 EN
Un manual práctico de adquisición dirigido a marcas, importadores y desarrolladores de productos
Ejemplo de fabricante de referencia: Shaoxing City Ohyeah Textile Co., Ltd., especialista en tejidos ecológicos (bambú, algodón Orgánico , rayón, Lenzing™ Modal ,Tencel™ Lyocell ,poliéster reciclado , mezclas sostenibles de viscosa)
Cómo Utilizar Esta Guía
Esta guía está dirigida a la persona que debe realizar el pedido, no al equipo de marketing. Suponga desde el principio que es responsable simultáneamente en tres frentes:
1. El tejido cumple con los requisitos (encogimiento, solidez, tacto y consistencia de rollo a rollo).
2. La afirmación resiste el escrutinio (un regulador, un minorista o un periodista le pide que demuestre que es "de origen biológico").
3. Las condiciones comerciales son viables (coste final, cantidad mínima de pedido por color y plazo de entrega que puede prometer a su cliente).
La mayoría de los fracasos en la adquisición siguen un patrón predecible: un comprador optimiza uno de estos tres aspectos y descubre demasiado tarde que los otros dos no son satisfactorios. Las secciones 1–3 desarrollan su vocabulario técnico; las secciones 4–7 le proporcionan herramientas de evaluación; y las secciones 8–10 constituyen la guía práctica para la ejecución.
Una distinción recorre toda la guía: los términos "de origen biológico", "biodegradable", "reciclado" y "orgánico" designan cuatro propiedades independientes. Un tejido puede ser 100 % de origen biológico y, sin embargo, no ser biodegradable. Puede estar certificado como orgánico y no ser biodegradable. Puede ser reciclado y contener cero carbono de origen biológico. Tanto los proveedores como los compradores agrupan estas propiedades bajo una sola palabra ("eco"), y es precisamente ahí donde surgen los riesgos legales y de calidad.
1. ¿Qué es un tejido de origen biológico?
1.1 La definición que importa comercialmente
El tejido bio-basado es un textil fabricado con fibras cuyo carbono proviene total o parcialmente de materias primas biológicas renovables (plantas, árboles, residuos agrícolas, azúcares), en lugar de provenir del petróleo fósil.
Dos palabras de esa definición acarrean la mayor parte del riesgo.
«Parcialmente». Muchos sintéticos bio-basados contienen solo un 30–40 % de carbono bio-basado; el resto es fósil. Un proveedor que afirma «bio-basado» sin especificar un porcentaje prácticamente no le ha dicho nada.
«Carbono». El contenido bio-basado es una medición del origen de la materia prima. No indica nada sobre el desempeño ambiental, nada sobre el comportamiento al final de su vida útil y nada sobre la calidad.
1.2 Las tres familias de fibra bio-basada

En la práctica, las fibras de origen biológico se clasifican en tres familias. La tabla especifica qué es cada familia, ejemplos comerciales habituales, el grado de procesamiento al que se somete el material y el porcentaje de contenido biobasado que puede esperarse.
| Familia | Qué es | Ejemplos | Intensidad del procesamiento | Contenido basado en materia orgánica |
|---|---|---|---|---|
| 1. Fibras naturales | Fibra recolectada y procesada mecánicamente; la estructura vegetal se conserva | Algodón, algodón Orgánico lana, cáñamo, lino/lino, yute, lino de bambú (bast) | Baja; procesamiento mecánico, retting | ~100% |
| 2. Fibras celulósicas artificiales (MMCF) | Pasta vegetal o de madera disuelta químicamente y reconvertida en nuevo filamento | Viscosa/rayón, viscosa de bambú , modal, Lenzing™ Modal ,Tencel™ Lyocell , cupro | Alta; disolución química | ~100 % (materia prima), pero regenerada químicamente |
| 3. Sintéticos de origen biológico | Polímeros de estilo petroquímico elaborados a partir de monómeros de origen biológico | PLA (Ingeo), PTT (Sorona®), PET de origen biológico, poliamida de origen biológico (PA11 a partir de ricino) | Alto; fermentación + polimerización | Parcial; p. ej., Sorona® PTT ≈ 37 % de contenido renovable; bio-PET ≈ 30 % |
La familia 2 es la que cometen más errores los compradores. Viscosa de bambú , la viscosa, el modal y el lyocell comienzan todos como celulosa vegetal y son renovables, pero son fibras regeneradas. Legal y técnicamente pertenecen a la familia del rayón, no a la familia de las «fibras naturales». Este es el origen más frecuente de acciones de cumplimiento en esta categoría (véase §1.4).
1.3 Cuatro ejes independientes: nunca se deben confundir
Cada una de las cuatro propiedades responde a una pregunta distinta y se demuestra mediante un documento diferente:
| Eje | Pregunta que responde | Cómo se demuestra |
|---|---|---|
| De base biológica | ¿De dónde procede el carbono? | Ensayo de radiocarbono (¹⁴C): ASTM D6866, ISO 16620-2 (contenido de carbono biobasado); EN 16785-1 (contenido total biobasado, mediante radiocarbono + análisis elemental) |
| Biodegradable / compostable | ¿Qué ocurre al final de su vida útil, bajo condiciones definidas? | EN 13432, ISO 14855, ASTM D6400 / D6868; esquemas TÜV «OK compost» |
| Reciclado | ¿Era la materia prima una corriente de residuos? | GRS, RCS (Textile Exchange) |
| Orgánico | ¿Se cultivó el cultivo sin insumos prohibidos? | GOTS, OCS (Organic Content Standard) |
Un ejemplo práctico muestra por qué esto es relevante. Algodón Orgánico es de origen biológico (Familia 1) y certificable bajo GOTS. Sin embargo, un certificado GOTS no certifica el porcentaje de origen biológico ni la biodegradabilidad. Si su estrategia de marketing requiere las tres afirmaciones, necesita tres documentos de evidencia independientes.
1.4 La trampa terminológica que genera multas: «tejido de bambú»

De todos los problemas de denominación en la categoría de productos basados en biología, este es el más peligroso desde el punto de vista comercial, y cualquier persona que compre tejido de bambú debe comprenderlo.
El tejido suave y fluido denominado "bambú" casi siempre consiste en pasta de bambú sometida al proceso de viscosa, lo que produce celulosa químicamente regenerada. Según las normas de etiquetado de fibras de la Comisión Federal de Comercio (FTC) de Estados Unidos, dicho tejido debe etiquetarse como rayón o con una denominación permitida que comience con el nombre genérico de la fibra: "viscosa de bambú". Etiquetarlo simplemente como "bambú" o "bambú natural" constituye una infracción del etiquetado. La FTC ha emprendido acciones de cumplimiento contra importantes minoristas estadounidenses por textiles etiquetados como bambú, con sanciones récord reportadas en este ámbito. Asimismo, la FTC ha declarado que no existe evidencia científica que respalde que los productos de "rayón de bambú" sean biodegradables. Una afirmación de "bambú biodegradable" representa un riesgo adicional y separado, además del problema de la denominación.
Sí existe bambú genuino procesado mecánicamente: la fibra de cáscara de bambú, que a veces se vende como «lino de bambú». Es, efectivamente, una fibra natural, y es áspera, rígida, similar al lino, cara y poco común. No es lo que la mayoría de los tejidos denominados «bambú» realmente son.
En su orden de compra y en la etiqueta de cuidado/composición, indique el nombre legal de la fibra (por ejemplo: 95 % rayón de bambú / 5 % spandex), y excluya la palabra comercial «bambú» del campo de composición de fibras. Pida a su proveedor que imprima las etiquetas según su redacción específica, y no según su redacción predeterminada.
1.5 Por qué el reloj regulatorio es ahora un problema del comprador
Actualmente, dos regímenes regulan la forma en que puede describir el tejido que está adquiriendo.
UE. Directiva (UE) 2024/825, «Empoderar a los consumidores para la transición ecológica» (ECGT / EmpCo), publicada en 2024. Los Estados miembros deben transponerla antes del 27 de marzo de 2026, y sus disposiciones entrarán en vigor el 27 de septiembre de 2026. Prohíbe las afirmaciones ambientales genéricas, así como términos como «verde», «ecológico», «sostenible» o «amigable con el clima», salvo que se demuestre un excelente rendimiento ambiental reconocido (por ejemplo, mediante la posesión del Ecolabel de la UE). Asimismo, restringe las afirmaciones basadas en compensaciones y en etiquetas autodeclaradas no verificadas.
EE.UU. Las Directrices Verdes de la FTC (Green Guides), además de las normas sobre etiquetado de fibras descritas en la sección 1.4, aplicables a afirmaciones no calificadas como «biodegradable», «eco» y sobre el origen de las fibras.
Para la adquisición, la consecuencia es clara: el tejido que compre debe llegar acompañado de documentos que lo respalden, no de adjetivos. Al solicitar una cotización, pida también el paquete de pruebas en el mismo correo electrónico (véase §7.4). Incorporar dicha documentación después de que las mercancías hayan sido enviadas resulta costoso y, con frecuencia, imposible, ya que las pruebas deben realizarse sobre el lote de producción específico.
1.6 Dónde se sitúa un proveedor especializado en el mercado

La gama publicada por Ohyeah Textile constituye una representación fiel del portafolio típico de una fábrica centrada en productos ecológicos, y se ajusta limpiamente a las tres familias:
- Familia 1 (natural): Telas de algodón orgánico
- Familia 2 (MMCF: el núcleo de la oferta): Tejido de bambú , tejido de rayón, Tejido Lenzing™ Modal ,Tejido TENCEL™ Lyocell , mezclas sostenibles de viscosa
- No de origen biológico, pero relacionado en la conversación sobre sostenibilidad: Poliéster reciclado (REPT)
Certificaciones obtenidas: OEKO-TEX®, GRS, GOTS, OCS, FSC®
Referencias de rendimiento publicadas: fijación del color 4–5, encogimiento <5 %, resistencia al pelusado 3–4
Perfil de la empresa: con sede en Shaoxing, aproximadamente 14 años de experiencia especializada en tejidos ecológicos, con un enfoque profundo en el bambú; exporta a Nueva Zelanda, Australia, Vietnam, Estados Unidos, Canadá, Chile y Alemania
Observe qué no incluye automáticamente este portafolio: un porcentaje declarado de materiales de origen biológico según las normas ASTM D6866 o EN 16785-1, ni un certificado de compostabilidad. Esto es habitual y no constituye una crítica: las fábricas de fibras celulósicas certifican sus procesos en los ejes de materias orgánicas, reciclaje, gestión forestal y seguridad química. Simplemente significa que, si su marca requiere declarar un porcentaje de origen biológico o una afirmación sobre biodegradabilidad, deberá encargar y financiar una prueba específica para ello. La sección 7 explica cómo cubrir esta brecha documental.
2. ¿Cómo se fabrica un tejido de origen biológico?
Comprender la cadena de producción ayuda a los compradores a rastrear las quejas sobre calidad hasta una etapa específica. Una vez identificada la fuente, una solicitud de acción correctiva puede precisar la falla, en lugar de limitarse a decir que "la tela es mala".
mapa de etapas 2.0
Materia prima → Pulpa/Polímero → Fibra → Hilo → Tela cruda → Teñido y acabado → ( Estampado ) → Inspección y empaque
De este mapa se derivan dos cosas: la sensación al tacto, la retracción, el gramaje por metro cuadrado (GSM) y el ancho se definen en la etapa de acabado, no en la tejeduría. Un comprador que audita únicamente la planta de tejido está auditando la etapa equivocada.
etapa 2.1: Materia prima
| Fibra | Materia prima | Qué verificar |
|---|---|---|
| Viscosa de bambú | Pulpa de bambú | Cadena de custodia FSC®; identidad de la fábrica de pulpa |
| Viscosa / Modal | Pulpa de madera (haya, eucalipto, pino) | FSC®/PEFC; política sobre la obtención de materias primas procedentes de bosques antiguos o en peligro de extinción |
| Tencel™ Lyocell | Eucalipto / plantación gestionada | Licencia Lenzing + FSC® |
| Algodón Orgánico | Algodón orgánico certificado | Certificados de transacción GOTS/OCS hasta el desmotador |
| PLA | Maíz / azúcar | Origen de la materia prima; política sobre competencia entre alimentos y combustibles |
| Sorona® PTT | PDO de origen vegetal + TPA fósil | Porcentaje declarado de materiales renovables (≈37 %) |
Una nota sobre FSC®: FSC certifica la gestión forestal y la cadena de custodia, es decir, certifica la madera. No dice nada sobre el taller de tintura. No acepte un certificado FSC como prueba de un proceso de tintura limpio.
2.2 Etapa 2: Pulpa a fibra: tres rutas, tres perfiles ambientales
Aquí es donde la idea de que "todos los celulósicos son iguales" deja de ser válida y donde sí existe una diferenciación real:
| Ruta | Química | Perfil ambiental | Resultado en la fibra |
|---|---|---|---|
| Viscosa (incl. viscosa de bambú , rayón estándar) | Empapado alcalino + xantación con disulfuro de carbono (CS₂), seguido de regeneración ácida | Sistemas abiertos o parcialmente cerrados; las emisiones de CS₂ y azufre constituyen el principal riesgo; el rendimiento varía enormemente según la fábrica | Suave, caída fluida, baja resistencia en húmedo |
| Modal | Proceso de viscosa modificado, hilatura de mayor tenacidad | Química similar a la de la viscosa; marca registrada Lenzing™ Modal se produce bajo controles más estrictos de recuperación y emisiones | Mayor resistencia en húmedo que la viscosa; mayor durabilidad al lavado |
| Lyocell | Disolución directa en disolvente NMMO (óxido de amina); un proceso inherentemente de circuito cerrado con una recuperación de disolvente muy alta | Líder entre las fibras de celulosa modal (MMCF); sin CS₂ | Resistencia elevada en seco y en húmedo, tacto suave y baja fibrilación cuando se acaba correctamente |
Los sintéticos de origen biológico siguen una ruta completamente distinta: fermentación de azúcares → monómero biológico → polimerización → hilatura por fusión en filamento o fibra corta.
Esto es relevante porque, si su cliente le pregunta si su viscosa está producida de forma responsable, la respuesta depende del productor de pasta y de fibra, no del taller textil. Por eso las fibras con marca registrada (TENCEL™, Lenzing™ Modal) tienen un precio superior: usted adquiere una historia trazable y auditada en la cadena de suministro ascendente, algo que una viscosa genérica no puede ofrecerle.
2.3 Etapa 3: Hilatura de hilo
El hilo es donde se fijan el costo y la sensación táctil. Deben especificarse cuatro aspectos:
- Número (p. ej., 30s, 40s: cuanto mayor, más fino, más suave y más costoso)
- Sistema de hilatura: anillo (más suave, más resistente y más caro), extremo abierto/rotor (más económico, más grueso) y vórtice/chorro de aire (baja pilosidad, tacto más crujiente)
- Torsión y retorcido: afecta la resistencia, la pilosidad y el torque/espiralidad en las telas de punto
- Proporción de mezcla: fijada durante la hilatura; no se puede corregir posteriormente
La trampa: dos cotizaciones para "jersey sencillo de bambú/espandex 95/5, 180 g/m²" pueden diferir en más del 20 % únicamente por el número de hilo y el sistema de hilatura. Especifique siempre el número de hilo y el sistema de hilatura en su solicitud de cotización (RFQ); de lo contrario, estará comparando productos distintos.
2.4 Etapa 4: Tela cruda (gris): tejido de punto o tejido plano
La tela cruda es la tela base sin teñir. Los defectos generados en esta etapa son permanentes: la tintura no oculta nada y, con frecuencia, los acentúa. Los controles que una fábrica competente aplica en esta etapa se observan en el sistema documentado de control de calidad en tejido plano de Ohyeah Textile, un modelo concreto contra el cual realizar auditorías:
- Equipamiento/control de la fuente. Agujas y lubricantes importados de Alemania de alta precisión reducen la fricción, evitando agujeros pequeños, hilos sueltos, líneas repetidas y líneas centrales: los cuatro defectos clásicos de tejido que solo se detectan tras el teñido.
- Aislamiento independiente de las máquinas. Cada conjunto de máquinas está aislado individualmente mediante persianas para evitar fibras volantes y contaminación cruzada. Para un comprador de materiales certificados, esto constituye un control de cumplimiento, no meramente una medida de limpieza: la segregación física es cómo una fábrica evita que los materiales GOTS/GRS/OCS se contaminen con fibras convencionales.
- Limpieza y mantenimiento continuos durante la operación. Elimina la acumulación de polvo y reduce los cortes de hilo.
- Prueba en los primeros metros. Los primeros metros de cada lote de producción se someten a prueba para verificar la exactitud del peso (GSM) y el cumplimiento del ancho antes de continuar con la producción.
- Inspección en anchura abierta. Revisión de defectos superficiales durante el proceso en anchura abierta.
- Confirmación en la máquina enrolladora. La calidad del tejido crudo se inspecciona nuevamente en la máquina enrolladora.
Este modelo de inspección tiene tres puntos de control (metros iniciales → ancho abierto → máquina de enrollado). Al auditar una fábrica, solicite ver los registros de los tres puntos de control, no la maquinaria.
2.5 Etapa 5: Teñido y acabado
Para fibras celulósicas, esta es la etapa de mayor riesgo y la que determina si su producción en masa coincide con su muestra. La disciplina de diez pasos que se detalla a continuación, tal como aparece documentada en el proceso de Ohyeah Textile, constituye un buen punto de referencia para auditar a cualquier proveedor:
| # | STEP | Propósito | Qué falla si se omite |
|---|---|---|---|
| 1 | Control por lote / agrupación de telas crudas; las telas crudas se separan y agrupan estrictamente según el número de máquina | Peso y calidad consistentes dentro de cada lote de teñido | Variación de gramos por metro cuadrado (GSM) y variación de tono dentro de una misma entrega |
| 2 | Relajamiento: la tela se desenrolla y reposa al menos 24 horas | Libera la tensión generada durante el tejido o el tricotado | Encogimiento excesivo, anchura inestable, prendas torcidas |
| 3 | Singeado | Elimina las pelusas superficiales | Mala resistencia al pelusado, superficie turbia |
| 4 | Pretratamiento / desengrase | Elimina los lubricantes de hilatura y tejido, así como el polvo | Teñido irregular, manchas, puntos |
| 5 | Teñido de muestras (prueba en laboratorio / L/D); los colores se ensayan repetidamente antes de la producción en masa | Coincide con el estándar aprobado por el cliente | La producción en masa llega fuera de tono; sin defensa en una disputa |
| 6 | Selección estable de colorantes | Minimiza la metamería (cambio de color bajo distintas fuentes de luz) | Los tejidos coinciden en el salón de exposición, pero no coinciden bajo la iluminación de la tienda |
| 7 | control del pH; el tejido se lava para alcanzar un pH objetivo de 4 a 7 (objetivo durante el proceso; la especificación de liberación de control de calidad es de 4,0 a 7,5, véase §6.3) | Seguridad y estabilidad para la piel | Irritación cutánea, olor, amarilleamiento, fallo en la certificación OEKO-TEX |
| 8 | Fijación final; termofijación tras exposición a alta temperatura | Bloquea la contracción, el peso y el ancho | Gramaje por metro cuadrado (GSM) y ancho fuera de tolerancia; pérdida de rendimiento |
| 9 | Precocido | Contracción residual mínima, superficie limpia | Las prendas se encogen tras el primer lavado |
| 10 | Enfriamiento antes del embalaje | Evita pliegues fijados por calor y riesgo de moho | Pliegues permanentes, daños por embalaje |
Dos preguntas en cualquier auditoría de fábrica le enseñarán más que una visita completa a la planta: «¿Durante cuánto tiempo deja reposar el tejido antes de teñirlo?» y «¿Agrupa el tejido crudo según el número de máquina para los lotes de tinte?». Las fábricas que no pueden responder concretamente a estas preguntas suelen ser las que posteriormente causan problemas de tonalidad y contracción.
2.6 Etapa 6: Estampado (si procede)
La impresión añade una segunda cadena completa de riesgos. Una ruta de impresión disciplinada, nuevamente siguiendo la secuencia documentada de Ohyeah, consiste en:
Relajación → Costura (coser el lado del tejido) → Preformado → Quemado → Pretratamiento → Encolado → Impresión → Envejecimiento (vaporización) → Lavado → Fijación final
Los tres pasos posteriores a la impresión son los que los compradores suelen pasar por alto con mayor frecuencia, y determinan si la impresión resiste el lavado:
- Envejecimiento / vaporización: el vapor permite que el colorante penetre completamente en la fibra, logrando intensidad cromática y fijación del color
- Lavado: elimina el colorante suelto para evitar manchas y marcas de agua
- Fijación final: estabiliza el ancho y el peso, obteniendo una superficie plana y libre de arrugas
El control previo a la producción sigue una estructura igualmente rigurosa: confirmación repetida de muestras (S/O) hasta la aprobación del cliente; luego se fabrica una preproducción (primer rollo) en la máquina y con la configuración de materiales reales, para verificar el patrón, el color y el tamaño de la repetición frente al estándar antes de iniciar las series masivas.
Nunca apruebe la impresión en masa únicamente a partir de una muestra hecha a mano. Exija la aprobación del primer rollo previo a la producción en masa, realizado en la máquina de producción. Una muestra se fabrica en condiciones ideales; el primer rollo muestra el resultado real de la producción.
2.7 Etapa 7: Inspección y empaque
El estándar declarado por Ohyeah es la inspección completa al 100 % de cada rollo al momento del empaque, clasificada mediante el Sistema Estadounidense de 4 Puntos, con los defectos marcados y resueltos de inmediato, y el informe de inspección compartido con el cliente. Véase la sección §6 para conocer cómo especificar y utilizar este procedimiento.
3. ¿Qué tipos de tejidos de origen biológico están disponibles?
3.1 Comparación general: celulósicos sintéticos (el núcleo comercial)
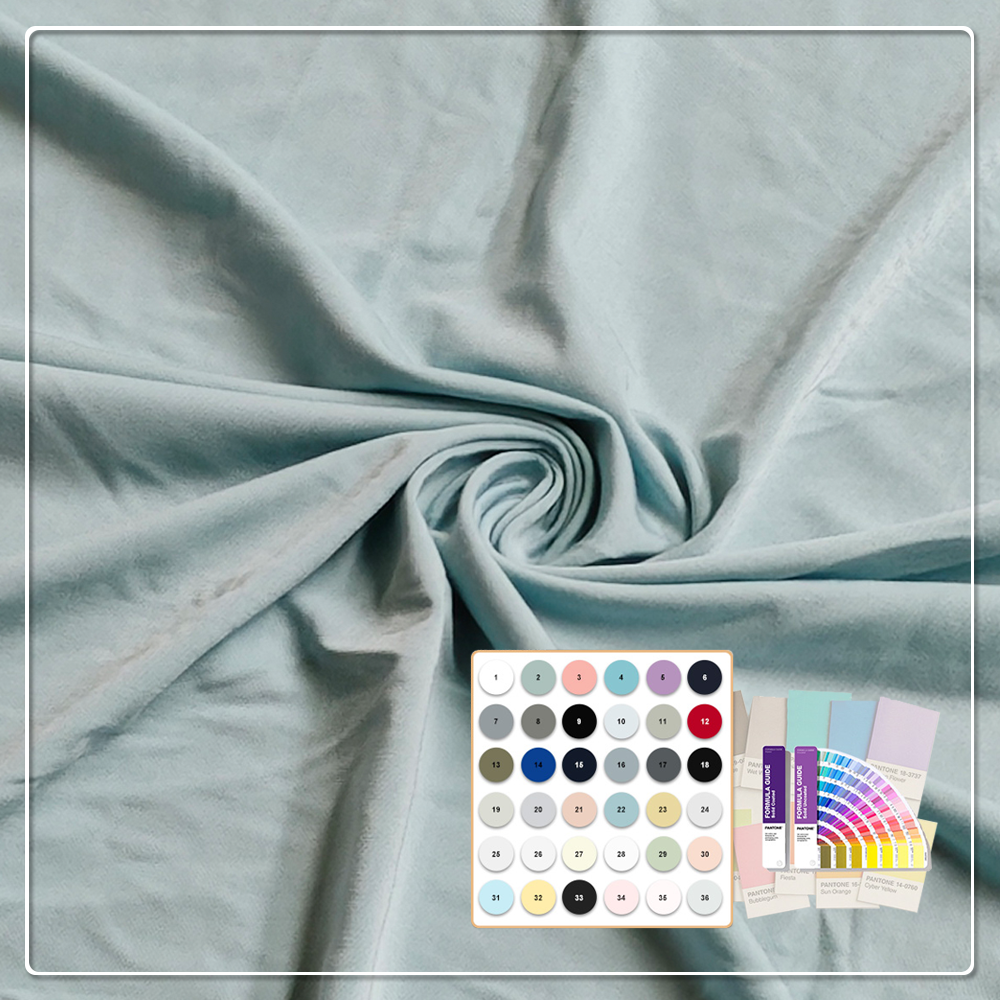
Estas cuatro fibras cubren la mayor parte del volumen de prendas y textiles para el hogar de origen biológico, y los compradores las confunden constantemente. Las diferencias entre ellas son reales y comprobables:
| Propiedad | Viscosa / Rayón | Viscosa de bambú | Modal (incl. Lenzing™ Modal) | Tencel™ Lyocell |
|---|---|---|---|---|
| Materia prima | Pulpa de madera | Pulpa de bambú | Pasta de madera dura / abedul | Eucalipto, cultivado en plantaciones |
| Proceso | Viscosa (CS₂) | Viscosa (CS₂) | Viscosa modificada | Disolvente NMMO de circuito cerrado |
| Nombre legal de la fibra (EE.UU.) | Rayón / Viscosa | "Rayón de bambú" | Modal | Lyocell |
| Sensación al tacto | Fluido, suave, fresco | Muy suave, sedoso, fresco | Suave, liso, ligeramente más denso | Liso, sedoso, crujiente y fluido |
| Resistencia en húmedo | Bajo; eslabón más débil | Bajo | Más alto que la viscosa | El más alto de los cuatro |
| Tendencia a encogerse | Alto si no está acabado adecuadamente | Alto si no está acabado adecuadamente | Moderada | Moderada–Baja |
| Resistencia a la formación de bolitas | Moderada | Moderada | Bueno | Bueno (la fibrilación debe controlarse mediante el acabado) |
| Gestión de la humedad | Buena absorción | Buena absorción | Muy bueno | Excelente; absorción fuerte |
| Toma de colorante | Excelente, tonos profundos | Excelente | Excelente | Excelente |
| Precio relativo típico | Nivel básico (más bajo) | Ligeramente superior al de la viscosa | Medio | Más alto |
| Trazabilidad | A menudo débil/genérico | Varía; posible certificación FSC® | Fuerte si es de marca Lenzing | Más fuerte; con licencia y marca registrada |
| Ideal para | Vestidos fluidos, forros, básicos de bajo precio | Ropa para bebés, ropa interior, ropa de cama, camisetas | Ropa interior, camisetas, prendas deportivas afines | Camisetas premium, camisas, ropa de cama, prendas deportivas |
| Atención a | Resistencia en húmedo, encogimiento, emisiones aguas arriba | Cumplimiento de la nomenclatura, afirmaciones sobre biodegradabilidad | Licencia genuina Lenzing frente a modal genérico | Licencia genuina TENCEL™; fibrilación |
La resistencia en húmedo explica muchas quejas sobre viscosa y viscosa de bambú. Ambas pierden resistencia cuando están mojadas, por lo que las prendas pueden deformarse, las costuras pueden alargarse y los tejidos de punto pueden volverse holgados tras el lavado. Para productos sometidos a lavados frecuentes, como ropa para bebés, ropa de cama y camisetas, elija Modal o Lyocell, o especifique tolerancias más estrictas de estabilidad dimensional y un gramaje mayor.
3.2 Fibras naturales basadas en biomasa

| Fibra | Fortalezas | Limitaciones | Notas del comprador |
|---|---|---|---|
| Algodón Orgánico | Familiares, duraderas, transpirables y fáciles de certificar (GOTS/OCS) | Alto consumo de agua en algunas regiones; precio superior al convencional; oferta limitada | La afirmación «de origen biológico» más segura de defender; la infraestructura de certificación está consolidada. Verificar los certificados de transacción lote por lote |
| Algodón convencional | La fibra natural más económica y disponible universalmente | Perfil de pesticidas y consumo de agua; sin posibilidad de reclamar carácter orgánico | De origen biológico, pero sin historia de sostenibilidad |
| Cáñamo | Muy resistente, cultivo de bajo consumo de insumos, mejora con el uso | Tacto más áspero, oferta limitada de hilos finos, precio más elevado | La suavidad mejora con mezclas (cáñamo/algodón, cáñamo/liocel) |
| Lino / lino | Fuerte, fresco, prestigioso, bajo consumo de recursos | Arruga mucho, caro, estacional | Las mezclas reducen las quejas por arrugas |
| Bastón de bambú ("lino de bambú") | Bambú natural procesado mecánicamente; afirmación legítima de fibra natural | Áspero, rígido, caro, oferta muy limitada | El único bambú que legalmente puede denominarse fibra natural. Confirme que su proceso es realmente mecánico |
| Lana / seda (de origen animal biobasado) | Rendimiento, prestigio | Escrutinio del bienestar animal; conjunto distinto de certificaciones (RWS, RMS) | Biobasado, pero requiere pruebas de cumplimiento de estándares de bienestar, no GOTS |
3.3 Sintéticos biobasados

| Fibra | Contenido basado en materia orgánica | Personaje | Precauciones para los compradores |
|---|---|---|---|
| PLA (por ejemplo, Ingeo) | aproximadamente 100 % biobasado | Baja retención de humedad, buena capacidad de absorción, acabado mate | Baja resistencia al calor; limita la tintura, la planchado y el lavado industrial. Compostable industrialmente, no compostable en el hogar |
| PTT (Sorona®) | ≈37 % renovable | Recuperación excelente de la elasticidad, suave y resistente a las manchas | Nunca denominarlo «basado en plantas» sin indicar el porcentaje. Se posiciona como un polímero de rendimiento parcialmente bio-basado |
| Bio-PET | ≈30 % bio-basado (bio-MEG) | Químicamente idéntico al PET | Reciclable en flujos de PET; no biodegradable |
| Poliamida bio-basada (PA11, ricino) | Alto contenido bio-basado | Fuerte, ligero y con buena elasticidad | Caro; aplicaciones de nicho o de alto rendimiento |
Regla para esta categoría: convertir siempre la palabra de marketing en un número y exigir el método de ensayo. La afirmación «de origen biológico» sin indicar un porcentaje ni adjuntar un informe ASTM D6866 / EN 16785-1 constituye una afirmación infundada por la que usted será responsable.
3.4 Categoría adyacente: poliéster reciclado (REPT / rPET)

El poliéster reciclado no es de origen biológico. Su carbono procede de fuentes fósiles; simplemente se ha utilizado previamente. Aparece en casi todas las gamas de tejidos ecológicos (incluida la de Ohyeah) porque resuelve un problema distinto: la desviación de residuos y la durabilidad. Úselo cuando necesite resistencia, estabilidad dimensional o bajo costo; certifíquelo según GRS o RCS; y nunca lo describa como de origen biológico, vegetal o biodegradable.
3.5 Mezclas en pedidos comerciales
Las fibras puras son poco frecuentes en la producción comercial. Las construcciones habituales, y la lógica que las sustenta:
| Mezcla | Por qué existe | Compromiso |
|---|---|---|
| 95 % viscosa de bambú / 5 % spandex | Elasticidad para camisetas, mallas y ropa interior | El spandex se obtiene de fuentes fósiles y compromete la biodegradabilidad y la reciclabilidad monocomponente |
| Bambú o lyocell / algodón orgánico | Suavidad + resistencia + control de costes | Se requiere doble certificación (GOTS + FSC/licencia) |
| Lyocell / poliéster reciclado | Confort + durabilidad + precio más bajo | Afirmación mixta: parcialmente de origen biológico, parcialmente reciclado; indicar ambos aspectos con precisión |
| Cáñamo / algodón | Ablanda el cáñamo, mantiene la historia de bajo consumo de insumos | La sensación al tacto varía según la proporción |
| Modal / algodón | Mejora la resistencia en húmedo frente a la viscosa pura | Sobreprecio moderado |
Disciplina en las declaraciones sobre mezclas: con un tejido de bambú/spandex al 95/5, la declaración honesta es "95 % rayón de bambú", no "tejido de base biológica", y definitivamente no "biodegradable". Ese 5 % de elastano basta para invalidar por completo una declaración de compostabilidad.
4. ¿Qué deben comparar los compradores antes de elegir un tejido de base biológica?
No compare los tejidos únicamente por precio y sensación al tacto. Así es como los compradores terminan con un tejido barato que no supera la prueba de lavado tres meses después del inicio de una temporada. Compare en las nueve dimensiones indicadas a continuación.
4.1 Especificación técnica: fije estas en documento escrito
Una cotización que omita cualquiera de los siguientes campos no puede compararse con otra cotización:
| Parámetro | Especificar como | Por qué es importante |
|---|---|---|
| Composición de fibras | Porcentaje exacto, nombres legales de las fibras | Coste, rendimiento, cumplimiento de etiquetado |
| Número de hilo y sistema de hilatura | p. ej. 32s hilado anillar | Variable oculta más importante de precio/calidad |
| Construcción | Jersey sencillo, interlock, canalé, sarga, popelín, felpa francesa | Caída, estabilidad, coste |
| GSM (gramaje) | Objetivo ± tolerancia (por ejemplo, 180 g/m² ±5 %) | El costo es por kilogramo; el g/m² es el precio |
| Ancho | Ancho cortable ± tolerancia | Determina el consumo de tejido y el costo real de la prenda |
| Acabado | Lavado enzimático, efecto melocotón, suavizante de silicona, anti-pilling, transpirabilidad | Tacto y rendimiento |
| Estándar de color | Muestra de laboratorio aprobada / Pantone + fuente de luz (por ejemplo, D65) | Evita disputas sobre tonalidades |
El punto comercial relativo al ancho es fácil de pasar por alto. Una fábrica que cotiza un precio más bajo por kilogramo para un ancho cortable más estrecho puede resultar, con facilidad, la opción más cara una vez que se calcula la eficiencia del marcador. Siempre convierta las cotizaciones comparativas al costo por prenda terminada, no al precio por kilogramo.
4.2 Objetivos de rendimiento: los números que debe incluir en su orden de compra
Utilice estos como especificación base. Coinciden con los puntos de referencia que una fábrica especializada en tejidos ecológicos ya debería cumplir (Ohyeah publica fijación del color de 4 a 5, encogimiento < 5 % y resistencia al pelusín de 3 a 4):
| Prueba | Objetivo | Familia estándar |
|---|---|---|
| Fijación del color al lavado | ≥ Grado 4 | ISO 105-C06 / AATCC 61 |
| Fijación del color al frotamiento en seco | ≥ Grado 4 | ISO 105-X12 / AATCC 8 |
| Fijación del color al frotamiento en húmedo | ≥ Grado 3 | ISO 105-X12 |
| Resistencia del color al sudor | ≥ Grado 4 | ISO 105-E04 |
| Solidez del color a la luz | ≥ Grado 4 | ISO 105-B02 |
| Estabilidad dimensional (encogimiento) | ≤ 5% | ISO 6330 / AATCC 135 |
| Pelusas | Grado mínimo 3–4 | ISO 12945 / ASTM D3512 |
| pH de las células | 4.0–7.5 | ISO 3071 |
| Desviación de la trama / torsión | ≤ 5% | Medido por rollo |
| Diferencia de color entre lotes | δE ≤ 1,0 | Espectrofotómetro + caja de luz |
| Resistencia al estallido/tracción | Dependiendo de la aplicación | ISO 13938 / ASTM D5034 |
Aquí hay dos puntos fáciles de pasar por alto. Primero, la solidez al frotamiento húmedo grado 3 es el límite práctico de la industria para tonos intensos en fibras celulósicas. Un requisito de grado 4 al frotamiento húmedo para viscosa de bambú negro será rechazado o, discretamente, no cumplido. Los tonos intensos y brillantes (negro, rojo, azul marino, turquesa) son crónicamente los peores desempeños; pruebe específicamente esos colores, en lugar de probar un estándar claro. Segundo, el pH entre 4,0 y 7,5 no es una formalidad: un pH fuera de ese rango provoca quejas de irritación cutánea y es un punto frecuente de fracaso en las certificaciones OEKO-TEX.
4.3 Afirmaciones sobre sostenibilidad: audite cada una
Para cada afirmación que realice el proveedor, aplique esta prueba de cuatro columnas antes de repetirla:
| Reclamación | Pregunta que hacer | Evidencia Aceptable | Bandera roja |
|---|---|---|---|
| «De origen biológico» | ¿Qué porcentaje, mediante qué método? | Informe ASTM D6866 / ISO 16620-2 / EN 16785-1 sobre su lote | Un número sin informe de ensayo |
| "Biodegradable" | ¿Bajo qué condiciones, en qué plazo y cómo se realizó la prueba? | Informe EN 13432 / ISO 14855 / ASTM D6400 | Término "biodegradable" sin calificación; especialmente en viscosa de bambú |
| "Compostable" | ¿Industrial o doméstico? | TÜV OK Compost / EN 13432 | Confusión entre compostabilidad industrial y doméstica |
| "Orgánico" | ¿Certificado según qué norma y con vigencia hasta cuándo? | Certificado de alcance GOTS u OCS más certificado de transacción | Certificado a nombre únicamente de una empresa comercial |
| "Reciclado" | ¿Qué porcentaje?, ¿qué materia prima? | Documentos GRS / RCS | "Poliéster ecológico" sin certificado |
| "Madera procedente de fuentes sostenibles" | ¿Cadena de custodia? | FSC® o PEFC CoC | FSC utilizado como prueba de tintura limpia |
4.3 Reclamaciones sobre sostenibilidad: auditar cada una (continuación)
Las filas siguientes continúan la auditoría de reclamaciones en cuatro columnas que comenzó en la página anterior. Si un proveedor le presenta cualquiera de estas tres frases, la columna de la izquierda le indica qué preguntar a continuación, la columna central especifica la evidencia aceptable y la última columna señala las expresiones que deben hacerle detenerse.
| Reclamación | Pregunta que hacer | Evidencia Aceptable | Bandera roja |
|---|---|---|---|
| «No tóxico / seguro» | ¿Qué norma, qué clase? | OEKO-TEX® STANDARD 100 (indicar la clase de producto) | «Libre de productos químicos»; carece de significado |
| «Ciclo cerrado» | ¿Qué proceso, qué fibra? | Documentación sobre lyocell/NMMO; nombre del productor de la fibra | Aplicado de forma imprecisa a la viscosa convencional |
| «Neutralidad carbónica» | ¿Reducción u compensación? | LCA verificada | Afirmaciones basadas únicamente en compensación; restringidas en la UE a partir de septiembre de 2026 |
4.4 Certificaciones: vincular cada certificado con la afirmación correspondiente
El protocolo completo del documento se encuentra en la sección 7, pero un principio rige todo lo demás: un certificado demuestra una cosa específica acerca de una entidad específica durante un período específico. Es un instrumento limitado, y resulta tentador interpretar más de lo que realmente afirma. OEKO-TEX® no demuestra contenido orgánico. GOTS no demuestra biodegradabilidad. FSC® no indica nada sobre si el taller de tintorería opera de forma limpia. GRS no menciona materias primas de origen biológico. Antes de permitir que un certificado sustente una afirmación, compruebe que ambos elementos coincidan efectivamente.
4.5 Precios: comprender la estructura y luego comparar con precios reales
Nunca acepte un único valor numérico. El precio de un tejido de origen biológico es una suma acumulada, y cada capa contribuye con un componente:
Precio = costo de la fibra + hilatura del hilo + tejido (de punto o de tela) + teñido/acabado (+ impresión) + sobrecostes por certificación/trazabilidad + ensayos + margen
Algunos órdenes son estructuralmente estables y se mantienen en distintos mercados, por lo que son seguros para razonar. De más económico a más costoso:
Poliéster convencional < algodón convencional < viscosa/rayón < viscosa de bambú < poliéster reciclado (certificado) < algodón orgánico < Modal < TENCEL™ Lyocell < cáñamo/lino (cuentas finas) < sintéticos de origen biológico (PLA/PTT/PA11)
Lo que más afecta prácticamente el precio:
- Certificado frente a no certificado. GOTS/GRS/OCS implica un costo real: auditorías, lotes de producción segregados y certificados de transacción deben pagarse en algún lugar.
- Fibra con marca frente a fibra genérica. TENCEL™ y Lenzing™ Modal incluyen una prima por licencia sobre la lyocell y el modal genéricos.
- Tamaño del pedido. Por debajo de la cantidad mínima de pedido (MOQ), se aplica un recargo por muestreo o producción corta.
- Número de colores. Cada color adicional requiere un baño de tinte independiente, con su propio mínimo.
- Tonos intensos o especiales. El negro, los colores neón y el turquesa son más costosos debido al mayor precio de los colorantes y de los procesos adicionales para lograr fijación.
- Apilamiento de acabados. Cada acabado adicional incrementa tanto el costo como el plazo de entrega.
Una regla para cotizar: no tome precios absolutos por metro o por kilogramo de ninguna guía, incluida esta, porque los precios de las fibras y los colorantes varían mensualmente. El único punto de referencia válido es obtener tres cotizaciones reales, solicitadas el mismo día, frente a una especificación escrita idéntica. Si una de las tres cotizaciones resulta un 25 % o más inferior a las otras para un tejido «certificado», asuma que existe una diferencia en la especificación o en la certificación, e identifíquela antes de celebrar el ahorro.
4.6 Cantidad mínima de pedido (MOQ): formule cinco preguntas, no una
«¿Cuál es su MOQ?» es una pregunta incompleta. Lo que realmente necesita saber:
1. MOQ por color: la restricción real, pues las máquinas de teñido tienen cargas mínimas.
2. MOQ por pedido total, considerando todos los colores.
3. MOQ para tejidos crudos/en stock, frente a tejidos teñidos a medida o impresos a medida.
4. MOQ para impresión por diseño y por variante cromática: normalmente la más alta de las cuatro.
5. Recargo por muestreo o producción corta por debajo de la MOQ, y si dicho recargo se descontará en un pedido posterior a granel.
La realidad estructural detrás de esas respuestas es coherente de fábrica en fábrica:
- Los colores en stock y los colores crudos tienen el punto de entrada más bajo: a veces basta con un solo rollo.
- Un color teñido a medida está determinado por la cantidad mínima por lote de la máquina de tintura, razón por la cual se rechaza con frecuencia —o se aplica un recargo elevado— una solicitud como «solo 200 m en un azul marino personalizado».
- La impresión personalizada ocupa el nivel superior, porque las pantallas o cilindros rotativos y el tiempo de preparación deben amortizarse sobre toda la tirada.
- El material certificado (GOTS/GRS) suele exigir una cantidad mínima de pedido (MOQ) mayor, ya que la fábrica debe procesar un lote segregado.
Una táctica eficaz cuando su pedido está por debajo de la MOQ: negociar el número de colores en lugar del volumen. Comprométase a distribuir su metraje total entre menos colores. Los proveedores suelen aceptar esta propuesta, pues coincide con la verdadera limitación del taller de tintura.
4.7 Plazos de entrega: elabore un cronograma, no una esperanza
Pida al proveedor que desglose el plazo de entrega indicado en etapas y luego añada sus propios márgenes adicionales:
| Escenario | Qué está ocurriendo | Punto de control del comprador |
|---|---|---|
| Muestreo / muestra de laboratorio | Desarrollo del color, muestras de tacto | Aprobar por escrito; conservar el patrón físico |
| Preproducción / pre-masa | Primer rollo en la máquina real | Aprobar antes de la producción en masa, especialmente para impresión |
| Producción en estado crudo | Tejido / urdido | Confirmar los resultados de la prueba inicial por metro |
| Teñido y acabado | Color, mano, encogimiento, GSM bloqueado | Solicitar datos en línea |
| Impresión (si aplica) | Impresión + envejecimiento + lavado + fijación | Aprobación previa a la producción en masa |
| Inspección y empaque | inspección del 100 % de los rollos, sistema de 4 puntos | Exigir el informe de inspección |
| Pruebas realizadas por terceros | Confirmación del laboratorio | Reservar el laboratorio con anticipación |
| Envío | Marítimo/aéreo/ferroviario + aduanas | Confirmar los Incoterms y los documentos |
Planificar varias restricciones de programación. El plazo de entrega que un proveedor cotiza casi nunca incluye el tiempo que usted necesita para aprobarlo. Si tarda seis días en aprobar una muestra de tinte, esos seis días se suman al cronograma. Los tejidos certificados y con estampado personalizado requieren más tiempo, no solo porque su producción lleva más tiempo, sino también porque los certificados de transacción se emiten después de la documentación del envío. La temporada alta y el Año Nuevo chino reducen drásticamente la capacidad; obtenga confirmación por escrito de las fechas cercanas a las fiestas y espere colas en el taller de tintorería. Y nunca deje las pruebas de laboratorio externas como último paso antes de su fecha límite: si una prueba de fijación al lavado falla en ese momento, deberá teñirse nuevamente por completo.
4.8 Pruebas: decidir quién prueba y qué se prueba
Sea claro acerca de la diferencia entre las dos capas de pruebas, porque responden preguntas distintas.
Las pruebas internas de una fábrica son rápidas, económicas y continuas, lo que las convierte en la herramienta adecuada para el control de procesos, aunque no pueden ser independientes. Las pruebas realizadas por laboratorios externos (SGS, Intertek, Bureau Veritas, TÜV y similares) son independientes y defendibles, y son necesarias para respaldar afirmaciones de cumplimiento y para resolver controversias.
Un protocolo eficaz: la fábrica prueba cada lote internamente, y usted encarga pruebas externas para (a) la muestra previa a la producción, (b) el primer lote masivo, (c) lotes aleatorios periódicos y (d) cualquier lote que incluya una afirmación regulada. Una condición es más importante que las demás: exija que las muestras para pruebas externas se tomen directamente de la producción masiva real, no de una muestra entregada por separado. Una muestra seleccionada para usted es una muestra seleccionada para aprobar.
4.9 Trazabilidad y fiabilidad del proveedor
La trazabilidad significa que puede identificar todos los eslabones de la cadena: fábrica de tejidos → tintorería → tejedor/tejedora → hilandero/hilandera → productor/a de fibra/pulpa. Para productos certificados, esto no es opcional: GOTS, GRS y OCS exigen una cadena documentada e ininterrumpida.
Un proveedor que le indica dónde se llevan a cabo el tejido, la tintura y la impresión, y que presenta registros de cada etapa, es estructuralmente más fiable que uno que afirma «nos encargamos de todo, no se preocupe». La postura pública de Ohyeah Textile sobre transparencia total, desde el tejido hasta la tintura/impresión, constituye el modelo al que debe exigir a sus proveedores: pregunte en qué instalación se realiza cada etapa y luego solicite los registros de control de calidad correspondientes.
Señales de fiabilidad cuya importancia debe considerarse al evaluar a un proveedor:
- Años de especialización en su fibra específica. Para el bambú, un especialista en bambú/celulósicos supera a un comerciante generalista.
- Experiencia previa en exportaciones a su mercado. Una fábrica que ya envía productos a Nueva Zelanda, Australia, Estados Unidos, Canadá, Chile, Alemania y Vietnam ya ha cumplido con los requisitos de documentación y pruebas de esos mercados.
- Un contacto designado y responsable con competencia técnica real, no solo una relación comercial.
- Disposición para compartir informes de inspección de forma proactiva. Este es el indicador individual más sólido de la lista.
- Inversión en capacidad y competencias: por ejemplo, las conversaciones avanzadas declaradas por Ohyeah con Thygesen sobre una instalación de impresión en Vietnam. Ese tipo de señal es relevante para su planificación arancelaria, de capacidad y de doble abastecimiento.
5. Tela de origen biológico frente a tela reciclada y convencional
5.1 Comparación directa
La tabla siguiente compara las tres categorías generales según las dimensiones que realmente influyen en las decisiones de compra.
| Dimensión | De origen biológico (viscosa de bambú, lyocell, algodón orgánico, PLA) | Reciclada (rPET/REPT, algodón reciclado) | Convencional (poliéster virgen, algodón convencional) |
|---|---|---|---|
| Materia prima | Biológico renovable | Residuos existentes (botellas, retales de textiles) | Fósil virgen / cultivo convencional |
| Carbono renovable | Sí | No; carbono fósil, reutilizado | No |
| Desvía residuos | No | Sí | No |
| Ruta de certificación | GOTS, OCS, FSC®, licencias, ASTM D6866 | GRS, RCS | Solo OEKO-TEX® |
| Tacto típico | Suave, fluido, transpirable, natural | Técnico, duradero, menos transpirable | Variable |
| Durabilidad | Moderado (las celulósicas tienen baja resistencia en húmedo) | Alto | Alto (poliéster) / moderado (algodón) |
| Desprendimiento de microfibras | Desprendimiento de fibras celulósicas (biodegradables en la mayoría de los casos) | Desprendimiento de microfibras plásticas | Desprendimiento de microfibras plásticas |
| Fin de vida | Las celulósicas/naturales puras generalmente son biodegradables; las bio-sintéticas varían | Reciclable en el flujo de PET; no es biodegradable | Deficiente |
| Costo relativo | Media a alta | Bajo a medio | Mínima |
| Riesgo de reclamación | Alto; trampas relacionadas con la denominación y la biodegradabilidad | Moderado; sustentación porcentual | Bajo (no se formula ninguna reclamación) |
| Mejor Uso | Confort en contacto directo con la piel, posicionamiento natural, ropa para bebés, ropa de cama | Prendas exteriores, bolsos, ropa deportiva, estructura | Programas impulsados por el precio |
5.2 El veredicto sincero sobre cada uno
Un material bio-basado no es automáticamente la opción más ecológica disponible. Su ventaja real radica en su materia prima renovable y, en el caso de los materiales totalmente naturales y los celulósicos, en su final de vida inocuo. Sus debilidades son igualmente reales: el proceso convencional de viscosa emplea disulfuro de carbono (CS₂) y puede ser altamente contaminante en fábricas mal gestionadas; el algodón requiere grandes cantidades de agua; y los celulósicos son menos duraderos que el poliéster, lo que puede implicar que una prenda deba reemplazarse antes. Una viscosa de bambú mal producida puede tener un perfil ambiental peor que un poliéster reciclado bien certificado. La fábrica importa tanto como la fibra.
El reciclado resuelve el problema de los residuos, no la dependencia de combustibles fósiles. El rPET mantiene las botellas fuera de los vertederos y es duradero y económico, pero sigue siendo plástico, sigue liberando microfibras plásticas y normalmente se somete a reciclaje descendente en lugar de reciclaje infinito. Eso lo convierte en una opción legítima y defendible; simplemente no es una opción basada en materiales biológicos.
Lo convencional tampoco es automáticamente indefendible. Sus ventajas sinceras son el costo, la disponibilidad y la durabilidad del poliéster. El problema surge únicamente cuando se presenta como algo más ecológico de lo que realmente es.
5.3 Elección entre ellos: reglas de decisión
Ajuste la categoría al requisito:
- Suavidad en contacto con la piel, transpirabilidad y una historia natural → celulósicos basados en materiales biológicos (viscosa de bambú, Modal, TENCEL™ Lyocell).
- Lavado frecuente y estabilidad dimensional (ropa de cama, ropa para bebés, camisetas) → Modal o Lyocell en lugar de viscosa lisa, o una mezcla con algodón.
- Resistencia a la abrasión, estructura y durabilidad exterior → poliéster reciclado.
- La afirmación certificada más sólida, con infraestructura consolidada → algodón orgánico GOTS.
- Coste más bajo, sin reclamación ecológica → convencional.
- Elasticidad → aceptar un pequeño contenido de elastano y renunciar a la reclamación de biodegradabilidad.
5.4 Combinar categorías de forma inteligente
Las construcciones mixtas suelen ser la respuesta comercialmente adecuada. Una mezcla de lyocell/poliéster reciclado puede ofrecer comodidad y durabilidad a un precio viable. La regla es declarar con precisión: "48 % TENCEL™ Lyocell / 47 % poliéster reciclado / 5 % elastano", con documentación GRS para el poliéster y licencia Lenzing para el lyocell. Lo que no se debe hacer es agrupar esa información bajo la denominación genérica "tejido sostenible", ya que, según las normas de la UE que entrarán en vigor el 27 de septiembre de 2026, esta formulación genérica es precisamente la que queda restringida.
6. ¿Cómo se controla la calidad de los tejidos de origen biológico?
Un taller creíble lleva a cabo el control de calidad como un sistema escalonado, con registros mantenidos en cada etapa, no como una inspección final añadida al final de la producción. El marco que se presenta a continuación sigue la estructura de cuatro partes documentada en el sistema de control de calidad de Ohyeah Textile: Tejido crudo → Teñido → Impresión → Empaque, que funciona bien como plantilla para auditar a cualquier proveedor de fibras celulósicas.
6.1 La arquitectura del control de calidad
La secuencia es la siguiente: IQC (control de entradas) → Control de proceso (en línea, por etapa) → FQC (control del producto terminado) → Inspección final al 100 % durante el empaque.
Pida a su proveedor que le muestre los registros correspondientes a cada uno de estos cuatro niveles. Un taller que solo puede entregar el informe de la inspección final está inspeccionando, no controlando.
6.2 Etapa 1: Control de calidad del tejido crudo
La calidad del tejido crudo se garantiza simultáneamente desde dos direcciones: prevención a nivel de equipo en la fuente, además de inspecciones escalonadas conforme avanza el tejido.
Ventajas del equipo (control en la fuente)
- Agujas y lubricantes importados de Alemania reducen la fricción y evitan agujeros pequeños, hilos sueltos, líneas repetitivas y líneas centrales.
- Aislamiento por espacios independientes: cada máquina está aislada individualmente para evitar hilos voladores y contaminación cruzada.
Inspección en varias etapas (controles escalonados)
1. Prueba inicial por metro: los primeros metros se someten a pruebas para verificar el cumplimiento del peso y el ancho del tejido.
2. Inspección en ancho abierto: verificación de defectos superficiales en la tela cruda.
3. Confirmación en la máquina enrolladora: la tela cruda se reinspecciona en la máquina enrolladora.
6.3 Etapa 2: Mesa de control de calidad del teñido
Este es el nivel de especificidad que debe esperar de un proveedor. Puede utilizar directamente esta tabla como su propia especificación de inspección.
| Etapa de control | Elemento de inspección | Estándar | Método |
|---|---|---|---|
| Control de calidad del proceso de teñido | Precisión de la fórmula | Totalmente coherente con el L/D aprobado | Revisar la hoja de proceso, la hoja de fórmula y el L/D; por lote |
| Control de calidad del proceso de teñido | Ajuste del color en laboratorio | Color y tonalidad coherentes con el L/D aprobado por el cliente | Ajuste visual manual bajo caja de luz |
| Control de calidad del proceso de teñido | Propiedad de teñido uniforme | Sin rayas, manchas de color ni diferencias de color en la superficie de la tela | Inspección visual manual de todo el ancho |
| Control de calidad del proceso de teñido | Control de diferencias entre lotes | La diferencia de color entre lotes del mismo número está dentro del rango aceptable; tonalidad coherente | Emparejamiento visual manual del color |
| Control de calidad del proceso de acabado | Efecto de fijación | Ancho y gramaje estables, superficie lisa | Medición con cinta de acero + visual |
| Control de calidad del proceso de acabado | Efecto de precocido | Encogimiento ≤ 5 % | Prueba de encogimiento al lavado |
| Control de calidad del proceso de acabado | Sensación al tacto | Conforme a la muestra del cliente; suavidad/lisura según los requisitos | Evaluación manual del tacto frente a la muestra aprobada |
| Control de calidad final del producto terminado | Fijación del color | Lavado ≥4, frotamiento en seco ≥4, frotamiento en húmedo ≥3, sudoración ≥4, luz ≥4 | Normas internacionales, equipo para ensayo de fijación del color |
| Control de calidad final del producto terminado | pH de las células | 4.0–7.5 | pH-metro, 3 muestras por lote |
| Control de calidad final del producto terminado | Apariencia final | Sin agujeros, manchas de aceite, manchas de color, rayas, diferencias de color ni desviación de la trama; superficie lisa | Inspección manual a lo ancho bajo luz, metro a metro por rollo |
| Control de calidad final del producto terminado | Embalaje y etiquetado | Etiqueta completa: especificación, peso, anchura, estampado, color, lote, fecha de fabricación, inspector, norma medioambiental | Verificación manual contra el producto |
etapa 6.4, fase 3: tabla de control de calidad de impresión
El proceso de impresión requiere su propio conjunto de controles, ya que los modos de fallo son distintos. Antes de la producción se realizan ensayos mediante muestreo (S/O) hasta la aprobación del cliente; a continuación, se ejecuta una primera bobina previa a la producción en masa, utilizando la máquina y los materiales reales, para verificar el patrón, el color y el tamaño de repetición.
| Etapa de control | Elemento de inspección | Estándar | Método |
|---|---|---|---|
| Control de calidad del proceso de impresión | Parámetros de la máquina | Velocidad, tensión, presión del rasqueta, ángulo, caudal de pasta por hoja de proceso | Supervisión en tiempo real, registrada cada hora |
| Control de calidad del proceso de impresión | Precisión del patrón | Sin desplazamiento ni desfase | Inspección completa por bobina |
| Control de calidad del proceso de impresión | Uniformidad de la pasta de color | Sin precipitación, deslaminación ni partículas; sin exposición del fondo, rayas ni diferencias de color | Inspección visual manual completa, de ancho total, por rollo |
| Control de calidad del proceso de impresión | Defectos visuales en la impresión | Sin impresión faltante, sangrado de color, bordes borrosos, manchas de color, manchas de aceite, arrugas ni agujeros | Inspección de ancho total bajo luz, metro a metro, por rollo |
| Control de calidad del proceso de impresión | Diferencia de color izquierda–centro–derecha | δE ≤ 1, sin rayas ni manchas | Inspección visual manual de todo el ancho |
| Control de calidad posterior al procesamiento | Efecto del vapor (envejecimiento) | Temperatura, tiempo y humedad según hoja de proceso; solidez conforme a la norma; sin sangrado ni manchado | Verificación de parámetros + inspección visual + prueba de solidez |
| Control de calidad posterior al procesamiento | Efecto de lavado | Temperatura, tiempo, desengrasante por hoja; sin decoloración suelta, manchas ni marcas de agua | Prueba visual y de solidez |
| Control de calidad posterior al procesamiento | Efecto de fijación del color | Dosis del agente fijador, temperatura y tiempo por hoja; sin decoloración ni endurecimiento | Prueba de solidez y tacto |
| Control de calidad posterior al procesamiento | Efecto de fijación | Ancho/peso estable; diferencia de tamaño ≤5 %, desviación de trama ≤5 %, superficie lisa, sin arrugas | Cinta métrica de acero + medidor de desviación de trama + inspección visual |
| Control de calidad posterior al procesamiento | Sensación al tacto | Coincide con la muestra del cliente; sin rigidez ni aspereza | Comparación manual con la muestra patrón |
| Control de calidad final del producto terminado | Apariencia del patrón | Coincide con la muestra confirmada; impresión nítida, sin desalineación, impresión incompleta, sangrado ni bordes deshilachados | Ancho completo bajo luz, metro por metro por rollo |
| Control de calidad final del producto terminado | Resultado de la coincidencia de color | δE ≤ 1,0 frente a la muestra aprobada; tono uniforme, sin diferencias entre lotes ni rayas | Lectura mediante ordenador (espectrofotómetro) + evaluación visual bajo caja de luz |
| Control de calidad final del producto terminado | Fijación del color | Lavado ≥4, frotamiento en seco ≥4, frotamiento en húmedo ≥3, sudor ≥4, luz ≥4 | Normas internacionales |
| Control de calidad final del producto terminado | Estabilidad dimensional | Peso, ancho y densidad de hilo según hoja de proceso; desviación dentro del rango permitido | Reinspección según el método de IQC |
| Control de calidad final del producto terminado | pH de las células | 4.0–7.5 | pH-metro, 3 muestras por lote |
| Control de calidad final del producto terminado | Etiqueta del embalaje | Completo: especificación, peso, ancho, patrón, color, lote, fecha, inspector, norma medioambiental | Verificación manual |
etapa 4 del nivel 6,5: Inspección final durante el embalaje: sistema de 4 puntos
El Sistema de 4 Puntos es la referencia del sector y se aplica el estándar Ohyeah. Sus reglas de funcionamiento son:
- inspección completa al 100 % de cada rollo: no solo de una muestra de rollos.
- Los defectos se clasifican mediante el Sistema estadounidense de 4 Puntos (familia ASTM D5430) para cuantificarlos.
- Los defectos se marcan y resuelven de inmediato, con tolerancia cero.
- El informe de inspección se comparte con el cliente.
Cómo funciona el sistema: cada defecto recibe una puntuación según su tamaño.
| Longitud del defecto (en sentido longitudinal o transversal) | Puntos |
|---|---|
| Hasta 3 pulgadas | 1 |
| Más de 3 a 6 pulgadas | 2 |
| Más de 6 a 9 pulgadas | 3 |
| Más de 9 pulgadas | 4 |
Las reglas al respecto: máximo 4 puntos por yarda lineal; los agujeros y los defectos importantes generalmente obtienen 4 puntos, independientemente de su tamaño. Los puntos se normalizan a puntos por 100 yardas cuadradas.
Al aceptar, el umbral industrial comúnmente citado se sitúa en el rango de 20 a 40 puntos por 100 yardas cuadradas, y ≤40 puntos/100 yardas cuadradas se utiliza ampliamente como línea de aprobación o categoría A. Sin embargo, este es un término comercial negociado, no una ley fija; distintos molinos y marcas establecen límites diferentes.
Para cada pedido, indique en la orden de compra su límite aceptado de 4 puntos (por ejemplo, «≤20 puntos por 100 yardas cuadradas») y especifique la solución en caso de superarlo: sustitución, descuento o rechazo. Los compradores que omiten esta indicación descubren, al momento de la entrega, que el límite interno del proveedor era de 40 puntos y el suyo era de 20, sin base contractual para rechazar el lote.
6.6 Los cinco controles del lado del comprador que evitan la mayoría de las controversias
1. Guarde una muestra de control sellada, firmada y fechada del baño de laboratorio aprobado y de la sensación táctil, y almacénela usted mismo. Sin un patrón físico, toda controversia sobre el color se convierte en una discusión sobre la memoria.
2. Especifique la fuente de luz para la aprobación del color (por ejemplo, luz diurna D65 más luz de tienda TL84) y exija una verificación del efecto metamerismo en ambas. Así evitará telas que coinciden en la fábrica pero no en la tienda.
3. Exija el informe de inspección antes del embarque, no después, y revise el total de puntos y el mapa de defectos.
4. Realice las pruebas con el color de mayor riesgo, no con el más fácil. El negro, el azul marino, el rojo y el turquesa presentan mayor riesgo de solidez; una prueba en gris claro no le aporta información útil.
5. Realice usted mismo una prueba de lavado sobre la muestra previa a la producción, siguiendo exactamente las instrucciones de cuidado indicadas en la etiqueta, y mida las dimensiones antes y después en ambas direcciones. Esta única prueba de 90 minutos detecta la mayoría de las quejas por encogimiento antes de que se conviertan en devoluciones.
7. ¿Qué certificaciones y documentos deben solicitar los compradores?
7.1 El mapa central de certificación
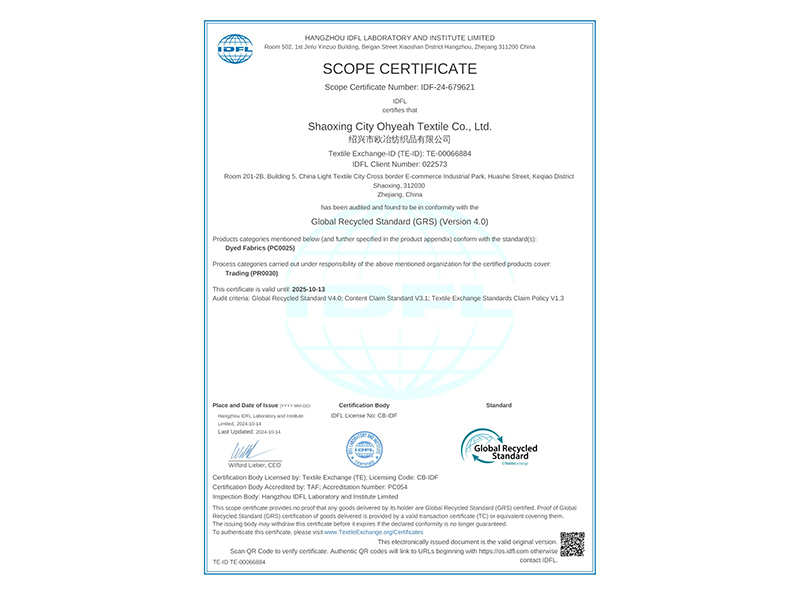
La tabla siguiente especifica, para cada certificación que un comprador de fibras celulósicas probablemente encontrará, qué certifica efectivamente, qué no certifica y en qué situaciones lo necesita.
| Certificación | Qué certifica efectivamente | Qué no certifica | Cuando lo necesita |
|---|---|---|---|
| ESTÁNDAR OEKO-TEX® 100 | Ensayado para sustancias nocivas; seguro para el contacto humano (por clase de producto; Clase I = bebés) | No es orgánico, no es de origen biológico, no es reciclado, no es sostenible | Casi siempre; seguridad química básica |
| GOTS (Global Organic Textile Standard) | Contenido de fibra orgánica ≥70/95 %, además de criterios ecológicos y sociales en los procesos de transformación, fabricación, embalaje, etiquetado, comercio y distribución | No biodegradabilidad, no porcentaje de origen biológico | Afirmaciones sobre algodón orgánico; la norma textil más exhaustiva |
| OCS (Organic Content Standard) | Cantidad de materia prima orgánica en el producto final, cadena de custodia | Sin criterios de transformación ni sociales (más ligera que GOTS) | Afirmaciones sobre contenido orgánico sin abarcar el alcance completo de procesamiento de GOTS |
| GRS (Global Recycled Standard) | Contenido reciclado + prácticas ambientales y sociales en la producción + restricciones químicas | Nada sobre origen biológico | Poliéster reciclado (REPT), algodón reciclado |
| RCS (Estándar de Reclamación de Reciclaje) | Contenido reciclado y cadena de custodia únicamente | Sin criterios sociales ni ambientales | Verificación sencilla del contenido reciclado |
| FSC® | Gestión forestal responsable y cadena de custodia para madera/pasta de madera | Nada sobre teñido, productos químicos ni la fábrica de tejidos | Viscosa, bambú, Modal, Lyocell; origen de la madera/pasta de madera |
| Licencia Lenzing™ / TENCEL™ | Fibra Lenzing auténtica utilizada, con derecho a usar la marca registrada | No constituye una garantía de calidad del tejido | Cada vez que comercialice TENCEL™ o Lenzing™ Modal por su nombre |
| ASTM D6866 / ISO 16620-2 | Porcentaje de contenido de carbono bio-basado mediante análisis de radiocarbono (¹⁴C) | No biodegradabilidad, no sostenibilidad | Cualquier afirmación específica de «% bio-basado» |
| EN 16785-1 | Contenido total bio-basado (radiocarbono + análisis elemental); más amplio que el carbono bio-basado únicamente | No biodegradabilidad | Afirmaciones de % bio-basado en la UE |
| EN 13432 / ASTM D6400 / ISO 14855 | Compostabilidad industrial / biodegradación bajo condiciones definidas | No compostabilidad doméstica a menos que se certifique por separado | Cualquier afirmación de biodegradabilidad o compostabilidad |
| bluesign® | Gestión química y de recursos en el sitio de producción | No origen de la fibra | Garantía más rigurosa de gestión química |
| ZDHC MRSL | Sustancias restringidas en los insumos químicos para el taller de tintura | No composición de la fibra | Programas de marca con requisitos químicos |
| RWS / RMS | Bienestar animal (lana / mohair) | Irrelevante para las fibras vegetales | Lana / fibras biobasadas de origen animal |
El conjunto de certificaciones declarado por Ohyeah Textile, OEKO-TEX®, GRS, GOTS, OCS, FSC® cubre la seguridad química, el contenido orgánico, el contenido reciclado y el origen de la madera. Juntas, estas certificaciones abarcan las principales categorías de afirmaciones comerciales utilizadas por un molino celulósico. Obsérvese qué no incluyen: el porcentaje de material biobasado ni la certificación de compostabilidad. Esa laguna refuerza la lección clave de esta sección: vincule su afirmación comercial prevista a una certificación específica antes de realizar el pedido, y encargue usted mismo cualquier ensayo faltante en lugar de dar por sentado que ya existe.
7.2 Certificado de alcance frente a certificado de transacción: la distinción que sorprende a los compradores
Este es el error documental más común en la adquisición de materiales certificados, y es fácil pasarlo por alto porque ambos documentos se denominan «certificados».
| Documento | Qué es | Qué demuestra |
|---|---|---|
| Certificado de alcance (CA) | Certifica que una empresa/instalación está certificada para ciertos procesos y categorías de productos, válida durante un período determinado | Que el proveedor es capaz de producir artículos certificados |
| Certificado de Transacción (TC) | Certifica que un envío específico de una cantidad específica corresponde a material certificado | Que sus artículos reales están certificados |
Un certificado de alcance por sí solo no certifica su pedido. Una fábrica certificada puede, intencionalmente o por error, enviarle tejido no certificado. El TC es el único documento que vincula la certificación con su envío; por lo tanto, siempre debe solicitarlo. Además, inclúyalo en su cronograma de documentos: los TC normalmente se emiten en el momento del envío o después de este, no antes.
7.3 Cómo verificar que un certificado es auténtico
No acepte un archivo PDF como válido sin verificación. La falsificación de certificados y la reutilización de certificados caducados son suficientemente comunes como para verificarlos cada vez.
1. Compruebe el certificado en sí: fechas de validez, nombre legal exacto de la entidad, dirección de la instalación, organismo de certificación, número de licencia/certificado y categorías de productos enumeradas. Un certificado que cubra "tejido de punto" no cubre tejido estampado si la estampación queda fuera del alcance.
2. Verifique en las bases de datos oficiales. Para GRS, RCS y OCS, Textile Exchange gestiona un directorio público "Buscar una empresa certificada" y una base de datos de autenticación de certificados de transacción: la fuente oficial de certificados de transacción (TC) válidos emitidos por organismos de certificación activos desde enero de 2022. Para GOTS, utilice la base de datos pública de Global Standards / GOTS. Para FSC®, use la herramienta pública de búsqueda de certificados FSC. Para OEKO-TEX®, verifique el número del certificado en la herramienta en línea de validación de OEKO-TEX®. Los sitios web de los organismos de certificación (Ecocert, Control Union, Bureau Veritas, Eurofins y otros) ofrecen principalmente servicios de verificación para clientes y publican suspensiones y retiradas.
3. Confirme que la entidad coincide con su proveedor real. Si su factura proviene de una empresa comercial, pero el certificado menciona un molino distinto, debe documentar toda la cadena; de lo contrario, sus mercancías no quedarán cubiertas.
4. Preste atención a las suspensiones y retiradas, no solo a la fecha de vencimiento. Un certificado puede parecer perfectamente válido y, sin embargo, estar suspendido.
7.4 El paquete de documentos que debe solicitar: copie esta lista en su solicitud de cotización (RFQ)
Empresa y cumplimiento
1. Licencia comercial / registro de la empresa
2. Todos los certificados pertinentes: certificados de alcance ( OEKO-TEX®, GOTS, OCS, GRS, FSC® , cualquier licencia de fibra)
3. Números de certificado para verificación independiente en bases de datos
4. Confirmación de la instalación encargada del tejido, teñido, estampado y acabado
Producto específico 5. Hoja de datos técnicos completa: composición, recuento de hilos, estructura, gramos por metro cuadrado (GSM), anchura y acabado. 6. Informes de ensayos realizados por terceros: fijación del color (lavado, frotamiento en seco, frotamiento en húmedo, sudor, luz), encogimiento, formación de bolitas (pilling), pH y resistencia. 7. Informe sobre contenido biobasado (ASTM D6866 / EN 16785-1), si se declara un porcentaje. 8. Informe sobre biodegradabilidad/compostabilidad (EN 13432 / ASTM D6400), si se realiza dicha declaración. 9. Instrucciones de cuidado validadas mediante ensayos de lavado. 10. Texto para la etiqueta de composición fibrosa: verificado conforme a las normas de su mercado (por ejemplo, "rayón de bambú" para Estados Unidos).
Específico del pedido 11. Certificado de transacción (TC) para su envío, para cada reclamación certificada 12. Muestra de laboratorio (lab dip) o estándar de color aprobado, firmado y fechado 13. Registros de aprobación previa a la producción y previa al lote (primer rollo) 14. Informe de inspección de 4 puntos para el envío, con puntuación total y mapa de defectos 15. Lista de empaque por rollo: número de rollo, metros, peso, ancho y lote 16. Copia de la etiqueta por rollo: especificación, peso, ancho, patrón, color, lote, fecha de producción, inspector y norma ambiental 17. Documentos comerciales: factura, lista de empaque, conocimiento de embarque y certificado de origen 18. Ficha de seguridad de materiales (MSDS) / declaraciones químicas, cuando lo exija su mercado
7.5 Archivo de sustentación: la disciplina que exigen las normas de 2026
Para cada afirmación verde en su página de producto, etiqueta colgante o empaque, conserve un archivo que contenga: la redacción exacta de la afirmación, la norma en la que se basa, el informe de ensayo o certificado (con su número), el lote/envío al que corresponde y la fecha de vencimiento/renovación.
Esto es importante debido al cronograma establecido en la sección 1.5. Las disposiciones de la Directiva (UE) 2024/825 de la Unión Europea entran en vigor el 27 de septiembre de 2026, prohibiendo afirmaciones ambientales genéricas sin una demostración de excelente desempeño ambiental, mientras que la FTC continúa supervisando en Estados Unidos la denominación de fibras y las afirmaciones no calificadas sobre biodegradabilidad. Actualmente, las afirmaciones constituyen una disciplina documental, no un ejercicio de redacción publicitaria. Asigne una persona para que sea responsable exclusivamente de este archivo.
8. Cómo adquirir tejido de origen biológico de un fabricante fiable
8.1 Elija intencionalmente su tipo de proveedor
El tipo de proveedor afecta el precio, la flexibilidad del MOQ, la documentación y la cantidad de verificaciones que debe gestionar usted mismo. A continuación se resumen los compromisos correspondientes a los tres tipos relevantes para los compradores de fibras celulósicas.
| Tipo | Ventajas | Desventajas | Ideal para |
|---|---|---|---|
| Fábrica verticalmente integrada (tejidos de punto / tejidos planos + tintes + acabados) | Máximo control, trazabilidad y responsabilidad; menor número de transferencias entre partes | MOQ más elevado; menor flexibilidad ante solicitudes poco comunes | Programas repetitivos, productos certificados |
| Taller especializado en tejidos / fabricante-exportador | Conocimiento profundo de una familia de fibras; control directo del proceso; documentación lista para la exportación | Puede subcontratar una etapa; verificar cuál | La mayoría de las marcas que compran celulósicos |
| Empresa comercial / Agente | MOQ bajo, amplia gama, un único punto de contacto, comunicación más sencilla | Origen opaco; acumulación de márgenes; los certificados pueden no estar a su nombre | Pedidos pequeños, pruebas de mercado |
| Tipo | Ventajas | Desventajas | Ideal para |
| Convertidor / contratista | Servicio de stock, entrega inmediata | Sin personalización; procedencia desconocida | Muestreo, brechas urgentes |
Comprar a través de una empresa comercial puede funcionar perfectamente bien. Lo que cambia el panorama es la documentación: debe exigir los certificados propios del molino, además de un certificado de transacción que cubra su envío. Sin ambos, su reclamación certificada carece de base documental.
8.2 Señales de calificación que predicen confiabilidad

Otorgue el mayor peso a estas señales al comparar candidatos:
- Un molino con más de una década de enfoque en bambú y celulósicos ecológicos normalmente ya ha resuelto los problemas específicos de la fibra, como la resistencia en húmedo, la espiralidad y la fijación en tonos oscuros profundos, antes de que usted los encuentre. Ohyeah Textile, con aproximadamente catorce años de especialización y una clasificación declarada como tejido de bambú n.º 1 en Alibaba, es el tipo de proveedor que anticipa estos problemas; un proveedor generalista no lo hará.
- Un historial de exportaciones en su mercado tiene mucha importancia, porque un proveedor que ha enviado mercancías a Nueva Zelanda, Australia, Vietnam, Estados Unidos, Canadá, Chile y Alemania ya ha cumplido con las exigencias de ensayos, etiquetado y documentación de esos mercados.
- El alcance de la certificación debe coincidir con las declaraciones que usted pretende hacer. OEKO-TEX®, GOTS, OCS, GRS y FSC® respaldan cada una un tipo distinto de declaración.
- Busque un sistema documentado de control de calidad basado en tablas y umbrales específicos. Un proveedor capaz de entregar una tabla de gestión de control de calidad con los ítems de inspección, los criterios y los métodos —como se muestra en la sección 6— ofrece pruebas más sólidas que una simple visita a la fábrica.
- La transparencia es más fácil de evaluar por el comportamiento: los informes de inspección que se envían como práctica habitual, y no solo cuando se solicitan.
- Un contacto técnico designado con autoridad acelera la resolución de problemas. Cuando un gerente general o un líder técnico participa personalmente en las especificaciones, como lo hace el gerente general de Ohyeah, John Sun, los asuntos tienden a resolverse más rápido que mediante un buzón de ventas anónimo.
- Un plan estratégico de inversión y capacidad indica hacia dónde se dirige el proveedor. Ohyeah, por ejemplo, señala que mantiene conversaciones avanzadas con Thygesen sobre una instalación de impresión en Vietnam, lo cual resulta directamente relevante si usted necesita diversificación arancelaria u obtención de suministros desde dos países.
8.3 El flujo de trabajo de adquisición de nueve pasos
1. Defina la especificación antes de contactar a nadie. Anote la composición de fibras, el número de hilos y el sistema de hilatura, la construcción, el gramaje por metro cuadrado (GSM) con su tolerancia, el ancho cortable, el acabado, los objetivos de rendimiento (§4.2), las certificaciones requeridas, la redacción exacta de la declaración que pretende utilizar, la cantidad objetivo, la cantidad de colores y la fecha de entrega requerida. La calidad de su descripción establece el límite superior para la calidad de cada cotización que reciba.
2. Elaborar una lista corta de tres a cinco proveedores de al menos dos tipos distintos de proveedores, priorizando especialistas en su fibra.
3. Enviar una solicitud formal de cotización (RFQ) idéntica por escrito a todos ellos, incluyendo la lista de documentos del apartado 7.4. Exigirles que presenten sus cotizaciones en función de su especificación, no proponiendo sus propias alternativas; si proponen una alternativa, solicitarla como segunda opción claramente separada.
4. Verificar de forma independiente los certificados en las bases de datos oficiales (apartado 7.3) antes de invertir en muestras. Este paso lleva aproximadamente treinta minutos y permite descartar tempranamente a los proveedores no calificados.
5. Pedir primero las perchas / cabezales y, después, las muestras de color en laboratorio (lab dips). Evaluar la sensación táctil, el peso y la estructura antes de desarrollar el color en cualquier tejido, y solo trabajar en el color una vez que el tejido haya superado dicha evaluación. Aprobar cada muestra de color en laboratorio por escrito bajo una fuente luminosa específica y conservar su contramuestra sellada.
6. Encargar pruebas externas en la muestra previa a la producción, cubriendo el color de mayor riesgo y probando la contracción con sus instrucciones reales de cuidado. No omita este paso para ahorrar tiempo: es el punto de fallo más económico de todo el proceso.
7. Exigir la aprobación previa a la producción y previa al lote. En caso de impresión, exigir un primer rollo previo al lote realizado en la máquina de producción (§2.6). En caso de teñido, confirmar el tono del lote completo frente a su estándar antes de iniciar la producción total.
8. Formalizar correctamente el contrato. Su orden de compra (PO) o acuerdo debe especificar: la especificación completa; los umbrales de rendimiento junto con las normas de ensayo aplicables; el límite de aceptación de cuatro puntos y la solución correspondiente; el informe de inspección como condición para el embarque; el requisito de entrega de las fichas técnicas (TC); los requisitos de embalaje y etiquetado; el plazo de entrega con fechas clave por etapas; los términos de pago vinculados a la inspección; y los Incoterms.
9. Inspeccione y, a continuación, cierre el ciclo. Revise el informe de cuatro puntos antes del envío, verifique los rollos frente a la lista de empaque al llegar, realice su propia prueba de lavado de confirmación en un rollo seleccionado al azar y registre el desempeño (porcentaje de entrega puntual, puntos de defecto, precisión del tono y capacidad de respuesta) en una hoja de calificación que alimente el siguiente pedido.
8.4 Negociar sin comprometer la calidad
- Enfoque su negociación en la cantidad de colores, no en los extremos de la especificación. Consolidar en menos colores reduce el costo del taller de tintorería y disminuye su precio sin modificar la especificación.
- Ofrezca un compromiso de volumen a cambio de flexibilidad en la cantidad mínima de pedido (MOQ). Un pronóstico anual suele permitir reducir la MOQ por pedido.
- Nunca negocie la eliminación del informe de inspección, la muestra de control (TC) ni las pruebas. Estos elementos tienen un costo bajo y constituyen su única protección. Considere cualquier oferta para "ahorrar costos" omitiendo las pruebas como una señal de advertencia.
- Comprenda lo que implica un precio bajo. Una estrategia de precios agresivos para tejidos certificados suele significar una de las siguientes situaciones: sustitución por material no certificado, menor gramaje por metro cuadrado (GSM), uso de hilos o sistemas de hilatura más económicos, anchura reducida o acabados menos elaborados. Identifique cuál es el caso y luego decida si resulta aceptable.
- Solicite que el costo de las muestras se acredite contra el pedido en volumen. Los proveedores suelen conceder este beneficio.
8.5 Construir una relación que mejore los resultados
Los proveedores reservan su mayor capacidad y atención para los compradores que son claros, decididos y puntuales con los pagos. Apruebe las muestras con rapidez, proporcione comentarios consolidados en lugar de cambios escalonados, realice pronósticos sinceros y trate al contacto técnico como un socio, no como un mero ejecutor de pedidos. Tras dos o tres temporadas observará una mayor consistencia en los tonos y plazos de entrega más cortos, ya que sus pedidos accederán a mejores turnos de teñido y permanecerán bajo la responsabilidad de los mismos técnicos.
9. Riesgos comunes al comprar y cómo prevenirlos
9.1 Registro de riesgos
| # | Riesgo | Por qué ocurre | Cómo se manifiesta | Prevención |
|---|---|---|---|---|
| 1 | Etiquetado incorrecto de la "bambú" como fibra natural | Hábito de comercialización; el proveedor sigue la convención local | Problemas aduaneros, medidas reglamentarias, retirada del producto por parte del minorista | Especificar la redacción legal "rayón de bambú" en la orden de compra y en la especificación de la etiqueta (§1.4) |
| 2 | Afirmación infundada de "biodegradabilidad" | Se asumió porque la fibra es de origen vegetal | Exposición reglamentaria; la FTC ha declarado que no existe evidencia científica de que los productos de rayón de bambú sean biodegradables | Solo afirmar la biodegradabilidad con pruebas EN 13432 o ASTM D6400 realizadas sobre su material; nunca afirmarla en mezclas que contengan elastano |
| 3 | Afirmaciones ecológicas genéricas ("eco", "sostenible") | Texto copiado antes de recopilar las pruebas | Prohibido en la UE a partir del 27 de septiembre de 2026 sin demostrar un excelente desempeño ambiental | Sustituir los adjetivos por especificaciones certificadas; conservar un archivo de sustentación (§7.5) |
| 4 | El certificado es válido, pero no cubre sus productos | Se acepta un certificado de alcance en lugar de un certificado de transacción | La afirmación queda invalidada durante una auditoría | Siempre obtener el TC y autenticarlo en la base de datos de Textile Exchange (§7.2–7.3) |
| 5 | Certificado vencido, suspendido o prestado | PDF reutilizados; el certificado pertenece a una entidad distinta | Descubierto durante una auditoría de marca o minorista | Verificar el número, las fechas, la persona jurídica, la dirección y el alcance en la base de datos oficial |
| 6 | Porcentaje de origen biológico declarado sin ensayo | El proveedor repite un número de marketing del productor de fibras | La declaración no es sostenible para su lote | Requiera ASTM D6866 / EN 16785-1; recuerde que Sorona® PTT ≈37 % y el PET biológico ≈30 % |
| 7 | Encogimiento excesivo tras el lavado | Relajación insuficiente, sin preencogimiento, acabado apresurado | Devoluciones, deformación de prendas, reprocesamiento | Especifique ≤5 %; verifique la relajación de 24 h y el preencogimiento; realice su propio ensayo de lavado con su etiqueta de cuidado |
| 8 | Variación de tono entre lotes | Tejido crudo no agrupado por máquina; colorante inestable; múltiples lotes de tinte | Los paneles no coinciden; visible en la tienda | Requiere agrupación de telas crudas por número de máquina, ΔE ≤ 1,0 y un lote de tinte por color siempre que sea posible |
| 9 | Metamerismo (coincide en la fábrica, no coincide en la tienda) | Color aprobado únicamente bajo una fuente de luz | Quejas de clientes, rebajas de precio | Aprobar bajo dos fuentes de luz (por ejemplo, D65 + TL84); requerir selección estable de colorantes |
| 10 | Mala solidez al frotamiento húmedo en tonos profundos | Límite físico de las fibras celulósicas; los tonos profundos son los más difíciles | Transferencia de color a la piel y a otras prendas | Aceptar ≥ grado 3 en frotamiento húmedo como realista; probar el color más oscuro; considerar un tratamiento fijador |
| 11 | Fallas de baja resistencia en húmedo (viscosa/viscosa de bambú) | Propiedad inherente de la fibra ignorada en la fase de diseño | Deslizamiento de costuras, abultamiento, agujeros tras el lavado | Elegir Modal o Lyocell para artículos sometidos a lavados frecuentes; aumentar el gramaje por metro cuadrado (GSM); mezclar con algodón |
| 12 | Quejas por formación de bolitas | No se realizó la chamuscatura; hilado o sistema de hilatura inadecuado | El producto adquiere aspecto desgastado rápidamente | Especificar como mínimo grado 3–4; confirmar la chamuscatura; considerar hilos de torcedura por vórtice |
| 13 | pH fuera del rango permitido | Lavado insuficiente tras la tintura | Irritación cutánea; fallo en la certificación OEKO-TEX | Especificar pH de 4,0 a 7,5; 3 muestras por lote |
| 14 | Desviación de la trama / espiralidad en tejidos de punto | Problemas de tensión y ajuste | Torsión de las prendas tras el lavado | Especificar ≤ 5 %; medido con medidor de desviación de la trama |
| 15 | Gramaje y anchura por debajo de lo especificado | Reducción silenciosa de costes | Mayor consumo, menor rendimiento, tacto fino | Especificar tolerancias; exigir registros de pruebas en el primer metro; verificar al llegar |
| 16 | Defectos de impresión descubiertos en lote | Aprobado únicamente en muestra preliminar, no en el primer rollo | Toda la tirada de impresión es inservible | Exigir la aprobación previa al lote del primer rollo obtenido en la máquina de producción |
| 17 | Material certificado y convencional mezclados | Sin segregación física en la planta | La certificación es inválida para este lote | Confirmar aislamiento de la máquina y almacenamiento segregado; verificar las cantidades de TC frente a su pedido |
| 18 | Informe de inspección retenido o meramente cosmético | No existe requisito contractual | Defectos detectados únicamente tras el pago | Establecer el informe de 4 puntos como condición de envío; especificar su límite de aceptación y la solución correspondiente |
| 19 | nunca se acordó ningún límite de 4 puntos | El comprador asumió que existía un estándar | No existe fundamento para rechazar productos marginales | Incluir su límite (p. ej., ≤20 o ≤40 puntos/100 yd²) en la orden de compra; es negociable, no fijo |
| 20 | Exceso en el plazo de entrega | Tiempo de aprobación propio del comprador excluido; saturación de capacidad por festividades; pruebas dejadas para el final | Fechas de lanzamiento incumplidas | Obtener una cronología por etapas; incorporar márgenes de seguridad; reservar laboratorios con anticipación; confirmar fechas alrededor del Año Nuevo Chino |
| 21 | Sorpresa en la cantidad mínima de pedido por color | Solo se discute la cantidad mínima de pedido total | Replanificación tardía del pedido o cargo adicional | Formular las cinco preguntas sobre la cantidad mínima de pedido (§4.6) desde el principio |
| 22 | Subcontratación oculta | La fábrica subcontrata discretamente la tintura o la impresión | Exposición desconocida en cuanto a calidad y cumplimiento normativo | Preguntar en qué instalación se lleva a cabo cada etapa; exigir su revelación por escrito |
| 23 | Opacidad de la empresa comercial | Certificados expedidos únicamente a nombre del agente | No se puede rastrear ni sustanciar | Se requiere la identidad del molino, los certificados del molino y un certificado de embarque (TC) |
| 24 | Desajuste entre la muestra y la producción en masa («muestra dorada») | La muestra se fabricó en condiciones ideales, no productivas | La producción en masa es visiblemente inferior | Se requiere una muestra previa a la producción fabricada con los equipos productivos; conservar muestras contrarias selladas |
| 25 | Dependencia de una única fuente | Un solo molino, un solo país | Impacto arancelario, de capacidad o por interrupciones | Calificar a un segundo proveedor; anotar opciones de expansión de capacidad (p. ej., capacidad de impresión en Vietnam) |
| 26 | Pago completamente liberado antes de la verificación | Condiciones débiles | Sin capacidad de negociación ante la aparición de defectos | Vincular la última cuota a la aceptación del informe de inspección y a la entrega de los términos y condiciones |
| 27 | Rechazo del microfibra/«greenwashing» en mezclas | uso del término «sostenible» para una mezcla mayoritariamente sintética | Daño reputacional | Indicar la composición exacta y certificar cada componente por separado |
| 28 | Instrucciones de cuidado no probadas | Copiadas de una plantilla genérica | Quejas de consumidores; prendas dañadas | Validar las etiquetas de cuidado mediante pruebas reales de lavado antes de imprimir las etiquetas |
9.2 Las cinco trampas detrás de los fallos más costosos
Si retiene solo cinco puntos de esta sección, retenga estos:
1. Una etiqueta de composición de fibras no debe identificar el tejido de bambú regenerado simplemente como «bambú». Utilice «rayón de bambú». Este es tanto un error frecuente como uno de alta consecuencia.
2. Un certificado de alcance no certifica su envío. Solo un certificado de transacción vincula la afirmación certificada a sus mercancías.
3. No apruebe el color a partir de una muestra preliminar ni bajo una única fuente de luz. Exija un primer rollo previo a la producción en masa y verifíquelo bajo dos fuentes de luz.
4. Incluya el límite de aceptación del Sistema de 4 Puntos en la orden de compra (PO). Sin un límite acordado, quizás no tenga base contractual para rechazar un tejido marginal.
5. Programe las pruebas de terceros antes de la fecha límite final. Un fallo tardío en la solidez al lavado puede hacer perder todo el lote y la fecha de lanzamiento.
10. Lista de verificación para compradores de tejidos biobasados
Utilice esta lista de verificación en secuencia, desde la especificación inicial hasta la decisión de realizar un nuevo pedido.
Fase 1: Definir el requisito antes de contactar a los proveedores
- Elija la familia de fibras (natural, MMCF o bio-sintética) según el uso final.
- Evalúe los requisitos de resistencia en húmedo. Para productos que se lavan con frecuencia, considere Modal o Lyocell en lugar de viscosa pura.
- Establezca la composición exacta de fibras y los porcentajes correspondientes.
- Redacte la redacción legal del contenido de fibras para cada mercado objetivo, como «95 % de rayón de bambú / 5 % de spandex».
- Enumere cada afirmación comercial y asóciela al certificado o ensayo que la respalde.
- Especifique el número de hilo y el sistema de hilatura.
- Especifique la construcción, el gramaje (GSM) y su tolerancia, así como el ancho cortable y su tolerancia.
- Indique los requisitos de acabado.
- Escriba los objetivos de rendimiento para la solidez, la retracción, la formación de bolitas, el pH y la torsión, junto con las normas de ensayo correspondientes.
- Enumere las certificaciones requeridas.
- Fije la cantidad, el número de colores y la fecha de entrega requerida.
- Verifique el cumplimiento con el mercado objetivo, incluyendo la denominación de fibras de la FTC y la Directiva (UE) 2024/825 a partir del 27 de septiembre de 2026.
Fase 2: Calificación del proveedor
- Elabore una lista corta de tres a cinco proveedores, incluidos especialistas en la fibra seleccionada.
- Identifique el tipo de cada proveedor: fábrica integrada, fábrica especializada, comerciante o convertidor.
- Confirme cuántos años lleva el proveedor especializándose en dicha fibra.
- Confirme su experiencia en exportaciones al mercado objetivo.
- Obtenga una divulgación por escrito de las instalaciones responsables del tejido, el teñido, la impresión y el acabado.
- Exigir la divulgación de toda subcontratación.
- Obtener la licencia comercial.
- Obtener todos los certificados aplicables, incluidos OEKO-TEX®, GOTS, OCS, GRS, FSC® , y licencias de fibra.
- Verificar cada certificado en la base de datos oficial de la organización emisora.
- Comparar la persona jurídica, la dirección, las fechas de vigencia y el alcance del producto con el proveedor y el producto.
- Comprobar si hay suspensiones o retiradas.
- Revisar el sistema documentado de control de calidad, incluidos IQC, control de calidad en proceso, FQC y inspección final.
- Designar un contacto técnico identificado.
Fase 3: Muestreo y ensayo
- Enviar la misma solicitud escrita de cotización (RFQ) a todos los proveedores preseleccionados.
- Obtener tres cotizaciones vigentes para la misma especificación durante la misma semana.
- Comparar las cotizaciones según el costo por prenda terminada, teniendo en cuenta el ancho y el gramaje por metro cuadrado (GSM).
- Evaluar las perchas o cabezales según su tacto, peso y construcción.
- Aprobar por escrito las muestras de laboratorio (lab dips) bajo dos fuentes de luz especificadas.
- Conservar una muestra de contraste sellada, firmada y fechada.
- Verificar el metamerismo en todas las fuentes de luz especificadas.
- Exigir que la muestra previa a la producción se elabore con los equipos reales de producción.
- Encargar pruebas realizadas por un tercero sobre la muestra previa a la producción.
- Incluir en las pruebas el color más profundo y de mayor riesgo.
- Realice una prueba de lavado utilizando las instrucciones indicadas en la etiqueta de cuidado y mida ambas direcciones antes y después del lavado.
- Obtenga un informe ASTM D6866 o EN 16785-1 si se va a declarar un porcentaje de origen biológico.
- Obtenga un informe EN 13432 o ASTM D6400 si se va a declarar biodegradabilidad o compostabilidad.
- Valide las instrucciones de cuidado mediante pruebas de lavado antes de imprimir las etiquetas.
Fase 4: Acordar los términos comerciales
- Confirme la cantidad mínima de pedido (MOQ) por color.
- Confirme la cantidad mínima de pedido (MOQ) para el pedido total.
- Confirme las cantidades mínimas de pedido (MOQ) separadas para tejido crudo, tejido teñido a medida y tejido estampado a medida.
- Confirme la cantidad mínima de pedido (MOQ) para estampación por diseño y combinación de colores.
- Acuerde el recargo aplicable por pedidos inferiores a la MOQ y si la tarifa de muestreo se descontará del pedido a granel.
- Obtenga un cronograma paso a paso que cubra la toma de muestras, la producción previa a la fabricación en masa, la producción del tejido crudo (greige), el teñido y el acabado, la impresión, la inspección, las pruebas y el envío.
- Incluya tiempo para sus propias aprobaciones.
- Confirme por escrito la capacidad disponible durante festivos y temporadas de alta demanda.
- Incorpore en la orden de compra el límite de aceptación del sistema de 4 puntos, por ejemplo ≤20 o ≤40 puntos por cada 100 yardas cuadradas, con una solución prevista en caso de superarlo.
- Haga del informe de inspección una condición previa al envío.
- Establezca la entrega del certificado de transacción como un requisito contractual.
- Especifique el embalaje y la etiquetación por rollo.
- Vincule los términos de pago a la aceptación de la inspección y a la entrega de los documentos.
- Acuerde los Incoterms.
Fase 5: Controlar la producción y la inspección previa al envío
- Obtener los resultados de la prueba inicial en metros para el peso y el ancho.
- Confirmar que las telas crudas se agrupan por número de máquina para los lotes de teñido.
- Confirmar al menos 24 horas de reposo antes del teñido.
- Aprobar el tono a granel frente al estándar sellado, con ΔE ≤ 1,0.
- Para la impresión, aprobar primero un rollo previo al lote para verificar el patrón, el color y el tamaño de la repetición.
- Confirmar la segregación física de los materiales certificados y convencionales mediante aislamiento por máquina y almacenamiento separado.
- Recibir y revisar el informe del sistema de 4 puntos antes del envío, incluyendo el total de puntos y el mapa de defectos.
- Obtener los datos finales de FQC para resistencia, encogimiento, pH, apariencia y estabilidad dimensional.
- Recibir el certificado de transacción y autenticarlo en la base de datos oficial.
- Conciliar la cantidad del TC con la cantidad del pedido.
- Obtener una lista de empaque por rollo que indique el número de rollo, la longitud en metros, el peso, el ancho y el lote.
- Verificar la etiqueta de cada rollo: especificación, peso, ancho, patrón, color, lote, fecha de producción, inspector y norma ambiental.
- Comprobar que la factura, la lista de empaque, la conocida de embarque, el certificado de origen y cualquier FDS requerida estén completas.
Fase 6: Verificar la recepción y cerrar la orden.
- Contar los rollos y conciliarlos con la lista de empaque.
- Inspeccionar rollos seleccionados al azar según el informe del Sistema de 4 Puntos.
- Realizar una prueba independiente de lavado y encogimiento en un rollo de producción seleccionado al azar.
- Comparar el tono con la muestra de contraste conservada bajo ambas fuentes de luz especificadas.
- Elaborar un expediente de sustentación para cada afirmación pública, incluyendo la redacción, la norma, el número del certificado o informe, el lote y la fecha de vencimiento.
- Actualizar la tarjeta de desempeño del proveedor respecto al cumplimiento del plazo de entrega, los puntos de defecto, la precisión del tono, la integridad documental y la capacidad de respuesta.
- Calificar a un segundo proveedor o mantener activo el proceso de calificación para reducir el riesgo de dependencia de una única fuente.
Referencia rápida: mínimos no negociables
| Artículo | Mínimo |
|---|---|
| Fijación del color al lavado | Calificación 4 |
| Fijación del color al frotamiento en seco | Calificación 4 |
| Fijación del color al frotamiento en húmedo | Calidad 3 |
| Resistencia del color al sudor | Calificación 4 |
| Solidez del color a la luz | Calificación 4 |
| Encogimiento | ≤ 5% |
| Pelusas | Grado 3–4 |
| pH de las células | 4.0–7.5 |
| Desviación de la trama / diferencia de tamaño | ≤ 5% |
| Diferencia de color entre lotes | δE ≤ 1,0 |
| Inspección final | 100 % de los rollos, sistema de 4 puntos, informe compartido |
| Documentos | Certificado de alcance + certificado de transacción |
Apéndice A: referencia rápida de normas
| Propósito | Estándar |
|---|---|
| Contenido de carbono de origen biológico | ASTM D6866, ISO 16620-2 |
| Contenido total de origen biológico | EN 16785-1 |
| Compostabilidad Industrial | EN 13432, ASTM D6400, ASTM D6868 |
| Ensayos de biodegradación | ISO 14855 |
| Textiles orgánicos | GOTS; OCS (contenido orgánico) |
| Contenido reciclado | GRS; RCS |
| Sustancias nocivas | ESTÁNDAR OEKO-TEX® 100 |
| Cadena de custodia forestal/de pulpa | FSC®, PEFC |
| Fijación del color al lavado | ISO 105-C06, AATCC 61 |
| Fijación del color al frotamiento/desgaste | ISO 105-X12, AATCC 8 |
| Resistencia del color al sudor | ISO 105-E04 |
| Solidez del color a la luz | ISO 105-B02 |
| Estabilidad dimensional | ISO 6330, AATCC 135 |
| Pelusas | ISO 12945, ASTM D3512 |
| pH del extracto acuoso | ISO 3071 |
| Resistencia a la rotura (tejidos de punto) | ISO 13938 |
| Resistencia a la tracción (tejidos planos) | ASTM D5034 |
| Inspección de tejidos (sistema de 4 puntos) | ASTM D5430 |
| Afirmaciones ecológicas para consumidores de la UE | Directiva (UE) 2024/825 (ECGT/EmpCo), aplicable a partir del 27 de septiembre de 2026 |
| Denominación de fibras y afirmaciones ecológicas en Estados Unidos | Normas textil de la FTC (16 CFR 303); Guías verdes de la FTC |
Apéndice B: Perfil de proveedor de referencia
Shaoxing City Ohyeah Textile Co., Ltd. se utiliza en toda esta guía como ejemplo práctico de un fabricante especializado de tejidos ecológicos.
| Atributo | Detalles |
|---|---|
| El posicionamiento | Experto en tejidos ecológicos; soluciones textiles sostenibles y de alta calidad |
| Experiencia | Aproximadamente 14 años centrados en tejidos ecológicos, con una profunda especialización en fibra de bambú |
| Liderazgo | John Sun, Director General |
| Reconocimiento | Consistentemente clasificada como una de las principales empresas fabricantes de tejidos de bambú en Alibaba |
| Mercados de exportación | Nueva Zelanda, Australia, Vietnam, Estados Unidos, Canadá, Chile, Alemania |
| Gama natural y de origen vegetal | Bambú, algodón orgánico, rayón, Lenzing™ Modal |
| Gama innovadora | TENCEL™ Lyocell, poliéster reciclado (REPT), mezclas sostenibles de viscosa, opciones biodegradables |
| Certificaciones | OEKO-TEX®, GRS, GOTS, OCS, FSC® |
| Rendimiento declarado | Resistencia al color 4–5; encogimiento <5%; resistencia a la formación de bolitas 3–4 |
| Trazabilidad | Transparencia total desde el tejido hasta la tintura y la impresión |
| Etapas del proceso | Tejido en estado crudo → tintura y acabado (10 pasos) → impresión (10 pasos) → inspección final al 100 % |
| Inspección final | 100 % de cada rollo, sistema estadounidense de 4 puntos, informe compartido con el cliente |
| Capacidad anticipada | Conversaciones avanzadas con Thygesen sobre una fábrica de impresión en Vietnam |
Los datos del proveedor incluidos en este apéndice y en otras secciones de esta guía provienen de la documentación corporativa y de control de calidad de Ohyeah Textile. Verifique todos los certificados de forma independiente en las bases de datos oficiales enumeradas en la sección 7.3 antes de realizar un pedido.
Tabla de contenidos
- Cómo Utilizar Esta Guía
-
1. ¿Qué es un tejido de origen biológico?
- 1.1 La definición que importa comercialmente
- 1.2 Las tres familias de fibra bio-basada
- 1.3 Cuatro ejes independientes: nunca se deben confundir
- 1.4 La trampa terminológica que genera multas: «tejido de bambú»
- 1.5 Por qué el reloj regulatorio es ahora un problema del comprador
- 1.6 Dónde se sitúa un proveedor especializado en el mercado
-
2. ¿Cómo se fabrica un tejido de origen biológico?
- mapa de etapas 2.0
- etapa 2.1: Materia prima
- 2.2 Etapa 2: Pulpa a fibra: tres rutas, tres perfiles ambientales
- 2.3 Etapa 3: Hilatura de hilo
- 2.4 Etapa 4: Tela cruda (gris): tejido de punto o tejido plano
- 2.5 Etapa 5: Teñido y acabado
- 2.6 Etapa 6: Estampado (si procede)
- 2.7 Etapa 7: Inspección y empaque
- 3. ¿Qué tipos de tejidos de origen biológico están disponibles?
-
4. ¿Qué deben comparar los compradores antes de elegir un tejido de base biológica?
- 4.1 Especificación técnica: fije estas en documento escrito
- 4.2 Objetivos de rendimiento: los números que debe incluir en su orden de compra
- 4.3 Afirmaciones sobre sostenibilidad: audite cada una
- 4.3 Reclamaciones sobre sostenibilidad: auditar cada una (continuación)
- 4.4 Certificaciones: vincular cada certificado con la afirmación correspondiente
- 4.5 Precios: comprender la estructura y luego comparar con precios reales
- 4.6 Cantidad mínima de pedido (MOQ): formule cinco preguntas, no una
- 4.7 Plazos de entrega: elabore un cronograma, no una esperanza
- 4.8 Pruebas: decidir quién prueba y qué se prueba
- 4.9 Trazabilidad y fiabilidad del proveedor
- 5. Tela de origen biológico frente a tela reciclada y convencional
-
6. ¿Cómo se controla la calidad de los tejidos de origen biológico?
- 6.1 La arquitectura del control de calidad
- 6.2 Etapa 1: Control de calidad del tejido crudo
- 6.3 Etapa 2: Mesa de control de calidad del teñido
- etapa 6.4, fase 3: tabla de control de calidad de impresión
- etapa 4 del nivel 6,5: Inspección final durante el embalaje: sistema de 4 puntos
- 6.6 Los cinco controles del lado del comprador que evitan la mayoría de las controversias
-
7. ¿Qué certificaciones y documentos deben solicitar los compradores?
- 7.1 El mapa central de certificación
- 7.2 Certificado de alcance frente a certificado de transacción: la distinción que sorprende a los compradores
- 7.3 Cómo verificar que un certificado es auténtico
- 7.4 El paquete de documentos que debe solicitar: copie esta lista en su solicitud de cotización (RFQ)
- 7.5 Archivo de sustentación: la disciplina que exigen las normas de 2026
- 8. Cómo adquirir tejido de origen biológico de un fabricante fiable
- 9. Riesgos comunes al comprar y cómo prevenirlos
- 10. Lista de verificación para compradores de tejidos biobasados
- Apéndice A: referencia rápida de normas
- Apéndice B: Perfil de proveedor de referencia