 EN
Un manuel pratique d’approvisionnement destiné aux marques, importateurs et développeurs de produits
Exemple de fabricant de référence : Shaoxing City Ohyeah Textile Co., Ltd., spécialiste des tissus écologiques (bambou, coton biologique , rayonne, Lenzing™ Modal ,Tencel™ Lyocell ,polyester recyclé , mélanges durables de viscose)
Comment Utiliser Ce Guide
Ce guide s’adresse à la personne chargée de passer la commande, et non à une équipe marketing. Partez du principe, dès le départ, que vous êtes responsable sur trois fronts simultanément :
1. La performance du tissu (rétrécissement, tenue des couleurs, toucher, régularité d’un rouleau à l’autre).
2. La revendication résiste à l’examen critique (un régulateur, un détaillant ou un journaliste vous demande de prouver que le produit est « d’origine biologique »).
3. Les aspects commerciaux sont viables (coût final, quantité minimale par couleur, délai de livraison que vous pouvez promettre à votre client).
La plupart des échecs en approvisionnement suivent un schéma prévisible : un acheteur optimise l’un de ces trois critères, puis découvre trop tard que les deux autres ne sont pas satisfaits. Les sections 1 à 3 vous aident à construire votre vocabulaire technique, les sections 4 à 7 vous fournissent les outils d’évaluation, et les sections 8 à 10 constituent le guide opérationnel.
Une distinction traverse l’ensemble du guide : bio-sourcé, biodégradable, recyclé et biologique sont quatre propriétés indépendantes. Un tissu peut être à 100 % bio-sourcé sans être biodégradable. Il peut être certifié biologique sans être biodégradable. Il peut être recyclé tout en contenant zéro carbone bio-sourcé. Les fournisseurs et les acheteurs regroupent ces notions sous un seul terme (« eco »), ce qui ouvre la porte à des risques juridiques et qualitatifs.
1. Qu’est-ce qu’un tissu bio-sourcé ?
1.1 La définition qui compte sur le plan commercial
Un tissu bio-sourcé est un textile fabriqué à partir de fibres dont le carbone provient entièrement ou partiellement de matières premières biologiques renouvelables (plantes, arbres, résidus agricoles, sucres), et non du pétrole fossile.
Deux mots de cette définition portent la majeure partie du risque.
« Partiellement ». De nombreux synthétiques bio-sourcés ne contiennent que 30 à 40 % de carbone bio-sourcé ; le reste provient de sources fossiles. Un fournisseur qui emploie le terme « bio-sourcé » sans préciser un pourcentage ne vous a presque rien dit.
« Carbone. » La teneur en matières d’origine biologique mesure l’origine des matières premières. Elle ne dit rien sur les performances environnementales, rien sur le comportement en fin de vie, et rien sur la qualité.
1.2 Les trois familles de fibres d’origine biologique

En pratique, les fibres d’origine biologique se répartissent en trois familles. Le tableau précise la nature de chaque famille, des exemples courants sur le marché, le degré de transformation subi par le matériau, ainsi que la teneur en matières d’origine biologique attendue.
| Famille | Qu’est-ce que c’est | Exemples | Intensité de transformation | Teneur en matériaux biosourcés |
|---|---|---|---|---|
| 1. Fibres naturelles | Fibre récoltée et transformée mécaniquement ; la structure végétale reste intacte | Coton, coton biologique soie, chanvre, lin, jute, lin de bambou (fibres libériennes) | Faible ; procédés mécaniques, rouissage | ~100% |
| 2. Fibres cellulosiques artificielles (FCA) | Pâte de bois ou de plante dissoute chimiquement puis régénérée sous forme de filament | Viscose/rayonne, bambou viscose lyocell, Modal, Lenzing™ Modal ,Tencel™ Lyocell , cupro | Élevée ; dissolution chimique | ~100 % (matière première), mais régénérée chimiquement |
| 3. Synthétiques d’origine biologique | Polymères de type pétrochimique fabriqués à partir de monomères d’origine biologique | PLA (Ingeo), PTT (Sorona®), PET biosourcé, polyamide biosourcé (PA11 issu de la ricine) | Élevée ; fermentation + polymérisation | Partielle ; par exemple, le PTT Sorona® contient environ 37 % de matières renouvelables ; le PET biosourcé, environ 30 % |
La famille 2 est celle que la plupart des acheteurs interprètent de façon erronée. Bambou viscose , la viscose, le modal et le lyocell proviennent tous initialement de cellulose végétale et sont donc renouvelables, mais ce sont des fibres régénérées. Sur le plan juridique et technique, elles appartiennent à la famille de la rayonne, et non à celle des « fibres naturelles ». C’est là la cause principale d’actions répressives dans cette catégorie (voir §1.4).
1.3 Quatre axes indépendants : ne jamais les confondre
Chacune des quatre propriétés répond à une question différente et est prouvée par un document différent :
| Axe | Question à laquelle elle répond | Comment cela est-il prouvé |
|---|---|---|
| Origine biosourcée | D’où provient le carbone ? | Essai au radiocarbone (¹⁴C) : ASTM D6866, ISO 16620-2 (teneur en carbone biosourcé) ; EN 16785-1 (teneur totale en biosourcé, via radiocarbone + analyse élémentaire) |
| Biodégradable / compostable | Que se passe-t-il en fin de vie, dans des conditions définies ? | EN 13432, ISO 14855, ASTM D6400 / D6868 ; schémas TÜV « OK compost » |
| Recyclé | La matière première était-elle un flux de déchets ? | GRS, RCS (Textile Exchange) |
| Produits biologiques | La récolte a-t-elle été effectuée sans intrants interdits ? | GOTS, OCS (Norme sur la teneur en produits biologiques) |
Un exemple détaillé montre pourquoi cela importe. Coton biologique est d’origine biologique (Famille 1) et certifiable selon le GOTS. Toutefois, un certificat GOTS ne garantit pas un pourcentage précis de matière d’origine biologique, ni la biodégradabilité. Si votre communication commerciale repose sur ces trois allégations, vous devez disposer de trois documents justificatifs distincts.
1.4 Le piège terminologique générant des amendes : « tissu en bambou »

Parmi tous les problèmes de dénomination dans la catégorie des matières d’origine biologique, celui-ci constitue le plus grand danger commercial ; toute personne achetant du tissu en bambou doit le comprendre.
Le tissu souple et fluide appelé « bambou » est presque toujours constitué de pâte de bambou transformée selon le procédé viscose, ce qui donne une cellulose régénérée chimiquement. Selon les règles de l’FTC (Federal Trade Commission) américaine en matière d’étiquetage des fibres, un tel tissu doit être étiqueté « rayonne » ou porter une désignation autorisée commençant par le nom générique de la fibre : « viscose issue du bambou ». L’étiqueter simplement « bambou » ou « bambou naturel » constitue une infraction à la réglementation. L’FTC a engagé des poursuites contre de grands détaillants américains pour des textiles étiquetés « bambou », avec des amendes record signalées dans ce domaine. L’FTC a également précisé qu’aucune preuve scientifique ne démontre que les produits « rayonne issue du bambou » sont biodégradables. Une allégation de « bambou biodégradable » constitue un risque supplémentaire et distinct, en plus du problème de dénomination.
Le bambou véritablement transformé mécaniquement existe bel et bien : il s’agit de la fibre de tige de bambou, parfois commercialisée sous le nom de « lin de bambou ». Il s’agit effectivement d’une fibre naturelle, mais elle est grossière, rigide, semblable au lin, coûteuse et rare. Ce n’est pas ce type de fibre que l’on trouve dans la plupart des tissus vendus sous l’appellation « bambou ».
Sur votre bon de commande et sur l’étiquette d’entretien/composition, indiquez le nom légal de la fibre (par exemple : 95 % rayonne issue de bambou / 5 % élasthanne), et ne mentionnez pas le mot marketing « bambou » dans le champ relatif à la composition des fibres. Demandez à votre fournisseur d’imprimer les étiquettes selon la formulation que vous spécifiez, et non selon sa formulation par défaut.
1.5 Pourquoi l’horloge réglementaire est désormais un problème pour l’acheteur
Deux régimes encadrent désormais la manière dont vous pouvez décrire le tissu que vous achetez.
UE. Directive (UE) 2024/825, « Renforcer les pouvoirs des consommateurs pour la transition verte » (ECGT / EmpCo), publiée en 2024. Les États membres doivent la transposer d’ici le 27 mars 2026, et ses dispositions deviendront applicables à compter du 27 septembre 2026. Elle interdit les allégations environnementales génériques, telles que « vert », « respectueux de l’environnement », « durable » ou « favorable au climat », sauf si vous pouvez démontrer une excellente performance environnementale reconnue (en détenant, par exemple, le label européen Ecolabel). Elle restreint également les allégations fondées sur la compensation carbone et sur des labels auto-attribués non vérifiés.
États-Unis. Les « Green Guides » de la FTC, ainsi que les règles d’étiquetage des fibres décrites à la section 1.4, s’appliquent aux allégations non qualifiées telles que « biodégradable », « écologique » et celles relatives à l’origine des fibres.
En matière d’approvisionnement, la conséquence est claire : le tissu que vous achetez doit être livré accompagné de documents justificatifs, et non d’adjectifs. Lorsque vous demandez un devis, exigez le dossier justificatif dans le même courriel (voir section 7.4). Ajouter ces justificatifs a posteriori, une fois les marchandises expédiées, est coûteux et souvent impossible, car les essais doivent être réalisés sur le lot de production spécifique.
1.6 Positionnement d’un fournisseur spécialisé sur le marché

La gamme publiée par Ohyeah Textile illustre bien un portefeuille type de filature axée sur l’éco-responsabilité, et elle s’articule clairement autour des trois familles suivantes :
- Famille 1 (matières naturelles) : Tissu en coton biologique
- Famille 2 (fibres régénérées : cœur de l’offre) : Tissu en Bambou , tissu en rayonne, Tissu Modal™ Lenzing ,Tissu Lyocell™ TENCEL , mélanges durables de viscose
- Non biosourcés, mais proches dans la discussion sur la durabilité : Polyester recyclé (REPT)
Ensemble de certifications détenues : OEKO-TEX®, GRS, GOTS, OCS, FSC®
Références de performance publiées : tenue à la couleur 4–5, rétrécissement < 5 %, résistance au boulochage 3–4
Profil de l’entreprise : basée à Shaoxing, environ 14 ans d’expérience dans les tissus écologiques, avec une spécialisation approfondie du bambou ; exportations vers la Nouvelle-Zélande, l’Australie, le Viêt Nam, les États-Unis, le Canada, le Chili et l’Allemagne
Remarque : ce portefeuille ne comprend pas automatiquement les éléments suivants : un pourcentage déclaré de matière biosourcée selon les normes ASTM D6866 ou EN 16785-1, ni un certificat de compostabilité. Cela est tout à fait normal et ne constitue en aucun cas une critique : les usines de cellulose se certifient principalement sur les axes de l’origine biologique, du recyclage, de la gestion forestière durable et de la sécurité chimique. Cela signifie simplement que, si votre marque exige une déclaration relative au pourcentage de matière biosourcée ou une affirmation concernant la biodégradabilité, il vous faudra commander et financer séparément les essais correspondants. La section 7 explique comment combler ce manque documentaire.
2. Comment fabrique-t-on un tissu biosourcé ?
Comprendre la chaîne de production aide les acheteurs à remonter les réclamations qualité jusqu’à une étape précise. Une fois la source identifiée, une demande d’action corrective peut cibler le défaut exact au lieu de se contenter de déclarer que « le tissu est défectueux ».
carte des étapes (version 2.0)
Matière première → Pâte à papier / polymère → Fibre → Fil → Tissu brut → Teinture et finition → ( Impression ) → Inspection et conditionnement
Deux conséquences découlent de cette carte : le toucher, le rétrécissement, le grammage (GSM) et la largeur sont définis définitivement lors de l’étape de finition, et non au moment du tissage. Un acheteur qui effectue un audit uniquement sur le site de tricotage audit la mauvaise étape.
étape 1 : Matière première
| Fibre | Matière première | Ce qu'il faut vérifier |
|---|---|---|
| Bambou viscose | Pâte de bambou | Traçabilité FSC® ; identification de l’usine de pâte à papier |
| Viscose / Modal | Pâte de bois (hêtre, eucalyptus, pin) | FSC® / PEFC ; politique d’approvisionnement interdisant l’exploitation des forêts anciennes ou menacées |
| Tencel™ Lyocell | Eucalyptus / plantation gérée | Licence Lenzing + FSC® |
| Coton biologique | Coton biologique certifié | Certificats de transaction GOTS/OCS remontant jusqu’au débourrage |
| PLA | Maïs / sucre | Origine de la matière première ; politique « nourriture contre carburant » |
| Sorona® PTT | PDO d’origine végétale + TPA fossile | Pourcentage renouvelable indiqué (≈ 37 %) |
Note concernant le FSC® : Le FSC certifie la gestion forestière et la traçabilité en chaîne, c’est-à-dire qu’il certifie le bois. Il ne dit rien sur l’atelier de teinture. Ne pas accepter un certificat FSC comme preuve d’un procédé de teinture propre.
2.2 Étape 2 : Pâte à fibres : trois voies, trois profils environnementaux
C’est ici que l’idée selon laquelle « tous les cellulosiques sont identiques » s’effondre, et où une véritable différenciation existe :
| Route | Chimique | Profil environnemental | Résultat au niveau des fibres |
|---|---|---|---|
| Viscose (y compris bambou viscose , rayonne standard) | Trempage à l’alcali + xanthation au disulfure de carbone (CS₂), puis régénération acide | Systèmes ouverts ou partiellement fermés ; les émissions de CS₂ et de soufre constituent le principal risque ; les performances varient énormément d’un usine à l’autre | Drapé souple et fluide, faible résistance à l’état humide |
| Modal | Procédé de viscose modifié, filature à plus haute ténacité | Chimie similaire à celle de la viscose ; marque déposée Lenzing™ Modal est produite dans le cadre d’un contrôle plus strict des récupérations et des émissions | Résistance humide supérieure à celle de la viscose ; meilleure tenue au lavage |
| Lyocell | Dissolution directe dans le solvant NMMO (oxyde d’amine) ; procédé intrinsèquement en boucle fermée avec un taux de récupération du solvant très élevé | Meilleure performance parmi les fibres MMCF ; sans CS₂ | Résistance élevée à l’état humide et sec, surface lisse, faible fibrillation si la finition est correctement réalisée |
Les synthétiques biosourcés suivent une voie totalement différente : fermentation de sucres → monomère biosourcé → polymérisation → filature par extrusion fondue en filament ou en fibre coupée.
Cela importe, car si votre client vous demande si votre viscose est produite de façon responsable, la réponse dépend du producteur de pâte à papier et de fibre, et non de l’atelier de tissage. C’est pourquoi les fibres de marque (TENCEL™, Lenzing™ Modal) bénéficient d’une prime : vous achetez une histoire en amont traçable et vérifiable, ce qu’une viscose générique ne peut pas offrir.
2.3 Étape 3 : Filature du fil
Le fil détermine définitivement le coût et le toucher. Quatre éléments doivent être précisés :
- Numéro (ex. 30s, 40s : plus élevé = plus fin = plus doux et plus coûteux)
- Système de filature : anneau (le plus doux, le plus résistant et le plus coûteux), à extrémité ouverte/rotor (moins cher, plus grossier), à vortex/jet d’air (résistance accrue au boulochage, aspect plus net)
- Torsion et retors : influencent la résistance, le boulochage et le gauchissement/torsion des tricots
- Proportion du mélange : fixée lors de la filature ; il est impossible de corriger ultérieurement la proportion d’un mélange
Le piège : deux devis pour « jersey simple 95/5 bambou/elasthanne, 180 g/m² » peuvent différer de plus de 20 % en prix uniquement en raison du numéro de fil et du système de filature. Précisez toujours le numéro de fil et le système de filature dans votre demande de devis (RFQ), sinon vous comparez des produits différents.
2.4 Étape 4 : Tissu gris (non teint) : tricotage ou tissage
Le tissu gris est un tissu de base non teint. Les défauts apparus à ce stade sont définitifs : la teinture ne masque rien et les amplifie souvent. Les contrôles appliqués à ce stade par un atelier compétent sont illustrés par le système documenté de CQ pour le tissage d’Ohyeah Textile, qui constitue un modèle concret sur lequel fonder un audit :
- Équipement / contrôle de la source. Des aiguilles et des lubrifiants allemands d’importation, à haute précision, réduisent les frottements, évitant ainsi les petits trous, les fils lâches, les lignes répétées et les lignes centrales : les quatre défauts classiques du tricotage, qui ne sont détectés qu’après teinture.
- Isolement indépendant des machines. Chaque ensemble de machines est isolé individuellement à l’aide de stores afin d’empêcher la dispersion de fibres et la contamination croisée. Pour un acheteur de matières certifiées, il s’agit d’un contrôle de conformité, et non seulement d’une mesure d’hygiène : la ségrégation physique est la méthode utilisée par un moulin pour empêcher toute contamination des fibres GOTS / GRS / OCS par des fibres conventionnelles.
- Nettoyage et entretien continus pendant le fonctionnement. Éliminent l’accumulation de poussière et réduisent les cassures de fil.
- Essai sur les premiers mètres. Les premiers mètres de chaque série de production sont testés pour vérifier la précision du grammage (GSM) et la conformité de la largeur avant la poursuite de la série.
- Inspection en largeur ouverte. Vérification des défauts de surface durant le procédé en largeur ouverte.
- Confirmation sur la machine à bobiner. La qualité du tissu gris est à nouveau inspectée sur la machine à bobiner.
Ce modèle d’inspection comporte trois points de contrôle (mètres initiaux → largeur ouverte → machine à rouler). Lorsque vous effectuez un audit dans une filature, demandez à consulter les registres des trois points de contrôle, et non ceux des machines.
2.5 Étape 5 : Teinture et finition
Pour les fibres cellulosiques, il s’agit de l’étape à risque le plus élevé, et celle qui détermine si votre production en volume correspond à votre échantillon. La discipline en dix étapes ci-dessous, telle que documentée dans le procédé d’Ohyeah Textile, constitue une bonne référence pour auditer tout fournisseur :
| # | STEP | Objectif | Ce qui échoue si cette étape est omise |
|---|---|---|---|
| 1 | Contrôle par lot / regroupement des tissus bruts ; les tissus bruts sont séparés et regroupés strictement selon le numéro de machine | Poids et qualité constants au sein de chaque lot de teinture | Variation de grammage au mètre carré (GSM) et variation de teinte au sein d’une même livraison |
| 2 | Détente ; le tissu est déroulé puis laissé reposer pendant au moins 24 heures | Relâchement des tensions dues au tricotage / au tissage | Rétraction excessive, largeur instable, vêtements tordus |
| 3 | Brûlage | Élimine les peluches superficielles | Résistance médiocre au boulochage, surface trouble |
| 4 | Prétraitement / dégraissage | Élimine les lubrifiants de filature et de tricotage ainsi que la poussière | Teinture irrégulière, taches, points |
| 5 | Teinture d’échantillon (essai en laboratoire / L/D) ; couleurs testées à plusieurs reprises avant la production en série | Correspond à la référence approuvée par le client | La production en série arrive décalée par rapport à la teinte ; aucune défense possible en cas de litige |
| 6 | Sélection stable des colorants | Réduit au minimum le métamérisme (décalage de couleur sous différentes sources lumineuses) | Correspondance des tissus en salle d’exposition, non-conformité sous l’éclairage du magasin |
| 7 | contrôle du pH ; lavage du tissu jusqu’à atteindre un pH cible de 4 à 7 (objectif en cours de production ; la spécification de libération en contrôle qualité est de 4,0 à 7,5, voir §6.3) | Sécurité cutanée et stabilité | Irritation cutanée, odeur, jaunissement, échec de la certification OEKO-TEX |
| 8 | Fixation finale ; thermofixation après exposition à haute température | Verrouille le rétrécissement, le grammage au mètre carré (GSM) et la largeur | Grammage au mètre carré (GSM) et largeur hors tolérance ; perte de rendement |
| 9 | Pré-rétrécissement | Rétraction résiduelle minimale, surface propre | Les vêtements rétrécissent après le premier lavage |
| 10 | Refroidissement avant conditionnement | Prévient les plis thermofixés et le risque de moisissure | Plis permanents, dommages liés au conditionnement |
Deux questions posées lors d’un audit d’usine vous apprendront davantage qu’une visite complète de l’usine : « Combien de temps laissez-vous reposer le tissu avant la teinture ? » et « Regroupez-vous les tissus gris par numéro de machine pour les lots de teinture ? ». Les usines incapables de répondre précisément à ces questions sont généralement celles qui provoquent ultérieurement des problèmes de nuance et de rétraction.
2.6 Étape 6 : Impression (le cas échéant)
L’impression ajoute une deuxième chaîne complète de risques. Un parcours d’impression rigoureux, utilisant à nouveau la séquence documentée d’Ohyeah, se déroule ainsi :
Détente → Couture (assemblage du tissu) → Pré-formage → Brûlage → Prétraitement → Encollage → Impression → Vieillissement (cuisson à la vapeur) → Lavage → Séchage final
Les trois étapes post-impression sont celles que les acheteurs négligent le plus souvent, et elles déterminent si l’impression résiste au lavage :
- Vieillissement / cuisson à la vapeur : la vapeur permet à la teinture de pénétrer complètement la fibre, assurant profondeur de couleur et solidité des teintures
- Lavage : élimine les teintures superficielles afin d’éviter toute décoloration ou tache d’eau
- Séchage final : stabilise la largeur et le poids pour obtenir une surface plane et sans plis
Le contrôle pré-production suit une structure tout aussi rigoureuse : confirmation répétée des échantillons (S/O) jusqu’à approbation client, puis production d’un prélancement (premier rouleau) sur la machine et avec les réglages matériels réels, afin de valider motif, teinte et dimension du motif répété par rapport à la référence avant les séries en grande quantité.
Ne jamais approuver l’impression en série à partir d’un échantillon manuel unique. Exiger l’approbation du premier rouleau pré-série issu de la machine de production. Un échantillon est réalisé dans des conditions idéales ; le premier rouleau reflète le résultat réel de la production.
2.7 Étape 7 : Inspection et emballage
La norme officielle d’Ohyeah exige une inspection intégrale à 100 % de chaque rouleau au moment de l’emballage, évaluée selon le système américain à 4 points, les défauts étant signalés et traités immédiatement, et le rapport d’inspection étant transmis au client. Voir §6 pour savoir comment spécifier et utiliser cette procédure.
3. Quels types de tissus biosourcés sont disponibles ?
3.1 Comparaison générale : les celluloses artificielles (noyau commercial)
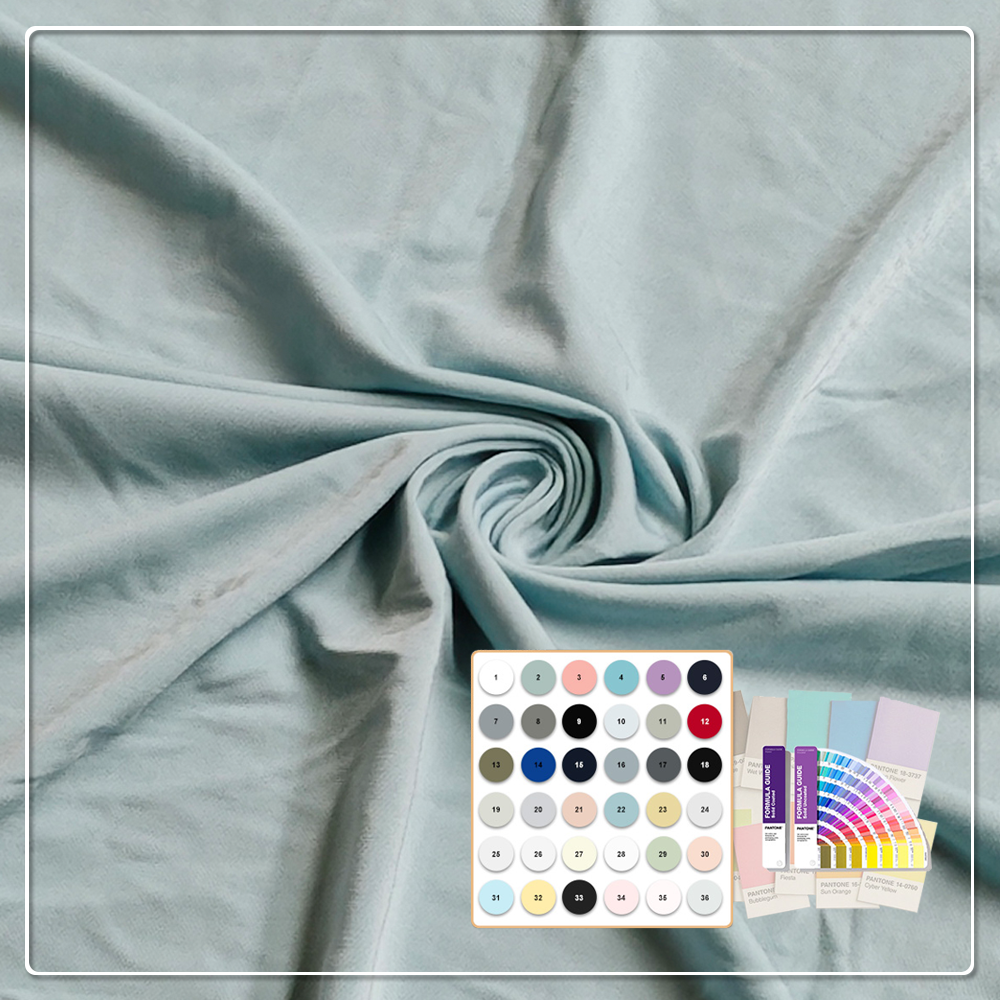
Ces quatre fibres couvrent la majeure partie du volume de vêtements et de textiles d’intérieur biosourcés, et les acheteurs les confondent constamment. Les différences entre elles sont réelles et vérifiables :
| Propriété | Viscose / Rayon | Bambou viscose | Modal (y compris Modal™ Lenzing) | Tencel™ Lyocell |
|---|---|---|---|---|
| Matière première | Pâte de bois | Pâte de bambou | Pâte de bois de hêtre / feuillus | Eucalyptus, cultivé en plantation |
| Procédé | Viscose (CS₂) | Viscose (CS₂) | Viscose modifiée | Solvant NMMO en circuit fermé |
| Dénomination légale de la fibre (États-Unis) | Rayon / Viscose | « Rayon issu de bambou » | Modal | Lyocell |
| Toucher | Fluide, souple, frais | Très souple, soyeux, frais | Souple, lisse, légèrement plus dense | Lisse, soyeux, croquant-fluide |
| Résistance à l’humidité | Faible ; maillon le plus faible | Faible | Supérieur à celui de la viscose | Le plus élevé des quatre |
| Tendance au rétrécissement | Élevée en cas de finition insuffisante | Élevée en cas de finition insuffisante | Modéré | Modérée à faible |
| Résistance à l'effilochage | Modéré | Modéré | Bon | Bon (la fibrillation doit être maîtrisée par la finition) |
| Gestion de l'humidité | Bonne absorption | Bonne absorption | Très bon | Excellent ; absorption excellente |
| Fixation des colorants | Excellent ; teintes profondes | Excellent | Excellent | Excellent |
| Prix relatif typique | Niveau de base (le plus bas) | Légèrement supérieur à celui de la viscose | Milieu | Le plus élevé |
| Traçabilité | Souvent faible/générique | Variable ; certification FSC® possible | Fort, si marqué Lenzing | Le plus fort ; sous licence et marqué |
| Idéal pour | Robes fluides, doublures, articles de base à bas prix | Vêtements pour bébés, sous-vêtements, literie, t-shirts | Sous-vêtements, t-shirts, vêtements de sport connexes | T-shirts haut de gamme, chemisiers, literie, vêtements de sport |
| À surveiller | Résistance à l’humidité, rétrécissement, émissions en amont | Conformité des dénominations, allégations de biodégradabilité | Licence Lenzing authentique contre modal générique | Licence TENCEL™ authentique ; fibrillation |
La résistance à l’humidité explique bon nombre de réclamations concernant la viscose et la viscose de bambou. Ces deux fibres perdent de leur résistance à l’état humide, ce qui peut entraîner une déformation des vêtements, un allongement des coutures et un relâchement des tricots après lavage. Pour les produits fréquemment lavés, tels que les vêtements pour bébés, la literie et les t-shirts, privilégiez le modal ou la lyocell, ou spécifiez des tolérances plus strictes en matière de stabilité dimensionnelle ainsi qu’un grammage supérieur.
3.2 Fibres naturelles issues de ressources renouvelables

| Fibre | Points forts | Limitations | Remarques de l'acheteur |
|---|---|---|---|
| Coton biologique | Familier, durable, respirant, facile à certifier (GOTS/OCS) | Consommation élevée d’eau dans certaines régions ; prix supérieur à celui des fibres conventionnelles ; offre limitée | L’affirmation « issue de sources biologiques » la plus sûre à défendre ; l’infrastructure de certification est mature. Vérifier les certificats de transaction lot par lot |
| Coton conventionnel | La fibre naturelle la moins chère, disponible universellement | Profil pesticides/eau ; aucune allégation d’origine biologique | Issue de sources biologiques, mais sans récit de durabilité |
| Chanvre | Très résistant, culture peu exigeante en intrants, s’améliore avec le port | Texture plus grossière, offre limitée en fibres fines, prix plus élevé | La douceur s'améliore avec les mélanges (chanvre/coton, chanvre/lyocell) |
| Lin | Résistant, frais, prestigieux, faible consommation de ressources | Froisse fortement, coûteux, saisonnier | Les mélanges réduisent les plaintes liées aux plis |
| Chanvre de bambou (« lin de bambou ») | Bambou naturel traité mécaniquement ; allégation légitime de fibre naturelle | Rude, rigide, coûteux, offre très limitée | Le seul bambou que vous pouvez légalement qualifier de fibre naturelle. Vérifiez qu’il est bien traité par voie mécanique |
| Laine / soie (d’origine animale et biosourcée) | Performance, prestige | Examen rigoureux du bien-être animal ; ensemble de certifications différent (RWS, RMS) | Biosourcé, mais nécessite des preuves de conformité aux normes de bien-être, pas à la norme GOTS |
3.3 Synthétiques biosourcés

| Fibre | Teneur en matériaux biosourcés | Personnage | Mises en garde pour les acheteurs |
|---|---|---|---|
| PLA (p. ex. Ingeo) | environ 100 % biosourcé | Faible regain en humidité, bon transfert d’humidité, finition mate | Faible résistance à la chaleur ; restreint la teinture, le repassage et le lavage industriel. Compostable industriellement, pas domestiquement |
| PTT (Sorona®) | ≈ 37 % renouvelable | Excellente mémoire élastique, douceur, résistance aux taches | Ne jamais l’appeler « à base de plantes » sans préciser le pourcentage. Positionné comme un polymère de performance partiellement biosourcé |
| Bio-PET | ≈ 30 % biosourcé (bio-MEG) | Chimiquement identique au PET | Recyclable dans les flux PET ; non biodégradable |
| Polyamide biosourcé (PA11, ricin) | Teneur élevée en composants biosourcés | Résistant, léger, bonne élasticité | Coûteux ; applications de niche ou hautes performances |
Règle pour cette famille : convertir systématiquement le terme marketing en chiffre et exiger la méthode d’essai. Une allégation « biosourcée » sans pourcentage ni rapport ASTM D6866 / EN 16785-1 est infondée et vous engage juridiquement.
3.4 Catégorie adjacente : polyester recyclé (REPT / rPET)

Le polyester recyclé n’est pas biosourcé. Son carbone provient de sources fossiles ; il a simplement été utilisé précédemment. Il apparaît dans presque toutes les gammes de tissus écologiques (y compris celles d’Ohyeah) car il résout un problème différent : la valorisation des déchets et la durabilité. Utilisez-le lorsque vous avez besoin de résistance, de stabilité dimensionnelle ou de faible coût ; faites-le certifier selon les normes GRS ou RCS ; et ne le qualifiez jamais de biosourcé, d’origine végétale ou biodégradable.
3.5 Mélanges dans les commandes commerciales
Les fibres pures sont rares dans la production commerciale. Les constructions courantes, ainsi que la logique qui les sous-tend :
| Mélange | Pourquoi cela existe | Compromis |
|---|---|---|
| 95 % viscose de bambou / 5 % élasthanne | Élasticité pour les t-shirts, les leggings et les sous-vêtements | L’élasthanne est d’origine fossile et compromet la biodégradabilité ainsi que le recyclage monomatériau |
| Bambou ou lyocell / coton biologique | Douceur + résistance + maîtrise des coûts | Deux certifications requises (GOTS + FSC / licence) |
| Lyocell / polyester recyclé | Confort + durabilité + prix inférieur | Allégation mixte : partiellement biosourcé, partiellement recyclé ; indiquer les deux avec précision |
| Chanvre / coton | Adoucit le chanvre, préserve l’histoire à faible intrant | Le toucher varie selon le ratio |
| Modal / coton | Améliore la résistance à l’humidité par rapport à la viscose pure | Prime modérée |
Discipline des allégations sur les mélanges : avec un tissu 95/5 bambou/élasthanne, l’allégation honnête est « 95 % rayonne issue de bambou », pas « tissu d’origine biologique », et encore moins « biodégradable ». Ces 5 % d’élasthanne suffisent à invalider totalement une allégation de compostabilité.
4. Que doivent comparer les acheteurs avant de choisir un tissu d’origine biologique ?
Ne comparez pas les tissus uniquement sur le prix et le toucher. C’est ainsi que les acheteurs se retrouvent avec un tissu bon marché qui échoue à un test de lavage trois mois après le début d’une saison. Comparez selon l’ensemble des neuf dimensions ci-dessous.
4.1 Spécification technique : fixez-les par écrit
Un devis qui omet l’un des champs suivants ne peut pas être comparé à un autre devis :
| Paramètre | Préciser comme | Pourquoi cela importe |
|---|---|---|
| Composition en fibres | Pourcentage exact, noms légaux des fibres | Coût, performance, conformité aux étiquettes |
| Numéro de fil et système de filature | par ex. 32s filé à l’anneau | Variable cachée la plus importante en matière de prix/qualité |
| Construction | Jersey simple, interlock, côtelé, sergé, popeline, terry français | Chute, stabilité, coût |
| Grammage (g/m²) | Cible ± tolérance (p. ex. 180 g/m² ± 5 %) | Le coût est exprimé par kilogramme ; le grammage (GSM) détermine le prix |
| Largeur | Largeur coupable ± tolérance | Détermine la consommation de tissu et le coût réel du vêtement |
| Finition | Lavage enzymatique, effet pêche, adoucissant à la silicone, traitement anti-boulochage, évacuation de l’humidité | Toucher et performances |
| Standard de couleur | Échantillon de laboratoire approuvé / Pantone + source lumineuse (p. ex. D65) | Évite les litiges liés aux nuances |
Le point commercial relatif à la largeur est facile à négliger. Un fournisseur proposant un prix inférieur par kilogramme pour une largeur coupable plus étroite peut s’avérer plus coûteux une fois l’efficacité du marquage calculée. Convertissez toujours les offres concurrentes en coût par vêtement fini, et non en prix par kilogramme.
4.2 Objectifs de performance : les chiffres à indiquer sur votre bon de commande
Utilisez-les comme spécification de référence. Ils correspondent aux références qu’un tissu écologique spécialisé devrait déjà respecter (Ohyeah publie une tenue des couleurs de 4 à 5, un rétrécissement < 5 %, une résistance au boulochage de 3 à 4) :
| Test | Cible | Famille standard |
|---|---|---|
| Tenue des couleurs au lavage | ≥ Note 4 | ISO 105-C06 / AATCC 61 |
| Tenue des couleurs au frottement à sec | ≥ Note 4 | ISO 105-X12 / AATCC 8 |
| Tenue des couleurs au frottement humide | ≥ Note 3 | ISO 105-X12 |
| Résistance à la transpiration | ≥ Note 4 | ISO 105-E04 |
| Solidité des couleurs à la lumière | ≥ Note 4 | ISO 105-B02 |
| Stabilité dimensionnelle (rétrécissement) | ≤ 5% | ISO 6330 / AATCC 135 |
| Pilage | Note minimale : 3–4 | ISO 12945 / ASTM D3512 |
| pH | 4.0–7.5 | ISO 3071 |
| Déformation de la trame / torsion | ≤ 5% | Mesuré par rouleau |
| Différence de teinte entre lots | δE ≤ 1,0 | Spectrophotomètre + boîte lumineuse |
| Résistance à l’éclatement / à la traction | Selon l'application | ISO 13938 / ASTM D5034 |
Deux points ici sont faciles à négliger. Premièrement, la solidité au frottement humide de niveau 3 constitue le plafond pratique de l’industrie pour les teintes foncées sur les fibres cellulosiques. Une exigence de niveau 4 au frottement humide pour la viscose de bambou noire sera soit rejetée, soit discrètement non respectée. Les teintes foncées et vives (noir, rouge, bleu marine, turquoise) sont chroniquement les moins performantes ; testez donc ces couleurs spécifiquement plutôt que de tester un échantillon standard pâle. Deuxièmement, le pH compris entre 4,0 et 7,5 n’est pas une simple formalité : un pH hors plage provoque des plaintes d’irritation cutanée et constitue un point d’échec fréquent pour la certification OEKO-TEX.
4.3 Allégations en matière de durabilité : vérifiez chacune d’elles
Pour chaque allégation formulée par le fournisseur, appliquez ce test à quatre colonnes avant de la répéter :
| Affirment | Question à poser | Preuve acceptable | Drapeau rouge |
|---|---|---|---|
| « Biosourcé » | Quel pourcentage, selon quelle méthode ? | Rapport ASTM D6866 / ISO 16620-2 / EN 16785-1 relatif à votre lot | Un chiffre sans rapport d’essai |
| "Biodégradable" | Dans quelles conditions, dans quel délai, et selon quelle méthode de test ? | Rapport EN 13432 / ISO 14855 / ASTM D6400 | Terme « biodégradable » non qualifié ; notamment pour la viscose de bambou |
| « Compostable » | Compostage industriel ou domestique ? | TÜV OK Compost / EN 13432 | Confusion entre compostabilité industrielle et compostabilité domestique |
| « Biologique » | Certifié selon quelle norme, et jusqu’à quelle date ? | Certificat de portée GOTS ou OCS + certificat de transaction | Certificat établi uniquement au nom d’une entreprise commerciale |
| « Recyclé » | Quel pourcentage, quelles matières premières ? | Documents GRS / RCS | « Polyester écologique » sans certificat |
| « Bois issu de sources durables » | Traçabilité ? | Traçabilité FSC® ou PEFC | FSC utilisé comme preuve d’un procédé de teinture propre |
4.3 Allégations de durabilité : vérifier chacune (suite)
Les lignes ci-dessous poursuivent l’audit des allégations sur quatre colonnes, commencé à la page précédente. Si un fournisseur vous présente l’une de ces trois formulations, la colonne de gauche indique la question à poser ensuite, la colonne centrale précise les éléments de preuve acceptables, et la colonne finale signale les formulations devant susciter une vigilance particulière.
| Affirment | Question à poser | Preuve acceptable | Drapeau rouge |
|---|---|---|---|
| « Non toxique / sûr » | Quelle norme, quelle classe ? | OEKO-TEX® STANDARD 100 (indiquer la classe de produit) | « Sans produits chimiques » ; expression dénuée de sens |
| « Boucle fermée » | Quel procédé, quelle fibre ? | Documentation Lyocell/NMMO ; nom du producteur de fibre | Appliqué de façon imprécise à la viscose ordinaire |
| « Carboneutre » | Réduction ou compensation ? | ACV vérifiée | Allégations fondées uniquement sur la compensation ; interdites dans l’UE à partir de septembre 2026 |
4.4 Certifications : associer chaque certificat à l’allégation correspondante
Le protocole documentaire complet figure à la section 7, mais un principe régit l’ensemble : un certificat prouve une chose précise, relative à une entité précise, pour une période précise. Il s’agit d’un instrument étroit, et il est tentant d’y lire davantage que ce qu’il affirme effectivement. OEKO-TEX® ne prouve pas la teneur en matières organiques. GOTS ne prouve pas la biodégradabilité. FSC® ne dit rien sur le caractère propre ou non des opérations de teinturerie. GRS ne mentionne pas les matières premières d’origine biologique. Avant de laisser un certificat servir de fondement à une allégation, vérifiez que celle-ci correspond effectivement au champ d’application du certificat.
4.5 Tarification : comprendre la structure, puis comparer avec les prix du marché
Ne jamais accepter un chiffre isolé. Le prix d’un tissu issu de matières biologiques se compose de plusieurs couches, chacune contribuant à son montant :
Prix = coût de la fibre + filature + tricotage/tissage + teinture/finition (+ impression) + frais liés à la certification/traçabilité + essais + marge
Certains ordres sont structurellement stables et valent pour tous les marchés, ce qui les rend fiables pour la réflexion. Du moins cher au plus cher :
Polyester conventionnel < coton conventionnel < viscose/rayonne < viscose de bambou < polyester recyclé (certifié) < coton biologique < Modal < TENCEL™ Lyocell < chanvre/toile (comptes fins) < matières synthétiques biosourcées (PLA/PTT/PA11)
Ce qui modifie le plus le prix en pratique :
- Certifié contre non certifié. Les certifications GOTS/GRS/OCS entraînent un coût réel : audits, chaînes de production séparées et certificats de transaction doivent tous être financés quelque part.
- Fibre de marque contre fibre générique. TENCEL™ et Lenzing™ Modal comportent une prime de licence par rapport aux lyocell et modal génériques.
- Taille de la commande. En dessous de la quantité minimale de commande (MOQ), vous payez un supplément pour échantillonnage ou petite série.
- Nombre de couleurs. Chaque couleur supplémentaire correspond à une cuve de teinture distincte, avec sa propre quantité minimale.
- Teintes foncées ou spéciales. Le noir, les néons et le turquoise coûtent davantage, car les colorants utilisés et les traitements supplémentaires pour améliorer la tenue sont plus coûteux.
- Empilement des finitions. Chaque finition supplémentaire augmente à la fois le coût et le délai de livraison.
Une seule règle pour établir un devis : ne pas retenir de prix absolu au mètre ou au kilogramme à partir de tout guide, y compris celui-ci, car les prix des fibres et des colorants évoluent mensuellement. La seule référence valable consiste en trois devis en direct, obtenus le même jour, sur la base d’une spécification écrite identique. Si l’un des trois devis est inférieur de 25 % ou plus aux deux autres pour un tissu « certifié », supposez une différence dans la spécification ou la certification, et identifiez-la avant de célébrer l’économie réalisée.
4.6 Quantité minimale de commande (QMC) : poser cinq questions, pas une seule
« Quelle est votre QMC ? » est une question incomplète. Ce que vous devez réellement savoir :
1. QMC par couleur : la contrainte réelle, car les machines de teinture ont des charges minimales.
2. QMC par commande globale, couvrant toutes les couleurs.
3. QMC pour les tissus gris/en stock, comparée à celle pour les tissus teints sur mesure ou imprimés sur mesure.
4. QMC pour l’impression, par motif et par nuancier : généralement la plus élevée des quatre.
5. Frais supplémentaires pour les échantillons ou les petites séries en dessous de la QMC, et savoir si ces frais sont déduits d’une future commande en grande quantité.
La réalité structurelle derrière ces réponses est constante d’un moulin à l’autre :
- Les teintes en stock et les teintes « greige » représentent le point d’entrée le plus bas : parfois, un seul rouleau suffit.
- Une teinte personnalisée est déterminée par la quantité minimale que la machine à teindre peut traiter, ce qui explique pourquoi une demande de « seulement 200 m en bleu marine personnalisé » est si souvent refusée ou assortie d’un supplément élevé.
- L’impression personnalisée se situe au sommet, car les écrans ou les cylindres rotatifs ainsi que le temps de préparation doivent être amortis sur toute la série.
- Un matériau certifié (GOTS/GRS) exige souvent un MOQ plus élevé, car le moulin doit produire une série séparée.
Une tactique efficace lorsque vous êtes en dessous du MOQ : négocier le nombre de teintes plutôt que le volume. Engagez votre longueur totale en mètres sur moins de teintes. Les fournisseurs acceptent généralement cette approche, car elle correspond à la contrainte réelle de l’atelier de teinture.
4.7 Délais de livraison : établissez un calendrier, pas une simple espérance
Demandez au fournisseur de décomposer le délai de livraison indiqué en étapes, puis ajoutez vos propres marges de sécurité par-dessus :
| Scène | Ce qui se passe | Point de contrôle de l’acheteur |
|---|---|---|
| Prélèvement / échantillon de laboratoire | Développement des couleurs, échantillons de toucher | Approuver par écrit ; conserver l’échantillon-type physique |
| Pré-production / pré-masse | Premier rouleau sur la machine réelle | Approuver avant la production en masse, surtout pour l’impression |
| Production en tissu brut | Tricotage / tissage | Confirmer les résultats du test initial au mètre |
| Teinture et finition | Couleur, main, rétraction, grammage verrouillé | Demander les données en ligne |
| Impression (le cas échéant) | Impression + vieillissement + lavage + repassage | Approbation pré-industrielle |
| Inspection et emballage | inspection à 4 points, 100 % des rouleaux | Exiger le rapport d’inspection |
| Tests effectués par un tiers | Confirmation en laboratoire | Réserver le laboratoire à l’avance |
| Expédition | Transport maritime/aérien/ferroviaire + douane | Confirmer les Incoterms et les documents |
Prévoir plusieurs contraintes liées aux délais. Le délai de livraison indiqué par un fournisseur inclut presque jamais le temps nécessaire à votre propre validation. Par exemple, si vous mettez six jours pour approuver un échantillon teint en laboratoire, ces six jours s’ajoutent au calendrier global. Les tissus certifiés ou imprimés sur mesure nécessitent davantage de temps, non seulement parce que leur fabrication est plus longue, mais aussi parce que les certificats de transaction sont délivrés après la finalisation des documents d’expédition. En haute saison et pendant la fête du Nouvel An chinois, la capacité de production diminue fortement ; demandez donc une confirmation écrite des dates entourant les fêtes et anticipez des files d’attente importantes chez les teinturiers. Enfin, ne laissez jamais les essais effectués par un laboratoire tiers comme dernière étape avant votre échéance : un échec au test de solidité au lavage à ce stade implique un reteintage complet.
4.8 Essais : déterminer qui effectue les essais et sur quoi
Soyez clair sur la distinction entre ces deux niveaux d’essais, car ils répondent à des questions différentes.
Les essais internes effectués par l’usine sont rapides, peu coûteux et continus, ce qui en fait un outil adapté au contrôle des procédés, bien qu’ils ne puissent pas être indépendants. Les essais réalisés par des laboratoires tiers (SGS, Intertek, Bureau Veritas, TÜV et autres similaires) sont indépendants et défendables ; ils sont indispensables pour étayer les déclarations de conformité et pour régler les litiges.
Un protocole efficace : l’usine effectue des essais internes sur chaque lot, tandis que vous faites appel à des laboratoires tiers pour tester (a) l’échantillon préalable à la production, (b) le premier lot en grande quantité, (c) des lots tirés au hasard à intervalles réguliers, et (d) tout lot portant une mention réglementée. Une condition prime sur toutes les autres : exigez impérativement que les échantillons destinés aux laboratoires tiers soient prélevés directement sur la production en série réelle, et non sur un échantillon qui vous est remis séparément. Un échantillon sélectionné pour vous est un échantillon sélectionné pour réussir.
4.9 Traçabilité et fiabilité des fournisseurs
La traçabilité signifie que vous pouvez nommer chaque maillon de la chaîne : filature → teinturerie → tricoteur/tisserand → filateur → producteur de fibre/pâte à papier. Pour les produits certifiés, cela n’est pas facultatif : les normes GOTS, GRS et OCS exigent une chaîne ininterrompue et documentée.
Un fournisseur capable de vous indiquer où ont lieu le tissage, la teinture et l’impression, et de produire des documents justificatifs pour chaque étape, est structurellement plus fiable qu’un fournisseur déclarant « nous gérons tout, ne vous inquiétez pas ». La position officielle d’Ohyeah Textile, qui prône une transparence totale du tissage à la teinture/impression, constitue le modèle auquel il convient de tenir les fournisseurs : demandez quelle installation effectue chaque étape, puis exigez les rapports de contrôle qualité correspondants.
Des signaux de fiabilité méritent d’être pondérés lors de l’évaluation d’un fournisseur :
- Des années d’expertise spécialisée dans votre fibre spécifique. Pour le bambou, un spécialiste du bambou ou des fibres cellulosiques surpasse un négociant généraliste.
- Expérience existante à l’exportation sur votre marché. Une usine qui expédie déjà vers la Nouvelle-Zélande, l’Australie, les États-Unis, le Canada, le Chili, l’Allemagne et le Vietnam a déjà satisfait aux exigences documentaires et aux essais requis par ces marchés.
- Un contact désigné et pleinement responsable, doté de véritables compétences techniques, et non pas uniquement d’un lien commercial.
- Disposition à partager proactivement les rapports d’inspection. C’est l’indicateur le plus fort de cette liste.
- Investissement dans les capacités et les moyens de production : par exemple, les discussions avancées officiellement annoncées par Ohyeah avec Thygesen concernant une installation d’impression au Vietnam. Ce type de signal revêt une importance capitale pour votre planification en matière de droits de douane, de capacité de production et d’approvisionnement double.
5. Tissu biosourcé contre tissu recyclé et tissu conventionnel
5.1 Comparaison directe
Le tableau ci-dessous compare ces trois grandes catégories selon les dimensions qui influencent réellement les décisions d’achat.
| Dimension | Biosourcé (viscose de bambou, lyocell, coton biologique, PLA) | Recyclé (rPET/REPT, coton recyclé) | Conventionnel (polyester vierge, coton conventionnel) |
|---|---|---|---|
| Matière première | Biologique renouvelable | Déchets existants (bouteilles, chutes textiles) | Fossile vierge / culture conventionnelle |
| Carbone renouvelable | Oui | Non ; carbone fossile réutilisé | No |
| Détourne les déchets | No | Oui | No |
| Voie de certification | GOTS, OCS, FSC®, licences, ASTM D6866 | GRS, RCS | Uniquement OEKO-TEX® |
| Toucher typique | Doux, fluide, respirant, naturel | Technique, durable, moins respirant | Variable |
| Durabilité | Modéré (les celluloses présentent une faible résistance à l’humidité) | Élevé | Élevé (poly) / modéré (coton) |
| Dégagement de microfibres | Dégagement de fibres cellulosiques (biodégradables dans la plupart des cas) | Dégagement de microfibres plastiques | Dégagement de microfibres plastiques |
| Fin de vie | Les celluloses/naturels purs se biodégradent généralement ; les biosynthétiques varient | Recyclable dans le flux PET ; non biodégradable | Les pauvres |
| Coût relatif | Moyen à élevé | Faible à moyen | Plus bas |
| Risque de revendication | Élevé ; pièges liés à la dénomination et à la biodégradabilité | Modéré ; pourcentage de justification | Faible (aucune allégation formulée) |
| Utilisation optimale | Confort au contact de la peau, positionnement naturel, vêtements pour bébés, literie | Vêtements d’extérieur, sacs, vêtements de sport, structure | Programmes axés sur le prix |
5.2 Le verdict honnête sur chacun
Un matériau biosourcé n’est pas automatiquement le choix le plus écologique disponible. Son véritable avantage réside dans sa matière première renouvelable et, dans le cas des fibres entièrement naturelles et des celluloses, dans son impact bénin en fin de vie. Ses faiblesses sont tout aussi réelles : le procédé conventionnel de viscose utilise du disulfure de carbone (CS₂) et peut être fortement polluant dans les usines mal gérées ; le coton est gourmand en eau ; et les fibres cellulosiques sont moins durables que le polyester, ce qui peut signifier qu’un vêtement doit être remplacé plus tôt. Une viscose de bambou mal produite peut présenter un bilan environnemental pire que celui d’un polyester recyclé bien certifié. L’usine compte autant que la fibre.
Le recyclage résout le problème des déchets, pas celui de la dépendance aux combustibles fossiles. Le rPET empêche les bouteilles d’atterrir dans les décharges ; il est durable et peu coûteux, mais il reste du plastique, il libère encore des microfibres plastiques et est généralement recyclé en produits de moindre valeur plutôt que recyclé à l’infini. Cela en fait un choix légitime et défendable ; il n’est simplement pas d’origine biologique.
Le conventionnel n’est pas non plus automatiquement indéfendable. Ses avantages honnêtes sont son coût, sa disponibilité et sa durabilité dans le cas du polyester. Le problème ne survient que lorsqu’il est présenté comme étant plus écologique qu’il ne l’est réellement.
5.3 Choisir entre eux : règles de décision
Associer la catégorie à la fonction requise :
- Douceur au contact de la peau, respirabilité et récit naturel → cellulose d’origine biologique (viscose de bambou, Modal, TENCEL™ Lyocell).
- Lavage fréquent et stabilité dimensionnelle (linge de lit, vêtements pour bébés, t-shirts) → Modal ou Lyocell plutôt que viscose classique, ou un mélange avec du coton.
- Résistance à l’abrasion, tenue structurale, durabilité en extérieur → polyester recyclé.
- L’allégation certifiée la plus défendable, dotée d’une infrastructure mature → coton biologique certifié GOTS.
- Coût le plus bas, sans allégation écologique → conventionnel.
- Élasticité → accepter une faible teneur en élasthanne et renoncer à l’allégation de biodégradabilité.
5.4 Associer intelligemment les catégories
Les constructions mixtes constituent souvent la réponse commercialement pertinente. Un mélange de lyocell et de polyester recyclé peut offrir confort et durabilité à un prix viable. La règle consiste à formuler l’allégation avec précision : « 48 % TENCEL™ Lyocell / 47 % polyester recyclé / 5 % élasthanne », en fournissant la documentation GRS pour le polyester et une licence Lenzing pour le lyocell. Ce qu’il ne faut pas faire est d’agréger ces éléments sous une appellation générique telle que « tissu durable » : selon la réglementation européenne entrant en vigueur le 27 septembre 2026, cette formulation vague est précisément celle qui est interdite.
6. Comment la qualité des tissus biosourcés est-elle contrôlée ?
Un moulin digne de foi applique un système de contrôle qualité en plusieurs étapes, avec des registres tenus à chaque palier, et non une simple inspection finale ajoutée à la fin de la production. Le cadre ci-dessous suit la structure en quatre parties décrite dans le système de contrôle qualité d’Ohyeah Textile : Tissage du tissu gris → Teinture → Impression → Conditionnement ; cette structure constitue un bon modèle pour auditer tout fournisseur de fibres cellulosiques.
6.1 Architecture du contrôle qualité
La séquence s’articule ainsi : CQI (contrôle qualité entrant) → CQ processus (en ligne, par étape) → CQF (contrôle qualité du produit fini) → Inspection finale à 100 % lors de l’emballage.
Demandez à votre fournisseur de vous montrer les registres correspondant à chacun de ces quatre niveaux. Un moulin capable de produire uniquement le rapport d’inspection finale procède à une inspection, non à un contrôle.
6.2 Étape 1 : Contrôle qualité du tissage du tissu gris
La qualité du tissu gris est garantie simultanément selon deux axes : prévention au niveau des équipements, à la source, et inspections successives au fur et à mesure du déplacement du tissu.
Avantages liés aux équipements (contrôle à la source)
- Aiguilles et lubrifiants importés d’Allemagne réduisent le frottement et empêchent les petits trous, les fils lâches, les lignes répétées et les lignes centrales.
- Isolation spatiale indépendante : chaque machine est isolée individuellement afin d’éviter les projections de fil et la contamination croisée.
Inspection en plusieurs étapes (contrôles superposés)
1. Essai initial au mètre : les premiers mètres sont testés pour vérifier la conformité du poids et de la largeur du tissu.
2. Inspection en largeur ouverte : contrôle des défauts de surface sur le tissu brut.
3. Confirmation sur la machine à bobiner : le tissu brut est réexaminé sur la machine à bobiner.
6.3 Étape 2 : Table de contrôle qualité du teinture
C’est le niveau de précision que vous pouvez attendre d’un fournisseur. Vous pouvez utiliser directement ce tableau comme spécification d’inspection propre.
| Étape de contrôle | Élément d'inspection | Standard | Méthode |
|---|---|---|---|
| Contrôle qualité du procédé de teinture | Précision de la formule | Totalement conforme à la fiche L/D approuvée | Vérifier la fiche de procédure, la fiche de formule et la fiche L/D ; par lot |
| Contrôle qualité du procédé de teinture | Appariement de couleur en laboratoire (lab-dip) | Couleur et teinte conformes à la fiche L/D approuvée par le client | Appariement visuel manuel sous boîte lumineuse |
| Contrôle qualité du procédé de teinture | Propriété de teinture uniforme | Aucune rayure, tache de couleur ou différence de teinte sur la surface du tissu | Inspection visuelle manuelle sur toute la largeur |
| Contrôle qualité du procédé de teinture | Contrôle des différences entre lots | La différence de couleur entre les lots d’un même lot reste dans la fourchette acceptable ; teinte homogène | Appariement manuel des couleurs par inspection visuelle |
| Contrôle qualité du processus de finition | Effet de mise en place | Largeur et grammage stables, surface lisse | Mesure au ruban métallique + inspection visuelle |
| Contrôle qualité du processus de finition | Effet de pré-rétrécissement | Rétrécissement ≤ 5 % | Test de rétrécissement au lavage |
| Contrôle qualité du processus de finition | Toucher | Conforme à l’échantillon client ; douceur/lissé conforme aux exigences | Évaluation manuelle du toucher comparée à l’échantillon approuvé |
| Contrôle final du produit fini (FQC) | Solidité des couleurs | Lessivage ≥4, frottement à sec ≥4, frottement humide ≥3, transpiration ≥4, lumière ≥4 | Normes internationales, appareil de mesure de la solidité des couleurs |
| Contrôle final du produit fini (FQC) | pH | 4.0–7.5 | pH-mètre, 3 échantillons par lot |
| Contrôle final du produit fini (FQC) | Aspect final | Aucun trou, aucune tache d’huile, aucune tache de couleur, aucune rayure, aucune différence de teinte, aucun décalage de trame ; surface lisse | Inspection manuelle sur toute la largeur sous éclairage, mètre par mètre pour chaque rouleau |
| Contrôle final du produit fini (FQC) | Emballage et étiquetage | Étiquette complète : spécifications, poids, largeur, motif, couleur, lot, date de fabrication, inspecteur, norme environnementale | Vérification manuelle par rapport au produit |
6.4 Étape 3 : Tableau de contrôle qualité d’impression
L’impression nécessite son propre ensemble de contrôles, car les modes de défaillance sont différents. Avant la production, des prélèvements (S/O) sont effectués jusqu’à l’approbation du client, suivis d’un premier rouleau pré-masse sur la machine réelle et avec les matériaux réels afin de vérifier le motif, la couleur et la taille de la répétition.
| Étape de contrôle | Élément d'inspection | Standard | Méthode |
|---|---|---|---|
| Contrôle qualité du procédé d’impression | Paramètres de la machine | Vitesse, tension, pression de la raclette, angle, débit de pâte par fiche de procédé | Surveillance en temps réel, enregistrée horairement |
| Contrôle qualité du procédé d’impression | Précision du patron | Aucun décalage ni décentrement | Inspection complète par rouleau |
| Contrôle qualité du procédé d’impression | Uniformité de la pâte colorante | Aucune précipitation, aucune délamination, aucune particule ; aucune exposition du fond, aucune traînée, aucune différence de couleur | Inspection visuelle manuelle sur toute la largeur, complète par rouleau |
| Contrôle qualité du procédé d’impression | Défauts d’apparence de l’impression | Aucune impression manquante, aucune décoloration, aucun flou des bords, aucune tache de couleur, aucune tache d’huile, aucune ride, aucun trou | Inspection sur toute la largeur sous éclairage, mètre par mètre par rouleau |
| Contrôle qualité du procédé d’impression | Différence de couleur gauche–milieu–droite | δE ≤ 1, aucune traînée ni aucune tache | Inspection visuelle manuelle sur toute la largeur |
| Contrôle qualité post-traitement | Effet du traitement à la vapeur (vieillissement) | Température, durée, humidité conformément à la fiche de procédure ; tenue conforme à la norme ; aucune décoloration ni aucune migration | Vérification des paramètres + inspection visuelle + essai de tenue |
| Contrôle qualité post-traitement | Effet de lavage | Température, durée, dégraissant par feuille ; aucune couleur détachée, aucune tache ni aucune trace d’eau | Examen visuel + essai de solidité |
| Contrôle qualité post-traitement | Effet de fixation de la couleur | Dosage de l’agent de fixation, température, durée par feuille ; aucune décoloration, aucune rigidité | Essai de solidité + toucher |
| Contrôle qualité post-traitement | Effet de mise en place | Largeur et masse stables ; différence de dimension ≤ 5 %, déformation de la trame ≤ 5 %, surface lisse, sans plis | Ruban métallique + mesureur de déformation de la trame + examen visuel |
| Contrôle qualité post-traitement | Toucher | Correspond à l’échantillon client ; aucune rigidité ni rugosité | Comparaison manuelle avec l’échantillon type |
| Contrôle final du produit fini (FQC) | Apparence du motif | Correspond à l’échantillon confirmé ; net, sans désalignement, impression manquante, bavure ou ourlet effiloché | Largeur complète sous lumière, au mètre linéaire par rouleau |
| Contrôle final du produit fini (FQC) | Résultat de la correspondance des couleurs | δE ≤ 1,0 par rapport à l’échantillon approuvé ; teinte uniforme, aucune différence entre lots, aucune rayure | Mesure par ordinateur (spectrophotomètre) + contrôle visuel sous boîte lumineuse |
| Contrôle final du produit fini (FQC) | Solidité des couleurs | Lessivage ≥ 4, frottement à sec ≥ 4, frottement humide ≥ 3, transpiration ≥ 4, exposition à la lumière ≥ 4 | Normes internationales |
| Contrôle final du produit fini (FQC) | Stabilité dimensionnelle | Masse, largeur, densité de fil selon la fiche de procédure ; écart dans les tolérances autorisées | Nouveau contrôle selon la méthode IQC |
| Contrôle final du produit fini (FQC) | pH | 4.0–7.5 | pH-mètre, 3 échantillons par lot |
| Contrôle final du produit fini (FQC) | Étiquette de l'emballage | Complet : spécifications, masse, largeur, motif, couleur, lot, date, inspecteur, norme environnementale | Vérification manuelle |
étape 4 du niveau 6,5 : inspection finale lors de l’emballage – système à 4 points
Le système à 4 points est la référence du secteur, et la norme Ohyeah s’applique. Ses règles de fonctionnement sont les suivantes :
- inspection intégrale à 100 % de chaque rouleau, et non pas d’un échantillon de rouleaux.
- Les défauts sont classés selon le système américain à 4 points (famille ASTM D5430) afin de les quantifier.
- Les défauts sont signalés et traités immédiatement, avec une tolérance zéro.
- Le rapport d’inspection est transmis au client.
Fonctionnement du système : chaque défaut reçoit un score en fonction de sa taille.
| Longueur du défaut (chaîne ou trame) | Points |
|---|---|
| Jusqu’à 3 pouces | 1 |
| De plus de 3 à 6 pouces | 2 |
| De plus de 6 à 9 pouces | 3 |
| Plus de 9 pouces | 4 |
Les règles associées : maximum 4 points par yard linéaire ; les trous et les défauts majeurs obtiennent généralement 4 points, quelle que soit leur taille. Les points sont normalisés en points pour 100 yards carrés.
À l’acceptation, le seuil industriel couramment cité se situe dans la fourchette de 20 à 40 points pour 100 yards carrés, où ≤ 40 points/100 yd² est largement utilisé comme ligne de passage ou grade A. Toutefois, il s’agit d’un terme commercial négocié, non d’une règle fixe : différents moulins et marques établissent des limites différentes.
Pour chaque commande, précisez dans le bon de commande votre limite acceptée de points selon la méthode à quatre points (par exemple, « ≤ 20 points pour 100 yards carrés ») et indiquez la mesure corrective applicable en cas de dépassement : remplacement, remise ou rejet. Les acheteurs qui omettent cette mention constatent, lors de la livraison, que la limite interne de leur fournisseur était de 40 points tandis que la leur était de 20 points, sans base contractuelle permettant le rejet.
6.6 Les cinq contrôles côté acheteur qui préviennent la plupart des litiges
1. Conservez un échantillon témoin scellé, signé et daté de la teinte approuvée en laboratoire ainsi que de la sensation au toucher, et stockez-le vous-même. En l’absence d’un standard physique, tout litige relatif à la couleur se transforme en débat sur la mémoire.
2. Précisez la source lumineuse utilisée pour l’approbation de la couleur (par exemple, lumière du jour D65 combinée à la lumière de magasin TL84) et exigez une vérification du phénomène de métamérisme sur les deux sources. C’est ainsi que vous évitez les tissus qui correspondent à l’usine mais ne correspondent pas en magasin.
3. Exigez le rapport d’inspection avant l’expédition, et non après, et vérifiez à la fois le nombre total de points et la carte des défauts.
4. Effectuez les essais sur la couleur la plus critique, et non sur la plus facile. Le noir, le bleu marine, le rouge et le turquoise présentent les risques les plus élevés en matière de tenue ; un essai sur un gris pâle ne vous renseigne sur rien.
5. Réalisez vous-même un essai de lavage sur l’échantillon préindustriel, en suivant strictement les instructions figurant sur votre étiquette d’entretien, et mesurez les dimensions avant et après, dans les deux sens. Ce seul essai de 90 minutes permet de détecter la majorité des réclamations liées au rétrécissement avant qu’elles ne se transforment en retours.
7. Quelles certifications et quels documents les acheteurs doivent-ils demander ?
7.1 La carte fondamentale de certification
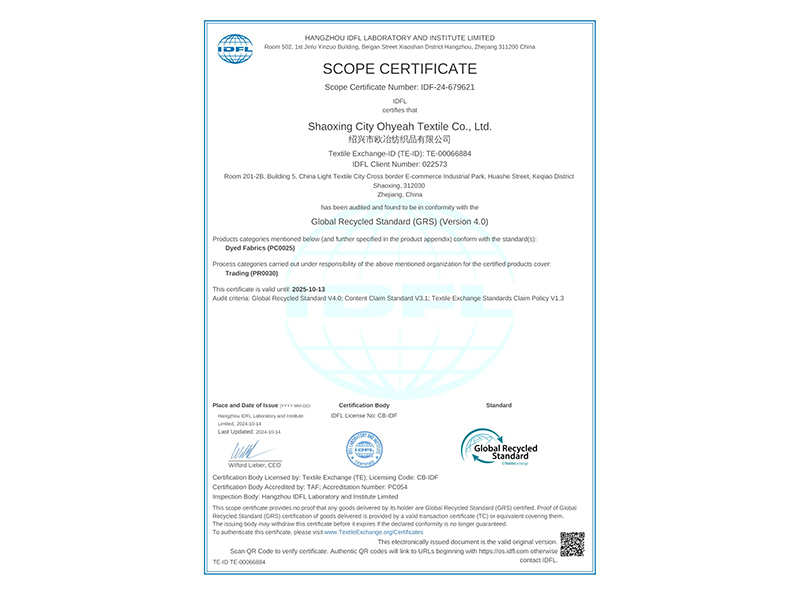
Le tableau ci-dessous précise, pour chaque certification susceptible d’être rencontrée par un acheteur de fibres cellulosiques, ce qu’elle certifie effectivement, ce qu’elle ne certifie pas, et les situations dans lesquelles elle est requise.
| Certification | Ce qu’elle certifie effectivement | Ce qu’elle ne certifie pas | Quand vous en avez besoin |
|---|---|---|---|
| OEKO-TEX® STANDARD 100 | Testé pour la présence de substances nocives ; sûr pour le contact humain (par classe de produit ; Classe I = bébé) | Pas biologique, pas d’origine biologique, pas recyclé, pas durable | Presque toujours ; sécurité chimique de base |
| GOTS (Global Organic Textile Standard) | Teneur en fibres organiques ≥ 70/95 %, plus critères écologiques et sociaux couvrant la transformation, la fabrication, l’emballage, l’étiquetage, le commerce et la distribution | Pas de biodégradabilité, pas de pourcentage de matière biosourcée | Allégations relatives au coton biologique ; norme textile la plus complète |
| OCS (Organic Content Standard) | Quantité de matière première biologique dans le produit final, traçabilité de la chaîne d’approvisionnement | Aucun critère relatif à la transformation ou aux aspects sociaux (moins exigeant que le GOTS) | Allégations relatives à la teneur en matières biologiques, sans couvrir l’ensemble du champ de traitement du GOTS |
| GRS (Global Recycled Standard) | Contenu recyclé + pratiques environnementales et sociales dans la production + restrictions chimiques | Aucune mention de matière biosourcée | Polyester recyclé (REPT), coton recyclé |
| RCS (Standard de revendication de matériaux recyclés) | Contenu recyclé et traçabilité uniquement | Aucun critère social ou environnemental | Vérification simple du contenu recyclé |
| FSC® | Gestion responsable des forêts et traçabilité pour le bois et la pâte à papier | Aucune information sur la teinture, les produits chimiques ou l’usine de tissage | Viscose, bambou, Modal, Lyocell ; origine du bois et de la pâte à papier |
| Licence Lenzing™ / TENCEL™ | Fibre Lenzing authentique utilisée, avec droit d’utiliser la marque déposée | Ne constitue pas une garantie de qualité du tissu | Chaque fois que vous commercialisez TENCEL™ ou Lenzing™ Modal sous leur nom |
| ASTM D6866 / ISO 16620-2 | Teneur en carbone biosourcé % par analyse au radiocarbone (¹⁴C) | Pas la biodégradabilité, pas la durabilité | Toute affirmation spécifique de « % biosourcé » |
| EN 16785-1 | Teneur totale en matière biosourcée (analyse au radiocarbone + analyse élémentaire) ; plus large que le carbone biosourcé seul | Pas la biodégradabilité | Affirmations de « % biosourcé » dans l’UE |
| EN 13432 / ASTM D6400 / ISO 14855 | Compostabilité industrielle / biodégradation dans des conditions définies | Pas de compostabilité domestique, sauf certification séparée | Toute allégation de biodégradabilité ou de compostabilité |
| bluesign® | Gestion chimique et des ressources sur le site de production | Pas l’origine des fibres | Garantie renforcée de gestion chimique |
| ZDHC MRSL | Substances restreintes dans les intrants chimiques destinés à l’atelier de teinture | Pas la teneur en fibres | Programmes de marque avec exigences chimiques |
| RWS / RMS | Bien-être animal (laine / mohair) | Sans rapport avec les fibres végétales | Laine / fibres d’origine animale biosourcées |
L’ensemble de certifications déclaré par Ohyeah Textile, OEKO-TEX®, GRS, GOTS, OCS, FSC® couvre la sécurité chimique, la teneur en produits biologiques, la teneur en matériaux recyclés et l’origine du bois. Ensemble, ces certifications couvrent les principales catégories de mentions marketing utilisées par un filature de fibres cellulosiques. Notez ce qu’elles ne comprennent pas : le pourcentage de biosourcé ou une certification de compostabilité. Ce vide renforce la leçon clé de cette section. Associez chaque mention marketing prévue à une certification spécifique avant de passer commande, et faites effectuer vous-même les essais manquants plutôt que de supposer qu’ils existent déjà.
7.2 Certificat de portée contre certificat de transaction : la distinction qui piège les acheteurs
Il s’agit de l’erreur documentaire la plus fréquente dans l’approvisionnement de matières certifiées, et elle est facile à manquer car les deux documents portent le nom de « certificats ».
| Document | Qu’est-ce que c’est | Ce que cela démontre |
|---|---|---|
| Certificat de portée (CP) | Atteste qu'une entreprise/installation est certifiée pour certains procédés et catégories de produits, valable pour une période déterminée | Que le fournisseur est capable de produire des marchandises certifiées |
| Certificat de transaction (TC) | Atteste qu’un envoi spécifique, d’une quantité précise, est constitué de matériau certifié | Que vos marchandises réelles sont certifiées |
Un certificat de champ d’application à lui seul ne rend pas votre commande certifiée. Un moulin certifié peut, intentionnellement ou accidentellement, vous expédier un tissu non certifié. Le TC est le seul document qui lie la certification à votre envoi ; demandez-le donc systématiquement. Intégrez-le également à votre calendrier documentaire : les TC sont généralement émis au moment de l’expédition ou après celle-ci, jamais avant.
7.3 Comment vérifier qu’un certificat est authentique
Ne pas accepter un fichier PDF sans vérification. La fraude aux certificats et la réutilisation de certificats expirés sont suffisamment fréquentes pour justifier une vérification à chaque fois.
1. Vérifiez le certificat lui-même : dates de validité, nom juridique exact de l’entité, adresse de l’installation, organisme de certification, numéro de licence/certificat et catégories de produits énumérées. Un certificat couvrant les « tissus tricotés » ne couvre pas les tissus imprimés si l’impression n’est pas incluse dans le champ d’application.
2. Vérifiez dans les bases de données officielles. Pour le GRS, le RCS et l’OCS, Textile Exchange gère un répertoire public « Trouver une entreprise certifiée » ainsi qu’une base de données d’authentification des certificats de transaction (TC) : la référence officielle pour les TC valides délivrés par des organismes de certification actifs depuis janvier 2022. Pour le GOTS, utilisez la base de données publique de Global Standards / GOTS. Pour le FSC®, utilisez la recherche publique de certificats FSC. Pour l’OEKO-TEX®, vérifiez le numéro de certificat à l’aide de l’outil de validation en ligne OEKO-TEX®. Les sites web des organismes de certification (Ecocert, Control Union, Bureau Veritas, Eurofins et autres) proposent principalement une vérification des clients et publient les suspensions et retraits.
3. Vérifiez que l’entité correspond à votre fournisseur réel. Si votre facture émane d’une société de commerce mais que le certificat mentionne un autre moulin, vous devez documenter la chaîne complète ; sinon, vos marchandises ne sont pas couvertes.
4. Surveillez les suspensions et les retraits, pas seulement les dates d’expiration. Un certificat peut sembler parfaitement valide tout en étant suspendu.
7.4 Le dossier documentaire à demander : copiez cette liste dans votre demande de devis (RFQ)
Entreprise et conformité
1. Licence commerciale / inscription de l’entreprise
2. Tous les certificats pertinents : certificats de champ d’application ( OEKO-TEX®, GOTS, OCS, GRS, FSC® , toute licence relative aux fibres)
3. Les numéros de certificat permettant une vérification indépendante dans les bases de données
4. Confirmation de l’établissement chargé du tissage, de la teinture, de l’impression et de la finition
Fiche technique complète spécifique au produit : composition, nombre de fils, structure, grammage (GSM), largeur, finition. 6. Rapports d’essais tiers : tenue des couleurs (lessive, frottement à sec, frottement humide, transpiration, lumière), rétrécissement, boulochage, pH, résistance. 7. Rapport éventuel sur la teneur en matières biosourcées (ASTM D6866 / EN 16785-1), si un pourcentage est revendiqué. 8. Rapport éventuel sur la biodégradabilité / compostabilité (EN 13432 / ASTM D6400), si une telle revendication est formulée. 9. Instructions d’entretien validées par des essais de lavage. 10. Libellé de l’étiquetage de la composition fibreuse : vérifié conformément aux règles en vigueur sur votre marché (par exemple, « rayonne issue de bambou » aux États-Unis).
Spécifique à la commande : 11. Certificat de transaction (TC) pour votre expédition, pour chaque réclamation certifiée ; 12. Échantillon teint en laboratoire (lab dip) ou standard couleur approuvé, signé et daté ; 13. Dossiers d’approbation pré-production et pré-masse (premier rouleau) ; 14. Rapport d’inspection à 4 points pour l’expédition, avec le nombre total de points et la carte des défauts ; 15. Liste d’emballage rouleau par rouleau : numéro du rouleau, longueur en mètres, poids, largeur, lot ; 16. Copie de l’étiquette par rouleau : spécification, poids, largeur, motif, couleur, lot, date de production, inspecteur, norme environnementale ; 17. Documents commerciaux : facture, liste d’emballage, connaissement, certificat d’origine ; 18. Fiche de données de sécurité (MSDS) / déclarations chimiques, lorsque requis par votre marché
7,5 Dossier justificatif : la discipline exigée par les règles 2026
Pour chaque allégation verte figurant sur votre page produit, étiquette d’accrochage ou emballage, conservez un dossier contenant : la formulation exacte de l’allégation, la norme sur laquelle elle repose, le rapport d’essai ou le certificat (avec son numéro), le lot/expédition auquel il s’applique, ainsi que la date d’expiration ou de renouvellement.
Cela revêt de l’importance en raison du calendrier établi à l’article 1.5. Les dispositions de la directive (UE) 2024/825 de l’Union européenne entreront en vigueur le 27 septembre 2026, interdisant les allégations environnementales génériques non étayées par des performances environnementales excellentes, tandis que la FTC continue de surveiller, aux États-Unis, la dénomination des fibres et les allégations non qualifiées de biodégradabilité. Désormais, les allégations relèvent d’une discipline documentaire, non d’un exercice rédactionnel. Désignez une personne chargée de la gestion exclusive de ce fichier.
8. Comment approvisionner des tissus biosourcés auprès d’un fabricant fiable
8.1 Choisissez délibérément votre type de fournisseur
Le type de fournisseur influe sur les prix, la flexibilité des quantités minimales commandées (QMC), la documentation fournie et le volume de vérifications que vous devez effectuer vous-même. Les compromis associés sont résumés ci-dessous pour les trois types pertinents pour les acheteurs de fibres cellulosiques.
| Type | Avantages | Inconvénients | Idéal pour |
|---|---|---|---|
| Usine intégrée verticalement (tricots/tissages + teintures + finitions) | Contrôle, traçabilité et responsabilité optimaux ; nombre minimal d’intermédiaires | QMC plus élevée ; moins souple concernant les demandes atypiques | Programmes répétitifs, produits certifiés |
| Spécialiste du tissu — filature/fabricant-exportateur | Expertise approfondie dans une famille de fibres ; maîtrise directe des procédés ; documentation prête à l’exportation | Peut sous-traiter une étape ; vérifier laquelle | La plupart des marques achetant des celluloses |
| Société commerciale / Agent | Faible seuil de commande minimum, large gamme, interlocuteur unique, communication simplifiée | Origine opaque ; accumulation des marges ; les certificats peuvent ne pas être établis à leur nom | Petites commandes, tests sur le marché |
| Type | Avantages | Inconvénients | Idéal pour |
| Transformateur / intermédiaire | Service en stock, livraison immédiate | Aucune personnalisation ; origine inconnue | Prélèvements, lacunes urgentes |
Acheter via une société de commerce peut fonctionner parfaitement bien. Ce qui change la donne, c’est la documentation : vous devez exiger impérativement les certificats émis directement par l’usine, ainsi qu’un certificat de transaction couvrant votre expédition. En l’absence de ces deux documents, toute réclamation certifiée que vous formulez manque de fondement documentaire.
8.2 Signaux de qualification prédictifs de fiabilité

Accordez le plus de poids à ces signaux lors de la comparaison des candidats :
- Une usine dotée de plus de dix ans de spécialisation dans le bambou et les fibres écologiques a généralement déjà résolu, avant même que vous ne les rencontriez, les problèmes spécifiques liés à ces fibres — notamment la résistance à l’humidité, la spiralité et la tenue des teintures foncées. Ohyeah Textile, avec environ quatorze ans de spécialisation et un classement officiel « Top-1 » pour les tissus en bambou sur Alibaba, est précisément le type de fournisseur capable d’anticiper ces enjeux ; un généraliste, lui, ne le sera pas.
- Un historique d’exportations sur votre marché pèse beaucoup, car un fournisseur ayant déjà expédié vers la Nouvelle-Zélande, l’Australie, le Viêt Nam, les États-Unis, le Canada, le Chili et l’Allemagne a déjà satisfait aux exigences en matière d’essais, d’étiquetage et de documentation propres à ces marchés.
- L’étendue des certifications doit correspondre aux allégations que vous entendez formuler. OEKO-TEX®, GOTS, OCS, GRS et FSC® soutiennent chacune un type d’allégation différent.
- Recherchez un système documenté de contrôle qualité fondé sur des tableaux et des seuils nommés. Un fournisseur capable de vous remettre un tableau de gestion du contrôle qualité comportant les éléments à inspecter, les normes applicables et les méthodes utilisées, tel qu’illustré au §6, fournit une preuve plus solide qu’une simple visite d’usine.
- La transparence est la plus facile à évaluer par le comportement : les rapports d’inspection qui sont systématiquement fournis, et non uniquement sur demande.
- Un contact technique désigné doté d’un pouvoir de décision accélère la résolution des problèmes. Lorsqu’un directeur général ou un chef technique s’implique personnellement dans la définition des spécifications, comme le fait John Sun, directeur général d’Ohyeah, les questions ont tendance à être réglées plus rapidement que via une boîte aux lettres commerciale anonyme.
- Une feuille de route en matière d’investissements et de capacités vous indique la direction prise par le fournisseur. Ohyeah, par exemple, précise qu’elle mène des discussions avancées avec Thygesen concernant l’implantation d’une unité d’impression au Vietnam — information directement pertinente si vous recherchez une diversification tarifaire ou une approvisionnement depuis deux pays.
8.3 Le processus d’approvisionnement en neuf étapes
1. Définir la spécification avant de contacter qui que ce soit. Noter la composition en fibres, le numéro de fil et le système de filature, la structure, le grammage (GSM) avec sa tolérance, la largeur découpable, la finition, les objectifs de performance (§4.2), les certifications requises, la formulation exacte de la mention que vous comptez utiliser, la quantité cible, le nombre de couleurs et la date de livraison souhaitée. La qualité de votre cahier des charges fixe le niveau maximal de qualité de chaque devis reçu.
2. Établir une liste restreinte de trois à cinq fournisseurs couvrant au moins deux types de fournisseurs, en privilégiant les spécialistes de votre fibre.
3. Envoyer à chacun d’eux, par écrit et de façon identique, une demande de devis (RFQ), accompagnée de la liste de documents figurant au §7.4. Exiger qu’ils établissent leurs offres en se fondant sur votre cahier des charges plutôt que sur des propositions personnelles ; si un fournisseur propose une alternative, demander qu’elle soit présentée comme une deuxième option clairement distincte.
4. Vérifier indépendamment les certificats dans les bases de données officielles (§7.3) avant de procéder à tout échantillonnage. Cette étape prend environ trente minutes et permet d’éliminer dès le départ les fournisseurs non qualifiés.
5. Commander d’abord les cintres / étiquettes, puis les teintures d’essai (lab dips). Évaluer le toucher, le poids et la structure du tissu avant de développer toute teinte, et ne travailler la teinte que lorsque le tissu a été approuvé. Approuver chaque teinture d’essai par écrit sous une source lumineuse spécifiée et conserver l’échantillon témoin scellé.
6. Faire procéder à des essais tiers sur l’échantillon préalable à la production, en couvrant la teinte à risque et en testant le rétrécissement selon vos instructions d’entretien réelles. Ne sautez pas cette étape pour gagner du temps : c’est le point de défaillance le moins coûteux de l’ensemble du processus.
7. Exiger l’approbation préalable à la production et préalable au lot. Pour l’impression, exiger un premier rouleau pré-lot issu de la machine de production (§2.6). Pour la teinture, confirmer la teinte du lot complet par rapport à votre référence avant le lancement de la série complète.
8. Rédiger un contrat adéquat. Votre bon de commande (PO) ou accord doit préciser : la spécification complète ; les seuils de performance accompagnés des normes d’essai applicables ; la limite d’acceptation à 4 points et les mesures correctives correspondantes ; l’obligation de fournir un rapport d’inspection comme condition de livraison ; l’exigence de livraison des TC (Technical Conformity) ; les exigences en matière d’emballage et d’étiquetage ; le délai de livraison avec les dates clés des jalons ; les conditions de paiement liées à l’inspection ; et les Incoterms.
9. Inspectez, puis bouclez le processus. Examinez le rapport à quatre points avant l’expédition, vérifiez les rouleaux par rapport à la liste d’emballage à l’arrivée, effectuez vous-même un test de lavage de confirmation sur un rouleau tiré au hasard, et consignez les résultats (pourcentage de livraison dans les délais, points de défaut, précision de la teinte, réactivité) dans une fiche d’évaluation qui alimente la commande suivante.
8.4 Négocier sans nuire à la qualité
- Ciblez le nombre de teintes plutôt que les détails des spécifications. Réduire le nombre de teintes diminue les coûts de la teinturerie et abaisse votre prix sans modifier les spécifications.
- Proposez un engagement de volume en échange d’une plus grande flexibilité sur la quantité minimale à commander (MOQ). Une prévision annuelle permet souvent d’obtenir des MOQ inférieures par commande.
- Ne renoncez jamais au rapport d’inspection, au « technical certificate » (TC) ou aux essais. Ces éléments ont peu de coût mais constituent votre seule protection. Considérez toute proposition visant à « réduire les coûts » en supprimant les essais comme un signal d’alerte.
- Comprenez ce qu'implique un prix bas. Une tarification agressive sur un tissu certifié signifie généralement l'une des situations suivantes : substitution d'un matériau non certifié, grammage inférieur (GSM), fil ou système de filature moins coûteux, largeur réduite ou finition atténuée. Identifiez laquelle de ces causes s'applique, puis déterminez si elle est acceptable.
- Demandez que le coût des échantillons soit imputé sur la commande en grande quantité. Les fournisseurs accordent couramment cette faveur.
8.5 Construire une relation qui améliore les résultats
Les fournisseurs réservent leur meilleure capacité et leur plus grande attention aux acheteurs qui font preuve de clarté, de décision rapide et de ponctualité dans leurs paiements. Approuvez rapidement les échantillons, fournissez des commentaires consolidés plutôt que des modifications par petites doses, faites des prévisions honnêtes et considérez le contact technique comme un partenaire plutôt que comme un simple exécutant de commandes. Après deux ou trois saisons, vous constaterez une meilleure régularité des teintes et des délais de livraison plus courts, car vos commandes bénéficient de créneaux de teinture plus favorables et restent confiées aux mêmes techniciens.
9. Risques courants liés à l'achat et moyens de les prévenir
9.1 Registre des risques
| # | Risque | Pourquoi cela se produit-il | Comment cela se manifeste-t-il | Prévention |
|---|---|---|---|---|
| 1 | Fibre naturel désigné à tort comme « bambou » | Habitude marketing ; le fournisseur suit la convention locale | Problèmes douaniers, mesures réglementaires, retrait du produit par le détaillant | Préciser la formulation légale « rayonne issue du bambou » dans le bon de commande et la spécification d’étiquetage (§1.4) |
| 2 | Allégation non fondée de « biodégradabilité » | Supposé car la fibre est d’origine végétale | Risque réglementaire ; la FTC a indiqué qu’aucune preuve scientifique ne confirme la biodégradabilité des produits en rayonne issue du bambou | Ne formuler cette allégation que si des essais EN 13432 ou ASTM D6400 ont été réalisés sur votre matériau ; jamais sur des mélanges contenant de l’élasthanne |
| 3 | Allégations environnementales génériques (« éco », « durable ») | Texte rédigé avant la collecte des preuves | Interdit dans l’UE à compter du 27 septembre 2026, sauf si des performances environnementales excellentes sont démontrées | Remplacer les adjectifs par des éléments spécifiques certifiés ; conserver un dossier justificatif (§7.5) |
| 4 | Le certificat est valide, mais ne couvre pas vos marchandises | Un certificat de portée est accepté à la place d’un certificat de transaction | La déclaration n’est pas valable lors d’un audit | Obtenir systématiquement le certificat de transaction (TC) et l’authentifier dans la base de données Textile Exchange (§7.2–7.3) |
| 5 | Certificat expiré, suspendu ou emprunté | Fichiers PDF réutilisés ; le certificat appartient à une entité différente | Découvert lors d’un audit mené par une marque ou un distributeur | Vérifier le numéro, les dates, l’entité juridique, l’adresse et la portée dans la base de données officielle |
| 6 | Teneur en biomatériaux revendiquée sans vérification | Le fournisseur répète un chiffre marketing du producteur de fibres | Revendication non fondée pour votre lot | Exiger les normes ASTM D6866 ou EN 16785-1 ; noter que Sorona® PTT ≈ 37 %, bio-PET ≈ 30 % |
| 7 | Rétrécissement excessif après lavage | Détente insuffisante, pas de pré-rétrécissement, finition précipitée | Retours, déformation des vêtements, refabrication | Préciser une tolérance ≤ 5 % ; vérifier la détente sur 24 h et le pré-rétrécissement ; effectuer vous-même un test de lavage avec votre étiquette d’entretien |
| 8 | Variation de teinte d’un lot à l’autre | Tissus gris non regroupés par machine ; matières colorantes instables ; plusieurs lots de teinture | Les panneaux ne correspondent pas ; visible en magasin | Nécessite le regroupement des tissus bruts par numéro de machine, ΔE ≤ 1,0, et un seul lot de teinture par couleur, dans la mesure du possible |
| 9 | Métamérisme (correspondance à l’usine, non-correspondance en magasin) | Couleur approuvée sous une seule source lumineuse | Réclamations clients, réductions de prix | Approuver sous deux sources lumineuses (p. ex. D65 + TL84) ; sélectionner des colorants stables |
| 10 | Mauvaise tenue au frottement humide sur les teintes foncées | Limite physique des fibres cellulosiques ; les teintes foncées sont les plus difficiles | Transfert de couleur sur la peau et d’autres vêtements | Accepter une note ≥ 3 au frottement humide comme réaliste ; tester la teinte la plus foncée ; envisager un traitement de fixation |
| 11 | Défaillances de résistance humide faible (viscose/viscose de bambou) | Propriété intrinsèque de la fibre ignorée à l’étape de conception | Glissement des coutures, affaissement, trous après lavage | Choisir Modal ou Lyocell pour les articles lavés fréquemment ; augmenter le grammage au mètre carré (GSM) ; mélanger avec du coton |
| 12 | Plaintes liées au boulochage | Opération de brûlage omise ; fil ou système de filature inadapté | Produit qui semble usé rapidement | Spécifier un grade minimal de 3 à 4 ; confirmer le brûlage ; envisager un fil filé par vortex |
| 13 | pH hors plage admissible | Lavage insuffisant après teinture | Irritation cutanée ; échec de la certification OEKO-TEX | Préciser un pH de 4,0 à 7,5 ; 3 échantillons par lot |
| 14 | Déformation transversale / spirale sur les tricots | Problèmes de tension et de réglage | Torsion des vêtements après lavage | Préciser une tolérance maximale de 5 %, mesurée à l’aide d’un appareil de mesure de la déformation transversale |
| 15 | Grammage et largeur inférieurs aux spécifications | Réduction discrète des coûts | Consommation accrue, rendement réduit, toucher fin | Préciser les tolérances ; exiger les relevés des essais sur les premiers mètres ; vérifier à l’arrivée |
| 16 | Défauts d’impression découverts en série | Approuvé uniquement sur échantillon, pas sur le premier rouleau | L’intégralité de la série d’impression est inutilisable | Exiger l’approbation préalable du premier rouleau en série sur la machine de production |
| 17 | Matériaux certifiés et conventionnels mélangés | Aucune séparation physique sur le sol | La certification est invalide pour ce lot | Confirmer l’isolement de la machine et le stockage séparé ; vérifier les quantités TC par rapport à votre commande |
| 18 | Rapport d’inspection retenu ou purement esthétique | Aucune exigence contractuelle | Défauts découverts uniquement après le paiement | Faire du rapport à 4 points une condition d’expédition ; préciser votre seuil d’acceptation et la mesure corrective |
| 19 | seuil à 4 points jamais convenu | L’acheteur a supposé l’existence d’une norme | Aucune base pour rejeter des marchandises limites | Indiquer votre seuil (p. ex. ≤20 ou ≤40 points/100 yd²) dans le bon de commande ; il est négociable, non fixe |
| 20 | Dépassement du délai de livraison | Temps d’approbation interne de l’acheteur exclu ; pénurie de capacité pendant les vacances ; essais reportés à la fin | Dates de lancement manquées | Obtenir un calendrier étape par étape ; intégrer des marges de sécurité ; réserver les laboratoires tôt ; confirmer les dates autour du Nouvel An chinois |
| 21 | Surprise relative au MOQ par couleur | Seul le MOQ total a été discuté | Replanification tardive de la commande ou frais supplémentaires appliqués | Poser dès le départ les cinq questions relatives au MOQ (§4.6) |
| 22 | Sous-traitance cachée | L’usine sous-traite discrètement la teinture ou l’impression | Risques inconnus en matière de qualité et de conformité | Demander dans quelle installation chaque étape est réalisée ; exiger une déclaration écrite |
| 23 | Opacité de la société de négoce | Certificats établis uniquement au nom de l’agent | Impossible de retracer ou de justifier | Exiger l'identité de l'usine, les certificats d'usine et un certificat de transport (TC) pour l'expédition |
| 24 | Incohérence entre l'échantillon et la production en série (« échantillon type ») | L'échantillon a été fabriqué dans des conditions idéales, non représentatives de la production réelle | La production en série est visiblement inférieure | Exiger un échantillon préalable à la production, réalisé sur les équipements de production réels ; conserver des contre-échantillons scellés |
| 25 | Dépendance à un seul fournisseur | Une seule usine, un seul pays | Choc tarifaire, de capacité ou de rupture | Qualifier un deuxième fournisseur ; noter les options d'extension de capacité (p. ex. capacité d'impression au Vietnam) |
| 26 | Paiement entièrement libéré avant vérification | Conditions faibles | Aucun levier en cas de défauts | Lier la dernière tranche à l’acceptation du rapport d’inspection et à la livraison des conditions contractuelles |
| 27 | Réaction négative contre les microfibres/le greenwashing concernant les mélanges | terme « durable » appliqué à un mélange majoritairement synthétique | Dommages à la réputation | Indiquer précisément la composition et certifier chaque composant séparément |
| 28 | Instructions d’entretien non testées | Copiées depuis un modèle générique | Plaintes des consommateurs ; vêtements détériorés | Valider les étiquettes d’entretien par des tests de lavage réels avant l’impression des étiquettes |
9.2 Les cinq écueils à l’origine des défaillances les plus coûteuses
Si vous ne retenez que cinq points de cette section, retenez ceux-ci :
1. Une étiquette de composition fibreuse ne doit pas désigner un tissu régénéré de bambou simplement comme « bambou ». Utilisez plutôt « rayonne issue de bambou ». Il s’agit à la fois d’une erreur fréquente et d’une erreur aux conséquences graves.
2. Un certificat de portée ne certifie pas votre expédition. Seul un certificat de transaction lie la mention certifiée à vos marchandises.
3. Ne pas approuver une couleur à partir d’un échantillon de mise au point ni sous une seule source lumineuse. Exiger un premier rouleau pré-masse et le contrôler sous deux sources lumineuses.
4. Indiquer la limite d’acceptation du système à quatre points dans le bon de commande (PO). En l’absence d’une limite convenue, vous pourriez ne disposer d’aucune base contractuelle pour rejeter un tissu limite.
5. Planifier les essais tiers avant la date limite finale. Un échec tardif de tenue à la lumière ou aux frottements peut entraîner le rejet de toute la série et le report de la date de lancement.
10. Liste de contrôle pour l’acheteur de tissus biosourcés
Utilisez cette liste de contrôle dans l’ordre indiqué, depuis la spécification initiale jusqu’à la décision de réapprovisionnement.
Phase 1 : Définir la demande avant de contacter les fournisseurs
- Choisissez la famille de fibres (naturelle, MMCF ou biosynthétique) en fonction de l’usage final.
- Évaluez les exigences en résistance à l’humidité. Pour les produits lavés fréquemment, envisagez Modal ou Lyocell plutôt que la viscose classique.
- Précisez la composition exacte des fibres et leurs pourcentages.
- Rédigez la formulation légale relative à la teneur en fibres pour chaque marché cible, par exemple « 95 % rayonne issue de bambou / 5 % élasthanne ».
- Dressez la liste de chaque allégation marketing et associez-la au certificat ou à l’essai qui la justifiera.
- Précisez le numéro de fil et le système de filature.
- Précisez la structure, le grammage (GSM) et sa tolérance, ainsi que la largeur coupable et sa tolérance.
- Indiquez les exigences en matière de finition.
- Rédiger les objectifs de performance concernant la solidité, le rétrécissement, le boulochage, le pH et le décalage, ainsi que les normes d’essai correspondantes.
- Énumérer les certifications requises.
- Préciser la quantité, le nombre de couleurs et la date de livraison requise.
- Vérifier la conformité au marché cible, y compris la désignation des fibres selon la FTC et la directive (UE) 2024/825, applicable à compter du 27 septembre 2026.
Phase 2 : Évaluer le fournisseur
- Sélectionner trois à cinq fournisseurs, y compris des spécialistes de la fibre retenue.
- Identifier le type de chaque fournisseur : filature intégrée, filature spécialisée, négociant ou transformateur.
- Confirmer le nombre d’années pendant lesquelles le fournisseur s’est spécialisé dans cette fibre.
- Confirmer l’expérience à l’exportation sur le marché cible.
- Obtenir une déclaration écrite indiquant les installations responsables du tissage, de la teinture, de l’impression et de la finition.
- Exiger la divulgation de toutes les sous-traitances.
- Obtenir l’agrément commercial.
- Obtenir tous les certificats applicables, notamment OEKO-TEX®, GOTS, OCS, GRS, FSC® , ainsi que les licences pour les fibres.
- Vérifier chaque certificat dans la base de données officielle de l’organisme émetteur.
- Confronter la personne morale, l’adresse, les dates de validité et la portée des produits avec celles du fournisseur et du produit.
- Vérifier l’existence de suspensions ou de retraits.
- Examiner le système documenté de contrôle qualité, y compris le CQI (contrôle qualité en entrée), le contrôle qualité en cours de fabrication, le CQF (contrôle qualité final) et l’inspection finale.
- Désigner un contact technique identifié.
Phase 3 : Échantillonnage et essais
- Envoyer la même demande écrite de devis à chaque fournisseur présélectionné.
- Obtenir trois devis en direct pour la même spécification au cours de la même semaine.
- Comparer les devis sur la base du coût par vêtement fini, en tenant compte de la largeur et du grammage au mètre carré (GSM).
- Évaluer les cintres ou étiquettes en fonction de leur toucher, de leur poids et de leur construction.
- Approuver par écrit les échantillons teints en laboratoire sous deux sources lumineuses spécifiées.
- Conserver un échantillon témoin scellé, signé et daté.
- Vérifier le phénomène de métamérisme sous les sources lumineuses spécifiées.
- Exiger que l’échantillon pré-production soit fabriqué sur les équipements de production.
- Faire procéder à des essais tiers sur l’échantillon pré-production.
- Inclure dans les essais la couleur la plus risquée et la plus foncée.
- Effectuer un test de lavage en suivant les instructions prévues sur l’étiquette d’entretien et mesurer les dimensions dans les deux sens avant et après le lavage.
- Obtenir un rapport ASTM D6866 ou EN 16785-1 si un pourcentage de contenu biosourcé est revendiqué.
- Obtenir un rapport EN 13432 ou ASTM D6400 si une propriété de biodégradabilité ou de compostabilité est revendiquée.
- Valider les instructions d’entretien par un test de lavage avant l’impression des étiquettes.
Phase 4 : Convenir des conditions commerciales
- Confirmer la quantité minimale de commande (MOQ) par couleur.
- Confirmer la quantité minimale de commande (MOQ) pour la commande globale.
- Confirmer des quantités minimales de commande (MOQ) distinctes pour les tissus gris, teints sur mesure et imprimés sur mesure.
- Confirmer la quantité minimale de commande (MOQ) pour l’impression par motif et par nuancier.
- Convenir du supplément appliqué en cas de commande inférieure à la MOQ et déterminer si les frais d’échantillonnage seront imputés sur la commande en grande série.
- Obtenir un calendrier étape par étape couvrant les échantillonnages, la production pré-massive, la fabrication du tissu brut, la teinture et la finition, l’impression, l’inspection, les essais et l’expédition.
- Ajouter un délai pour vos propres validations.
- Confirmer par écrit la capacité disponible pendant les périodes de vacances et de forte saison.
- Préciser dans le bon de commande la limite d’acceptation selon le système à 4 points, par exemple ≤ 20 ou ≤ 40 points par 100 yards carrés, avec une mesure corrective en cas de dépassement.
- Faire du rapport d’inspection une condition préalable à l’expédition.
- Rendre la remise du certificat de transaction une obligation contractuelle.
- Préciser les modalités d’emballage et l’étiquetage individuel de chaque rouleau.
- Lier les conditions de paiement à l’acceptation de l’inspection et à la remise des documents.
- Convenir des termes Incoterms.
Phase 5 : Contrôler la production et la pré-expédition
- Obtenir les résultats initiaux du test au mètre concernant le poids et la largeur.
- Confirmer que le tissu gris est regroupé par numéro de machine pour les bains de teinture.
- Confirmer un repos d’au moins 24 heures avant la teinture.
- Approuver la teinte en série par rapport à l’étalon scellé, avec un ΔE ≤ 1,0.
- Pour l’impression, approuver d’abord un rouleau pré-série afin de vérifier le motif, la couleur et la taille de la répétition.
- Confirmer la ségrégation physique des matières certifiées et conventionnelles grâce à l’isolement des machines et au stockage séparé.
- Recevoir et examiner le rapport du système à 4 points avant expédition, y compris le nombre total de points et la carte des défauts.
- Obtenir les données finales de contrôle qualité final (FQC) concernant la solidité, le rétrécissement, le pH, l’apparence et la stabilité dimensionnelle.
- Recevoir le certificat de transaction et l’authentifier dans la base de données officielle.
- Rapprocher la quantité indiquée sur le certificat de transaction (TC) avec la quantité commandée.
- Obtenir une liste d’emballage par rouleau indiquant le numéro de rouleau, la longueur en mètres, le poids, la largeur et le lot.
- Vérifier l’étiquette de chaque rouleau : spécification, poids, largeur, motif, couleur, lot, date de production, inspecteur et norme environnementale.
- Vérifier que la facture, la liste d’emballage, la connaissement, le certificat d’origine et toute fiche de données de sécurité (MSDS) requise sont complètes.
Phase 6 : Vérifier la réception et clore la commande
- Compter les rouleaux et les confronter à la liste d’emballage.
- Inspecter des rouleaux tirés au hasard conformément au rapport du système à 4 points.
- Effectuer un test indépendant de lavage et de rétrécissement sur un rouleau de production tiré au hasard.
- Vérifier la teinte par rapport à l’échantillon témoin conservé, sous les deux sources lumineuses spécifiées.
- Constituer un dossier justificatif pour chaque allégation publique, comprenant la formulation, la norme, le numéro de certificat ou de rapport, le lot et la date d’expiration.
- Mettre à jour la fiche d’évaluation du fournisseur concernant la livraison dans les délais, les points de défaut, la précision de la teinte, l’exhaustivité des documents et la réactivité.
- Qualifier un deuxième fournisseur, ou maintenir le processus de qualification actif, afin de réduire le risque de dépendance à une seule source.
Référence rapide : minima non négociables
| Élément | Minimum |
|---|---|
| Tenue des couleurs au lavage | Classe 4 |
| Tenue des couleurs au frottement à sec | Classe 4 |
| Tenue des couleurs au frottement humide | Classe 3 |
| Résistance à la transpiration | Classe 4 |
| Solidité des couleurs à la lumière | Classe 4 |
| Rétrécissement | ≤ 5% |
| Pilage | Niveau 3–4 |
| pH | 4.0–7.5 |
| Déformation de la trame / différence de dimensions | ≤ 5% |
| Différence de teinte entre lots | δE ≤ 1,0 |
| Inspection finale | 100 % des rouleaux, système à 4 points, rapport partagé |
| Documents | Certificat d’étendue + certificat de transaction |
Annexe A : référence rapide des normes
| Objectif | Standard |
|---|---|
| Teneur en carbone d’origine biologique | ASTM D6866, ISO 16620-2 |
| Teneur totale en matières d’origine biologique | EN 16785-1 |
| Compostabilité industrielle | EN 13432, ASTM D6400, ASTM D6868 |
| Essais de biodégradation | ISO 14855 |
| Textiles organiques | GOTS ; OCS (teneur en matières organiques) |
| Contenu recyclé | GRS ; RCS |
| Des substances nocives | OEKO-TEX® STANDARD 100 |
| Traçabilité des forêts / pâtes à papier | FSC®, PEFC |
| Tenue des couleurs au lavage | ISO 105-C06, AATCC 61 |
| Résistance à la décoloration par frottement / égratignure | ISO 105-X12, AATCC 8 |
| Résistance à la transpiration | ISO 105-E04 |
| Solidité des couleurs à la lumière | ISO 105-B02 |
| Stabilité dimensionnelle | ISO 6330, AATCC 135 |
| Pilage | ISO 12945, ASTM D3512 |
| pH de l’extrait aqueux | ISO 3071 |
| Résistance à l’éclatement (tricots) | ISO 13938 |
| Résistance à la traction (tissus) | ASTM D5034 |
| Inspection des tissus (méthode à 4 points) | ASTM D5430 |
| Allégations écologiques destinées aux consommateurs de l’UE | Directive (UE) 2024/825 (ECGT/EmpCo), applicable à compter du 27 septembre 2026 |
| Dénomination des fibres aux États-Unis et allégations écologiques | Règles textiles de la FTC (16 CFR 303) ; Lignes directrices vertes de la FTC |
Annexe B : Profil type du fournisseur
La société Shaoxing City Ohyeah Textile Co., Ltd. est utilisée dans ce guide comme exemple concret d’un fabricant spécialisé de tissus écologiques.
| Attribut | Détail |
|---|---|
| Positionnement | Expert en tissus écologiques ; solutions textiles durables et de haute qualité |
| Expérience | Environ 14 ans consacrés aux tissus écologiques, avec une spécialisation approfondie dans la fibre de bambou |
| Leadership | John Sun, directeur général |
| Reconnaissance | Régulièrement classée parmi les 1ères entreprises mondiales de tissus en bambou sur Alibaba |
| Marchés d'exportation | Nouvelle-Zélande, Australie, Vietnam, États-Unis, Canada, Chili, Allemagne |
| Gamme naturelle et d’origine végétale | Bambou, coton biologique, rayonne, Modal™ Lenzing |
| Gamme innovante | Lyocell™ TENCEL, polyester recyclé (REPT), mélanges de viscose durable, options biodégradables |
| Certifications | OEKO-TEX®, GRS, GOTS, OCS, FSC® |
| Performances déclarées | Résistance à la décoloration 4–5 ; rétrécissement < 5 % ; résistance au boulochage 3–4 |
| Traçabilité | Transparence totale, du tissage jusqu’au teinture et à l’impression |
| Étapes du procédé | Tissage en état gris → teinture et finition (10 étapes) → impression (10 étapes) → inspection finale à 100 % |
| Inspection finale | 100 % de chaque rouleau, système américain à 4 points, rapport partagé avec le client |
| Capacité anticipée | Discussions avancées avec Thygesen concernant une usine d’impression au Vietnam |
Les coordonnées des fournisseurs figurant dans cette annexe et ailleurs dans ce guide proviennent de la documentation d’Ohyeah Textile relative à l’entreprise et au contrôle qualité. Vérifiez indépendamment tous les certificats dans les bases de données officielles énumérées à la section 7.3 avant de passer une commande.
Table des matières
- Comment Utiliser Ce Guide
-
1. Qu’est-ce qu’un tissu bio-sourcé ?
- 1.1 La définition qui compte sur le plan commercial
- 1.2 Les trois familles de fibres d’origine biologique
- 1.3 Quatre axes indépendants : ne jamais les confondre
- 1.4 Le piège terminologique générant des amendes : « tissu en bambou »
- 1.5 Pourquoi l’horloge réglementaire est désormais un problème pour l’acheteur
- 1.6 Positionnement d’un fournisseur spécialisé sur le marché
-
2. Comment fabrique-t-on un tissu biosourcé ?
- carte des étapes (version 2.0)
- étape 1 : Matière première
- 2.2 Étape 2 : Pâte à fibres : trois voies, trois profils environnementaux
- 2.3 Étape 3 : Filature du fil
- 2.4 Étape 4 : Tissu gris (non teint) : tricotage ou tissage
- 2.5 Étape 5 : Teinture et finition
- 2.6 Étape 6 : Impression (le cas échéant)
- 2.7 Étape 7 : Inspection et emballage
- 3. Quels types de tissus biosourcés sont disponibles ?
-
4. Que doivent comparer les acheteurs avant de choisir un tissu d’origine biologique ?
- 4.1 Spécification technique : fixez-les par écrit
- 4.2 Objectifs de performance : les chiffres à indiquer sur votre bon de commande
- 4.3 Allégations en matière de durabilité : vérifiez chacune d’elles
- 4.3 Allégations de durabilité : vérifier chacune (suite)
- 4.4 Certifications : associer chaque certificat à l’allégation correspondante
- 4.5 Tarification : comprendre la structure, puis comparer avec les prix du marché
- 4.6 Quantité minimale de commande (QMC) : poser cinq questions, pas une seule
- 4.7 Délais de livraison : établissez un calendrier, pas une simple espérance
- 4.8 Essais : déterminer qui effectue les essais et sur quoi
- 4.9 Traçabilité et fiabilité des fournisseurs
- 5. Tissu biosourcé contre tissu recyclé et tissu conventionnel
-
6. Comment la qualité des tissus biosourcés est-elle contrôlée ?
- 6.1 Architecture du contrôle qualité
- 6.2 Étape 1 : Contrôle qualité du tissage du tissu gris
- 6.3 Étape 2 : Table de contrôle qualité du teinture
- 6.4 Étape 3 : Tableau de contrôle qualité d’impression
- étape 4 du niveau 6,5 : inspection finale lors de l’emballage – système à 4 points
- 6.6 Les cinq contrôles côté acheteur qui préviennent la plupart des litiges
-
7. Quelles certifications et quels documents les acheteurs doivent-ils demander ?
- 7.1 La carte fondamentale de certification
- 7.2 Certificat de portée contre certificat de transaction : la distinction qui piège les acheteurs
- 7.3 Comment vérifier qu’un certificat est authentique
- 7.4 Le dossier documentaire à demander : copiez cette liste dans votre demande de devis (RFQ)
- 7,5 Dossier justificatif : la discipline exigée par les règles 2026
- 8. Comment approvisionner des tissus biosourcés auprès d’un fabricant fiable
- 9. Risques courants liés à l'achat et moyens de les prévenir
- 10. Liste de contrôle pour l’acheteur de tissus biosourcés
- Annexe A : référence rapide des normes
- Annexe B : Profil type du fournisseur